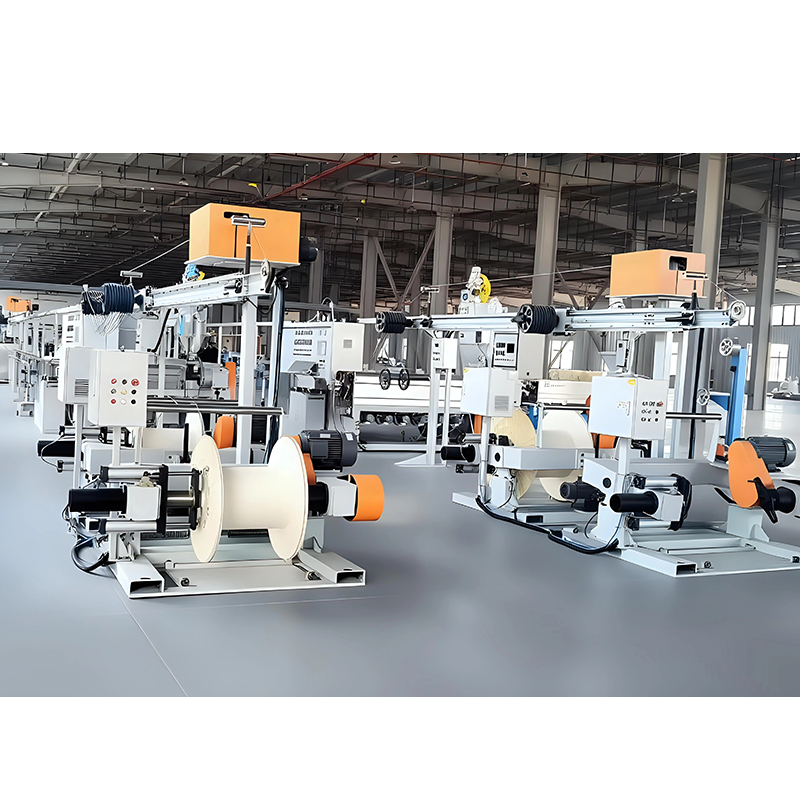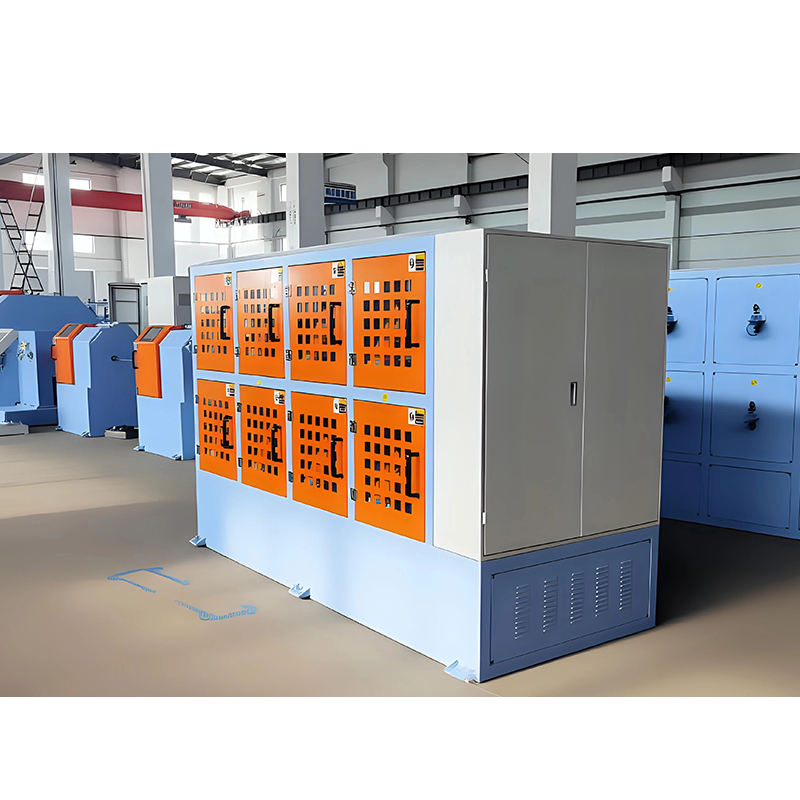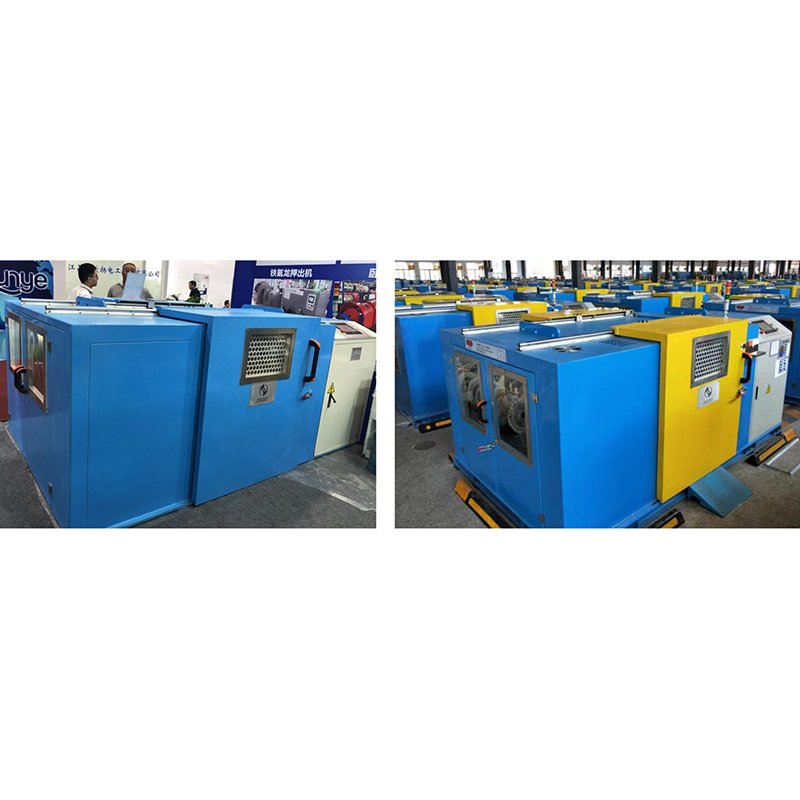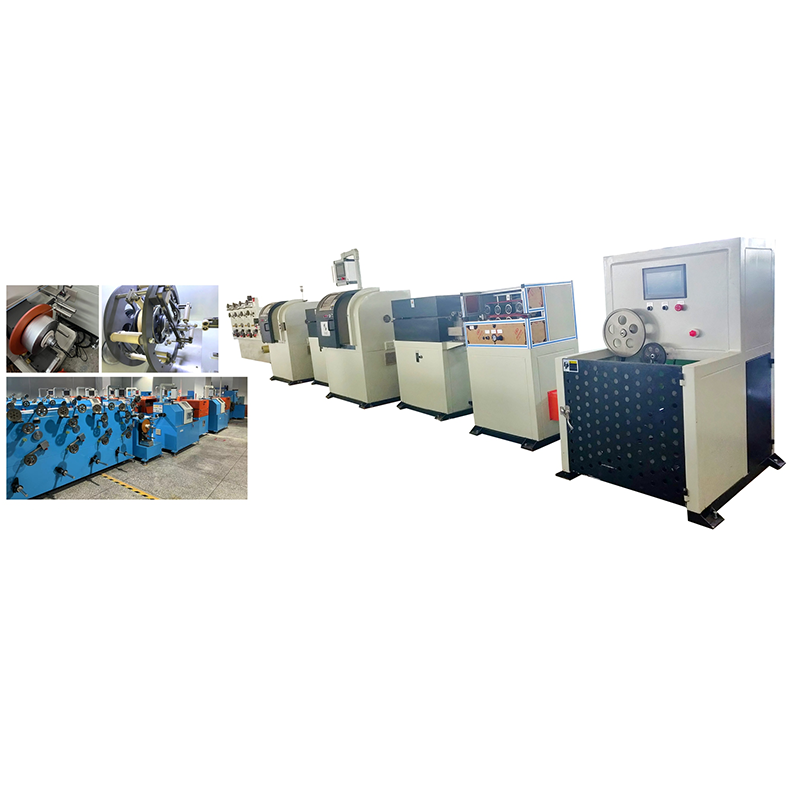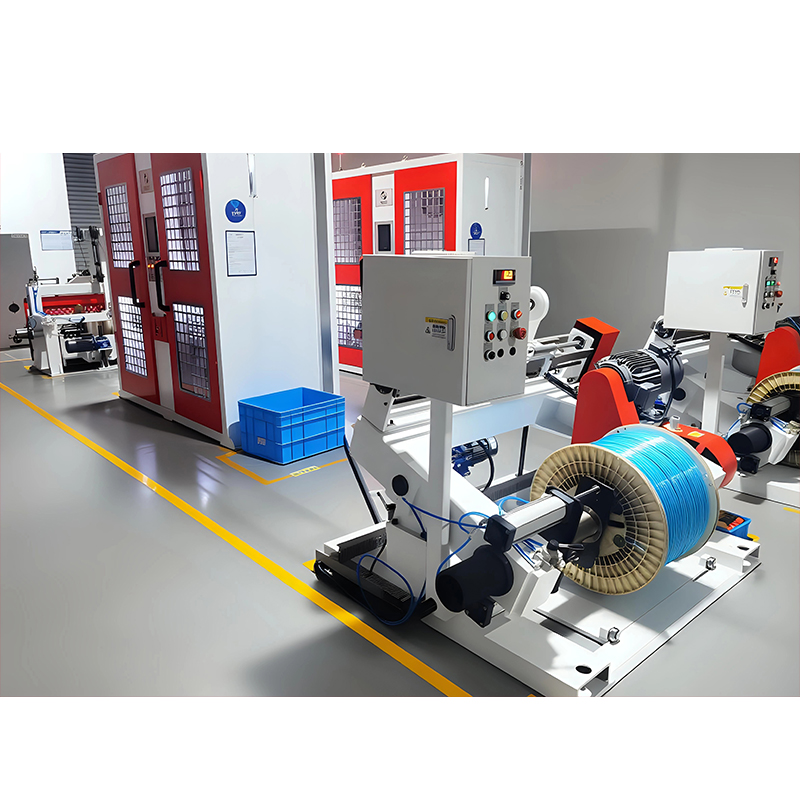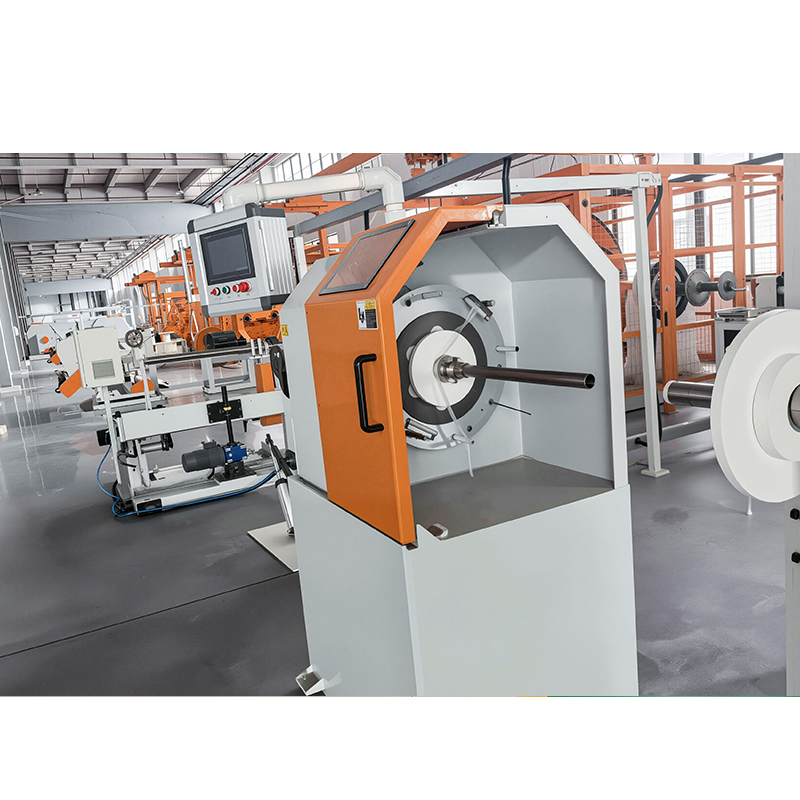




A sodrógép úgy működik, hogy a kifizető orsókat a kábel tengelye körül forgatja, miközben a kábelt szabályozott sebességgel húzzák előre. Minden fordulat csavarja körbe a bejövő vezetékeket a már a fektetési lemeznél összegyűjtött köteg körül, és a húzási sebesség és a forgási sebesség közötti összefüggés rögzíti a fektetési hosszt – azt az értéket, amely eldönti, hogy a kész vezeték rugalmas, kerek és elektromosan megismételhető-e.
A gépen minden más azért létezik, hogy megvédje ezt a kapcsolatot: még a kifizető feszültség is, egy merev rotor vagy ketrec, egy zárószerszám, amely meghatározza a sodródási pontot, és egy felvezető, amely feltekerheti a kész vezetőt anélkül, hogy megfeszítené. Ismerje meg ezt a négy feladatot, és meg tudja ítélni, hogy bármelyik sodrógép illik-e a kábeléhez.
Mire képes a stranding gép: működő definíció
A sodrógép olyan kábelkészítő berendezés, amely két vagy több vezetéket vagy szigetelt magot vesz ki a forgó táporsókból, és meghatározott fektetési hosszú és meghatározott fektetési irányú spirális szerelvénybe helyezi azokat.
Ez nem ugyanaz, mint egy köteg. Egy kötegelő összehúzza a vezetékeket hátracsavarás nélkül, és lehetővé teszi, hogy megtalálják a saját helyüket. Ez gyors és olcsó, és tökéletesen megfelelő rövid rugalmas vezetékekhez. A spirálvezető szándékosan szabályozza a csavarvonalat: minden vezetéknek ismert helyzete, ismert csavarodási sebessége és iránya. Ez az oka annak, hogy a sodrott vezetők megőrzik kerekségüket, miért tartják meg az adatpárok elektromos szimmetriájukat, és miért viselkedik a vezető tizedik kilométere ugyanúgy, mint az első.
Bármi is legyen a gép mérete, a mechanikai feladatok soha nem változnak: forgassa a betáplálást, tartsa egyenletesen a feszültséget, zárja le a vezetékeket egy fix ponton, és tekerje fel az eredményt anélkül, hogy deformálódna. A géptípusok közötti különbségek egyszerűen eltérő válaszok arra a kérdésre, hogy hogyan lehet elforgatni a tápellátást anélkül, hogy a vezetéket megfeszítenék.
A munkaciklus, lépésről lépésre
A ciklus rögzített sorrendben fut, és minden szakasz korlátozza a következőt. Ha valamelyik szakasz instabil, a fektetési hossz eltolódik, még akkor is, ha a motor fordulatszáma nem változott.
- Megtérülés és feszültség. A vezetékek az orsókat a rotorba, az íjba vagy a ketrecbe szerelve hagyják. A feszültséget mechanikus súrlódás, pneumatikus fékek vagy táncoló görgők tartják, és jó gyakorlat szerint a teli orsótól az üresig a beállított érték néhány százalékán belül marad.
- Forgás. A rotor beállított fordulatszámon forog. Az egyíves gép fordulatonként egy csavart ad hozzá. A dupla íjjal rendelkező gép két orsót hordoz a rotor ellentétes oldalán, így egy fordulat két csavart ad hozzá, és a kimenet nagyjából megduplázódik azonos sebesség mellett.
- Záró. Az összes vezeték a forgórész utáni lefektetett lemeznél vagy zárófülnél konvergál. Az utolsó vezető és a zárópont közötti távolság határozza meg, hogy a vezetékek milyen fokozatosan hajlítsanak a csavarvonalba, és ezáltal mennyit dolgoznak a vezetőn.
- Felvétel. Egy kapaszkodó húzza a szálat zsinórsebességgel, és egy orsó tekerje fel ellenőrzött feszültség alatt. A tapadást általában a lehúzás biztosítja, nem pedig maga az orsó, így az orsó átmérője nem változtatja meg a fektetést.
- Hátsó csavar. A visszacsavart gépeken minden orsó a saját tengelye körül az ellenkező irányba is forog. Ez megszünteti a torzió nagy részét, amelyet a sodrás minden egyes vezetékbe helyez, ami megakadályozza, hogy a szigetelt párok és finom rugalmas vezetők visszatámadjanak, miután elhagyták a szerszámot.
Az aritmetika, amely összefűzi, rövid. A fektetési hossz milliméterben egyenlő a mm/perc-ben megadott vonalsebesség osztva a percenkénti fordulatszámmal, a percenkénti fordulat pedig a rotor fordulatszámának szorzata az ívek számával. Egy 1250-es duplaíjjal működő gép 600 fordulat/perc sebességgel percenként 1200 fordulatot produkál; 60 m/perc vagy 60 000 mm/perc sebességgel, ami 50 mm-es fektetési hosszt eredményez. Változtassa meg bármelyik számot, és ezzel együtt a fekvés is megváltozik – ezért az indítás közbeni sebességrámpák gyakori forrásai a lágy vagy egyenetlen szakaszoknak.
Fekvési hossz, fektetési irány és hátracsavarás: a fontos paraméterek
Csak néhány beállítás változtatja meg ténylegesen a vezetőt, és ezek kölcsönhatásba lépnek. A legtöbb elakadási probléma úgy kezdődik, hogy az egyiket úgy állítja be, hogy nem figyeli a többieket.
| Paraméter | Mit irányít | Gyakorlati megjegyzés |
|---|---|---|
| Fekvési hossz | Az a távolság, amelyet a kábel egy teljes csavarás során megtesz | A rövid fekvés növeli a rugalmasságot és a fáradtsági élettartamot; A hosszú fektetés csökkenti az adatkábelek veszteségét és áthallásait |
| Fektetési irány | Függetlenül attól, hogy a spirál balra (S) vagy jobbra (Z) fut-e | Az egymást követő rétegeken ellentétes fektetési irányok megakadályozzák a vezető kicsavarását, és segítik a lezárást |
| Hátsó csavarási arány | Az egyes orsók mekkora ellenirányú forgást kapnak | Túl kevés a maradék csavarodás; túl sok meglazíthatja a szálat a szerszám belsejében |
| A rotor sebessége | Percenkénti fordulatszám, így a kimenet adott vonalsebességgel | Inkább az orsó tömege, a szél és a csapágy minősége korlátozza, mint a hajtás |
| Vonal sebesség | A húzási sebesség a gépen keresztül | A fordulatszámmal kombinálva meghatározza a fektetést; a rámpákat össze kell hangolni a rotorral |
| Fizetési feszültség | A huzal helyzete a szálon belül | Az egyenetlen feszültség madárketrecbe záródást, átmérőváltozást és mag kiemelkedést okoz |
| Kitöltési tényező és a szerszám mérete | Milyen szorosan illeszkednek a vezetékek a keresztmetszetbe | A tömörített vezetők általában 0,9 körül futnak; egy túlméretezett matrica lazán hagyja a szálat |
Hogyan működnek a fő sodrású géptípusok
A gép típusa három kérdésből következik: mekkora a vezető, mennyire kell rugalmasnak lennie, és mekkora teljesítményre van szüksége. A működési elv mindegyikben azonos; csak az orsók hordásának módja változik.
Kettős íjászok: fordulatonként két csavar
A duplaíjjú gépben az orsók egy íj alakú rotor belsejében helyezkednek el. Az íj minden félfordulata egy orsót visz a kábel tengelye körül, így egy teljes fordulat két csavart eredményez. Ez az oka annak, hogy ezek a gépek dominálnak a közepes és finom vezetőknél, ahol a kimenet számít: az 1250-es dupla íjú sodrás nagyon magas csavarodási sebességet érhet el, miközben a huzalút kíméletes marad. A kompromisszum az, hogy az íjat pontosan ki kell egyensúlyozni, mert nagy sebességnél minden kiegyensúlyozatlanság azonnal megmutatkozik, mint a fekvés hosszának változása és a feszültség hullámzása.
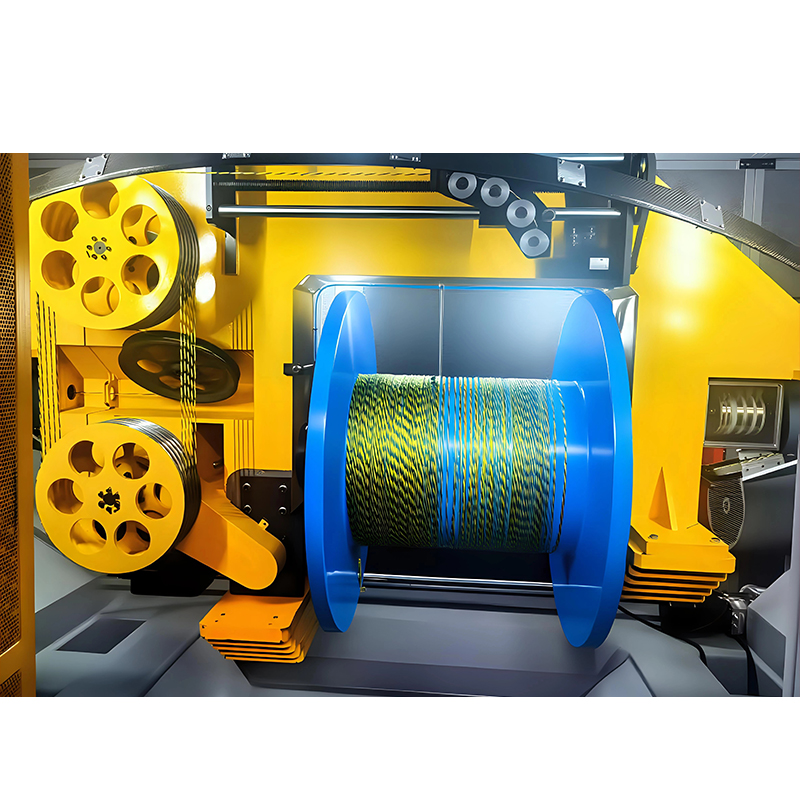 1250 dupla íj húzógép kábelmag gyártásához Az 1250-es dupla íjú kötélcsavar a vezetékeket és a szálakat kábelmagokká csavarja, így fordulatonként két csavart, kiegyensúlyozott feszültséggel a közepes és finom vezetékekhez. Termék megtekintése →
Visszacsavart érpár: adatokhoz és rugalmas magokhoz készült
Egy visszacsavart páros szálcsavaró minden orsót a fő rotor irányával ellentétes irányba forgat. Az egyes szigetelt magok ezért szinte tárolt torzió nélkül érkeznek a zárási ponthoz, ami leginkább a LAN- és adatkábeleknél, a robotkar-kábeleknél és a húzólánc-kábeleknél számít. Léteznek vízszintes és függőleges változatok, mert a műhely elrendezése és a kábelút dönti el, hogy melyik illik hozzá: a vízszintes gép hosszú, egyenes felszálló futásokhoz illik, míg a függőleges keret alapterületet takarít meg, és könnyű, finom magokat kezel. Helytelenül állítsa be a visszacsavarási arányt, és a pár vagy kinyílik a kocka után, vagy visszacsavarodik magára a következő folyamatban.
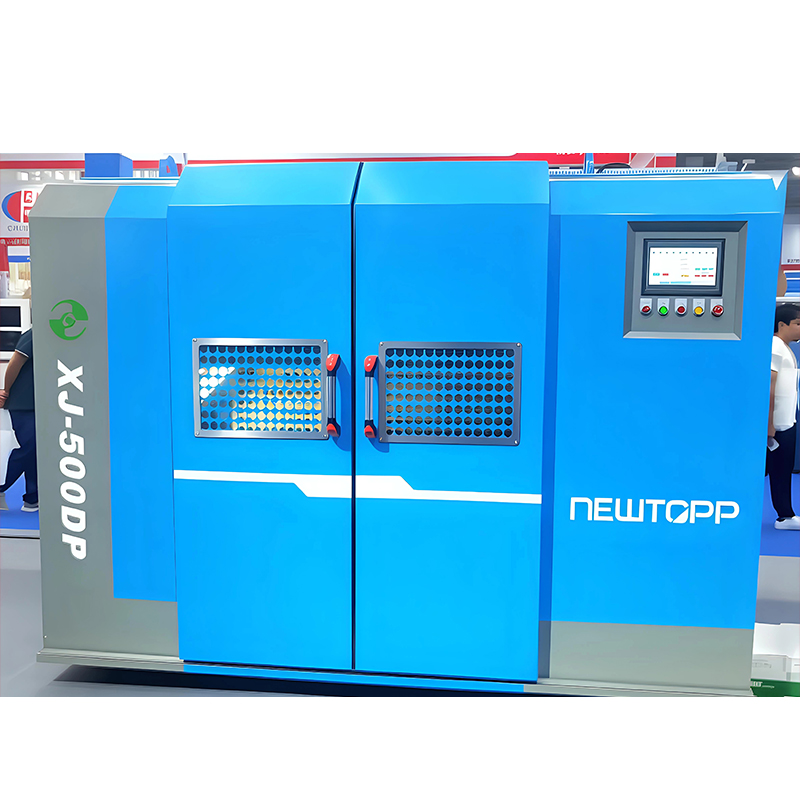 Vízszintes/függőleges visszacsavart páros átfűzőgép adatkábelekhez Visszacsavarható kifizető és párcsavaró gép szigetelt adatkábel-magokhoz; Az ellentétes forgás csökkenti a tárolt csavarodást a zárás előtt, így támogatja a Cat-5/6 és a HDMI 2.1 működését. Termék megtekintése →
Bolygókerekek: sok orsó, minimális feszültség
A bolygósodró egy nagy ketrecben hordja orsóit, amely egészben forog, így minden orsó rögzített orientációt tart a kábelhez képest. A huzalút hosszú és kíméletes, pontosan erre van szükségük a nagy teljesítményű vezetőknek, a szektor alakú vezetőknek és az acél- vagy alumíniumhuzal-szerelvényeknek. A gép lassabb, mint egy íjszállító, de nehéz orsókat, nagy keresztmetszeteket és olyan anyagokat kezel, amelyek nem tűrik az éles hajlítást. Szintén szokásos választás, amikor a pászmának kohászatilag zavartalannak kell maradnia.
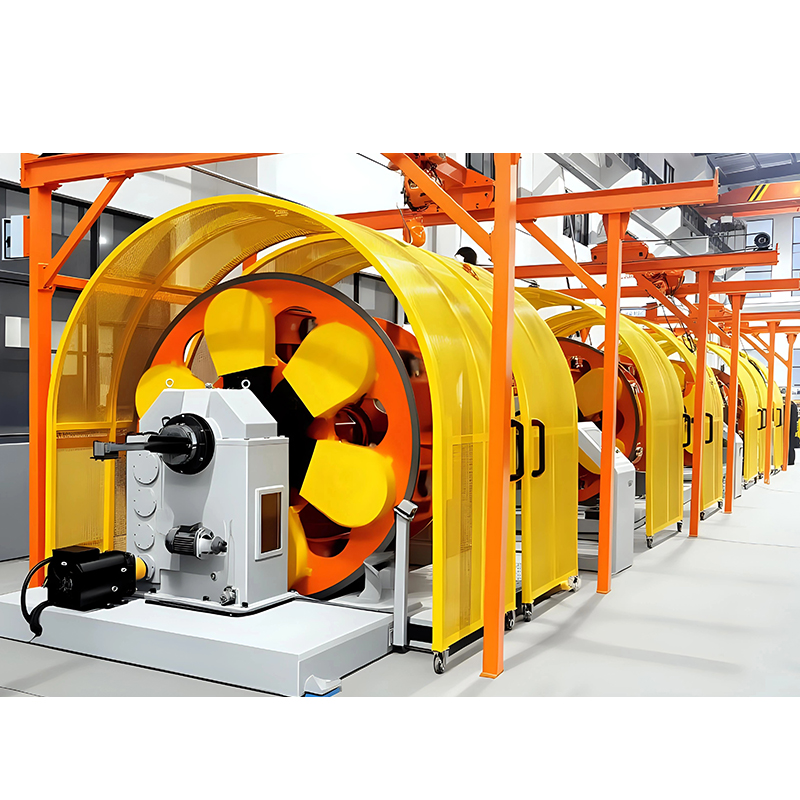 Bolygó típusú sodródó gép összetett precíziós kábelekhez Bolygós sodró kalitkára szerelt orsókkal a kíméletes huzalutakhoz, alkalmas nagy teljesítményű vezetékekhez és összetett precíziós kábelekhez, amelyek geometriai szimmetriát és alacsony maradó nyomatékot igényelnek. Termék megtekintése →
A konzolos egyszálú és a hármas szálak kitöltik a hézagokat a termékcsalád mindkét végén. A konzolos egyszálú kötélgép kompakt és könnyen befűzhető, amely alkalmas rövid futásokra és gyakori váltásokra. A hármas szálhúzó három csavarási műveletet hajt végre egyetlen áthaladással a gépen, ami praktikus módja annak, hogy szoros, kompakt vezetéket építsünk anélkül, hogy a kábelt három különálló vezetéken vezetnénk át.
A mindezek mögött meghúzódó működési elv ebben mélyebben kifejtésre kerül átfogó útmutató a kábelsodrógépekhez , beleértve azt is, hogy a fektetési hossz hogyan kölcsönhatásba lép az egyes gépcsaládokkal.
Amikor a munkaparaméterek rosszul mennek
A legtöbb elakadási hiba az öt ok valamelyikére vezethető vissza, és a tünet általában egyenesen az okra mutat.
- Madárketrecelés, ahol vezetékek nyílnak a matrica és a felszedő között, szinte mindig azt jelenti, hogy a feszültség egyenetlen, vagy az egyik orsó húzódik.
- Laza vagy puha részek egyébként jó vezetőben rendszerint az indítás során fellépő sebességi rámpából vagy a végére futott és feszültségvesztett orsóból származnak.
- Egyenetlen fektetési hossz az orsó mentén az orsó megcsúszására, elkopott lehúzó szalagra vagy az orsó megtelésekor megemelkedő felvevő feszültségre mutat.
- A karmester kicsavarása a kocka után túl kicsi visszacsavarást jelez, vagy olyan fektetési irányt jelez, amely a következő réteggel szemben működik.
- Lapított vagy jelölt vezetékek a szerszámproblémák: túl szoros a záró matrica, egy hornyolt vezető vagy egy túl élesen meghajló huzalút a rotor közelében.
A gép hozzáigazítása az Ön által épített kábelhez
Ugyanez az elv a kábeltől függően nagyon különböző gépeket állít elő. Ez az a rész, amelyet érdemes a saját terméklistájával összehasonlítani, mielőtt bármit megadna.
| Kábel vagy vezeték | Tipikus konfiguráció | Miért illik |
|---|---|---|
| Robotkar és húzólánc kábel | Hátsó-csavart páros strandernyő, rövid fekvés, magas hátcsavarási arány | A flexibilis magoknak kis maradék torzióra van szükségük ahhoz, hogy több millió hajlítási ciklust túléljenek |
| LAN és adatkábel | Visszacsavart páros szár, szűk fekvés tűréssel | A pár geometriájának stabilnak kell maradnia, vagy áthallásnak és impedancia-sodródásnak kell lennie |
| Autó- és EV kábel | Kettős íjászat tömörítő szerszámmal | Nagy teljesítmény közepes keresztmetszeteken, egyenletes átmérő a szigeteléshez |
| Erőátviteli kábel szektorvezető | Bolygós strandoló nagy kalitkával | A nehéz orsók és a nagy keresztmetszetek hosszú, gyengéd drótpályát igényelnek |
Gyakran Ismételt Kérdések
Mi a különbség a sodrás és a kötözés között?
A stranding szándékosan szabályozza a fektetési hosszt és a fektetési irányt is, így a vezető geometriája meghatározott és megismételhető. A kötegelés lehetővé teszi, hogy a vezetékek felvegyék a saját véletlenszerű fekvésüket hátracsavarás nélkül, ami gyorsabb és olcsóbb, de kevésbé kerek, kevésbé kiszámítható vezetőt biztosít.
Hogyan számolhatom ki a fektetési hosszt?
Ossza meg a vonal sebességét fordulatszámmal percenként. Mivel a kétíves gép fordulatonként két csavart ad hozzá, a percenkénti effektív fordulatszám kétszerese a rotor fordulatszámának – ne feledje ezt a tényezőt, mielőtt összehasonlítana két gépet papíron.
Miért csavarodik ki egy megakadt vezető, miután elhagyta a matricát?
A huzalok még mindig hordozzák a csavarodásból származó eltárolt csavarodást. A hátsó csavar eltávolítja a legtöbbet. Ha a szál kinyílik vagy visszaugrik, fokozatosan növelje a hátsó csavarodási arányt, és ellenőrizze a következő réteg fektetési irányát.
Egy sodrológép képes merev és rugalmas vezetőket is kezelni?
Csak határokon belül. A visszacsavarható gépek bármelyike működhet, de a flexibilis kábelekhez szükséges fektetési hossz és visszacsavarási arány nagyon eltér a kompakt tápvezetékekétől. A gyakorlatban a legtöbb üzem inkább megosztja a munkát egy visszacsavart érpár és egy íj- vagy bolygógép között, ahelyett, hogy kompromisszumot kötne az egyik mellett.
A sodrológép működési elve soha nem változik: forgassa a betáplálást, tartsa egyenletes feszültséget, zárja le a vezetékeket egy ismert ponton, és húzza az eredményt olyan sebességgel, amely rögzíti a fektetést. Ami megváltozik, az az orsók hordozásának módja, és ez az egyetlen tervezési döntés határozza meg a vezetékek méretét, az anyagokat és a rugalmassági szinteket, amelyeket egy gép kiszolgálhat. Először igazítsa ezt a döntést a kábellistához, és a paraméterbeállítások inkább rutin hangolás, mint találgatás dolga lesz.
A Newtopp 2004 óta gyárt olyan kábelberendezéseket, amelyek egy gyártóbázisból fedik le az extrudáló, sodródó és szalagos vonalakat, ami segít, ha a vezetőnek a sodróból a következő folyamatba kell futnia anélkül, hogy a szállítók között tűrések sodornának.