

Ipari hírek
Otthon / Hírek / Ipari hírek / Átugorja a húzógépet: működési elv, fektetési hossz és választás módja
Otthon / Hírek / Ipari hírek / Átugorja a húzógépet: működési elv, fektetési hossz és választás módja
HÍREK


Átugorja a húzógépet: működési elv, fektetési hossz és választás módja
2026-10-10
Egy adag flexibilis robotkábel érkezik vissza az ügyféltől, mert a csatlakozó mögötti szűk ívben a vezeték megtörik, és a lecsupaszított végén lévő szálak már elkezdtek szétválni. A szigetelés minden elektromos teszten megfelelt. A karmester feküdt nem. Az ilyen esetekben a korrekció általában a sodrási szakaszban kezdődik, nem pedig az extrudernél.
A ugrósodrógép egy olyan vezetősodrógép, amely az egyes vezetékeket megszakított, periodikusan fordított fektetéssel, S-Z mintával fekteti le, egy irányban futó folytonos spirál helyett. Mivel a csavar beállított időközönként megfordul, a huzal soha nem halmoz fel ugyanazt a tárolt csavarodást, mint a hagyományos koncentrikus fektetés, így a kész vezető rugalmas és kiszámítható marad, amikor hajlítják, vágják vagy préselik.
Ez az egyetlen folyamatválasztás három olyan dolgot változtat meg, amelyet a kábelgyár valójában mér: a minimális hajlítási sugarat, a vágási stabilitást és azt, hogy a vezető mennyire küzd az extrudáló vezetékkel lefelé. Az alábbiakban bemutatjuk, hogyan működik a folyamat, hol keresi a költségét, mi tartozik a vásárlási specifikációhoz, és milyen hibák jelentkeznek, ha egy gépet rosszul állítanak be.
Mi az a Skip Stranding gép?
Az átugró sodrógépet legjobban úgy lehet leírni, mint egy sodort és szinkronizált irányváltási vezérlést: a mechanikus hardver közel áll a szabványos sodrási berendezéshez, míg magát a fektetési mintát az időzítés hozza létre.
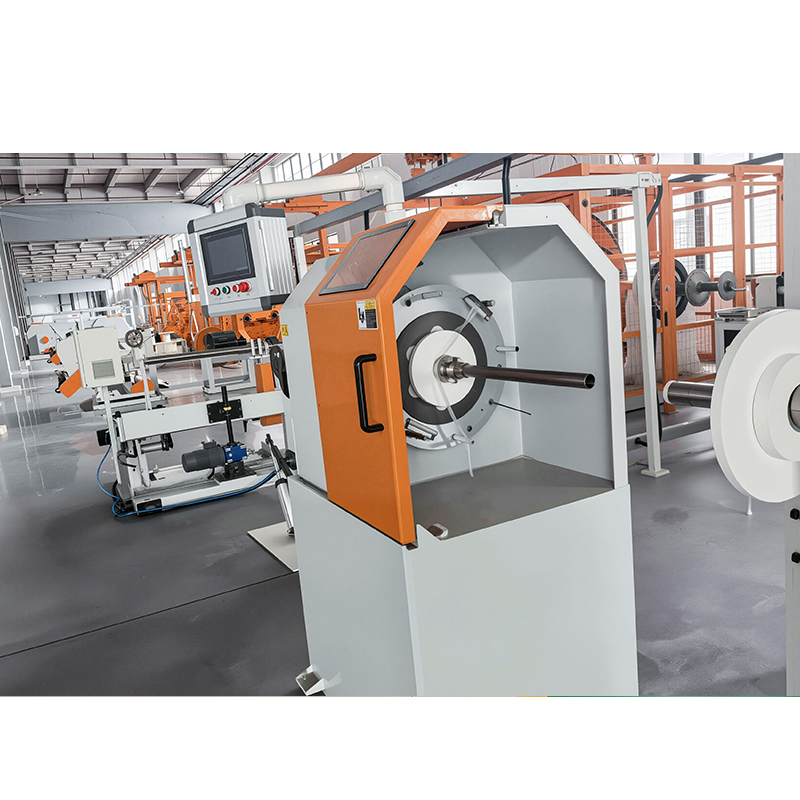
A gép oldalán találunk egy kifizetőt, forgó íjakat vagy forgó keretet, amely a drótorsókat hordozza, egy fektetőlemezt vagy formálószerszámot, valamint egy feszítő- vagy lehúzó felvezetőt. A megkülönböztető rész az íj forgása és a felszállási sebesség közötti szabályozási kapcsolat, mivel ez az arány határozza meg a fekvés hosszát. Forgassa gyorsabban az íjakat azonos vonalsebességgel, és a fektetés lerövidül; gyorsabban futtassa a zsinórt azonos íjsebességgel, és a fektetés meghosszabbodik.
Átugrásnál a vezérlő előre mozgatja az íjakat egy meghatározott hosszúságú vezetőig, megfordítja őket hasonló hosszúságig, majd megismétli. Az irányváltoztatás pontja az irányváltási pont, és ennek a távolsága a legfontosabb beállítás a gépen a fektetési hossz után. Az irányváltási intervallumok általában nagyjából fél méter és három méter közé esnek, de a megfelelő érték mindig a kész kábel hajlítási igényéből adódik, nem pedig egy rögzített gépállandóból.
Egy gyakorlati figyelmeztetés a terminológiával kapcsolatban: a beszállítók lazán alkalmazzák a „kihagyásos kötést”, és egyes katalógusok alkalmazzák bármely váltakozó fektetési folyamatra. Az árajánlatok összehasonlítása előtt erősítsen meg három számot írásban: a fekvés hosszát mindkét irányban, a megfordítási intervallumot és az orr sebességét, amelyet a gép elér a munkavonal sebességénél. A kábelsodrógép típusok áttekintése hasznos társ, ha először a szélesebb szókincsre van szüksége.
Hogyan hasonlítható össze a Skip Stranding más vezetőszerkezetekkel
Az átugrás a sodrott vezető építésének három általános módszerének egyike, és ez a helyes válasz csak bizonyos követelményekre.
| Attribútum | Skip (S-Z) partra | Valódi koncentrikus sodródás | Csomós sodort |
| Lay minta | Váltakozva S és Z rögzített időközönként | Folyamatos egyirányú, rétegenként fordított rétegirány | Folyamatos egyirányú, nincsenek meghatározott rétegek |
| Tipikus fekvéshossz | Hosszabb, irányonként állítsa be a hajlítási sugárnak megfelelően | Szorosan és szorosan ellenőrzött rétegenként | Rövid, nem kritikusként kezelt |
| Rugalmasság | Magas, kis visszaállító nyomatékkal | Mérsékelt | Magas, de a kerekség szenved |
| Cut-end viselkedés | A szálak minimális kicsavarással összetartanak | Enyhén kicsavarható, gyakran kötözni vagy ragasztani kell | Hajlamos fellángolni |
| Kerekség | Jó | Legjobb | Legszegényebb |
| Vonalsebesség potenciál | Magas, fordított szinkronizálás korlátozza | Magas, az orr sebessége korlátozza | Legmagasabb |
| Tipikus használat | Robot, húzólánc, hegesztő, orvosi és autóipari rugalmas kábel | Táp-, fej- és vezérlőkábel | Rugalmas zsinórok és kis beakasztóhuzal |
Ahol a kihagyott karmesterek megkeresik költségeiket
Az átugrás megtérül mindenhol, ahol a vezetőnek túl kell élnie az ismételt hajlítást, vagy kézzel kell megszakítani a terepen, mert a fektetés elvégzi azt a munkát, amit egyébként a kötőanyagok és a szalagok végeznének.
- Robotkar és csuklós gépkábel, ahol a vezető több ezerszer meg van hajlítva kis sugárban.
- Drag-chain (folyamatos flex) kábel szerszámgépekben és automatizált kezelőrendszerekben.
- Hegesztőkábel és egyéb kézi vezetékek, amelyeket naponta húznak és tekercselnek.
- Gépjárműipari és újenergiájú kábelköteg-vezetők, beleértve a réz- és alumíniumsín-szerelvényeket, amelyek az összeszerelés során záródnak és hajlítanak.
- Orvosi és műszervezetékek, ahol a lecsupaszított végnek tisztának kell maradnia extra hüvely nélkül.
Az átugrás nem univerzális. A nagyfrekvenciás adatvezetőnek szoros, stabil fektetésre van szüksége ahhoz, hogy megtartsa elektromos hosszát és impedanciáját, a felső és a teljesítményvezetők pedig a valódi koncentrikus rétegek által biztosított mechanikai egyensúlyra támaszkodnak. Ha az ügyfél stabil karakterisztikus impedanciát ad meg, általában a hagyományos fektetés a jobb válasz.
Öt paraméter, amely eldönti, hogy működik-e a stranding kihagyása
Öt beállítás szabályozza az eredményt, és ezek bármelyikének módosítása megváltoztatja a többit.
- Fektesse hosszan mindkét irányban. Túl rövid, és a vezető megmerevedik, és ellenáll a hajlításnak; túl hosszú, és a szálak szétválnak a formáló szerszámnál. Kezdje a minimális hajlítási sugártól a kész kábelnek fennmaradnia kell, és hátrafelé kell működnie.
- Vezetékenkénti kifizetési feszültség. Az egyenetlen feszültség a madarak ketrecbe zárásának leggyakoribb oka. Minden orsót ugyanolyan feszültséggel kell etetni, és a feszültséget inkább mérni kell, mint tapintással megítélni.
- Fordított szinkronizálás. A megfordítási pontnak minden ciklusban ugyanabban a vezetékhosszban kell leszállnia. A billenőtengely-csúszás, a kopott övek és az agresszív gyorsulás mind-mind kimozdítja a tolatási pontokat.
- Felvételi feszültség és átfutás. A felszívásnak elég szilárdnak kell lennie ahhoz, hogy a fektetés zárva maradjon, de elég könnyűnek ahhoz, hogy ne lapítsa el a vezetőt. A rosszul beállított traverz lágy, hullámos szakaszokat eredményez, amelyek csak az extrudálás után jelennek meg.
- A bejövő vezeték minősége. Az átmérőtűrés, a felületkezelés és a rajzkenés mind megjelenik a sodrott eredményben. Az egyik vezetéken tisztán futó fektetés a másikon is madárketrecbe zárhat.
Átugrásos gép megadása: Vevői ellenőrzőlista
Az árajánlatok összehasonlításának leggyorsabb módja, ha először rögzíti a vezetőt, és hagyja, hogy a gép kövesse, mert két azonos névleges ívsebességgel rendelkező gép nagyon eltérő fektetési konzisztenciát tud biztosítani ugyanazon a vezetőn.
Illessze az emelvényt a vezetőhöz
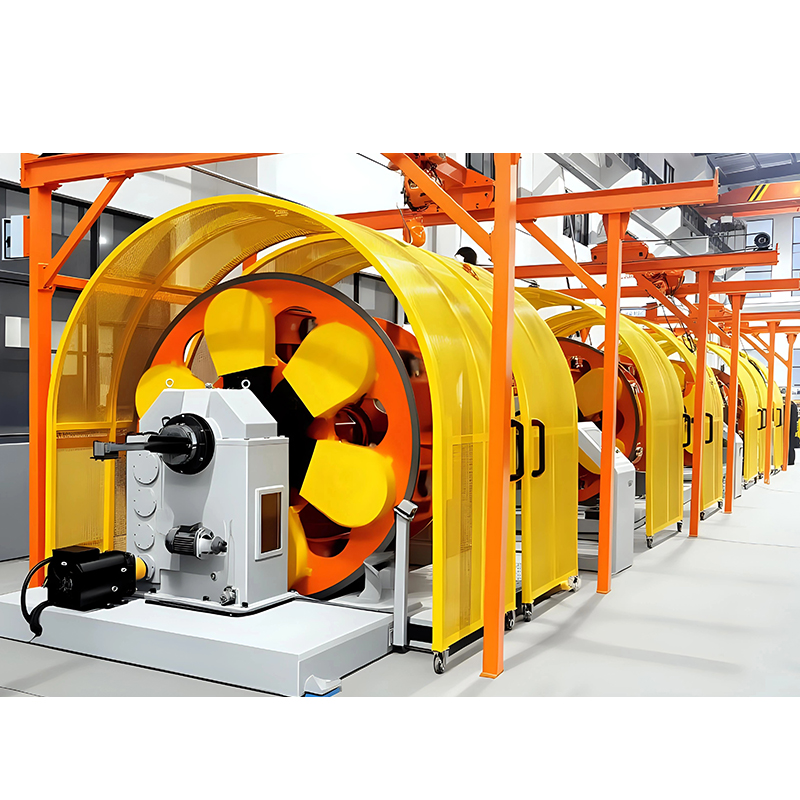
A duplaíves gépek a közepes és nagy vezetők nagyobb teljesítményű gyártására alkalmasak, ahol a két íj kiegyensúlyozza egymást, és gyorsabb forgást tesz lehetővé vibráció nélkül. A visszacsavart páros kötegek olyan szerkezetekhez illeszkednek, amelyeknek tisztán kell letekeredniük a vágás végén. A konzolos egyszálú szálakat általában kisebb magokhoz, rövidebb futásokhoz és gyakori termékcseréhez választják.
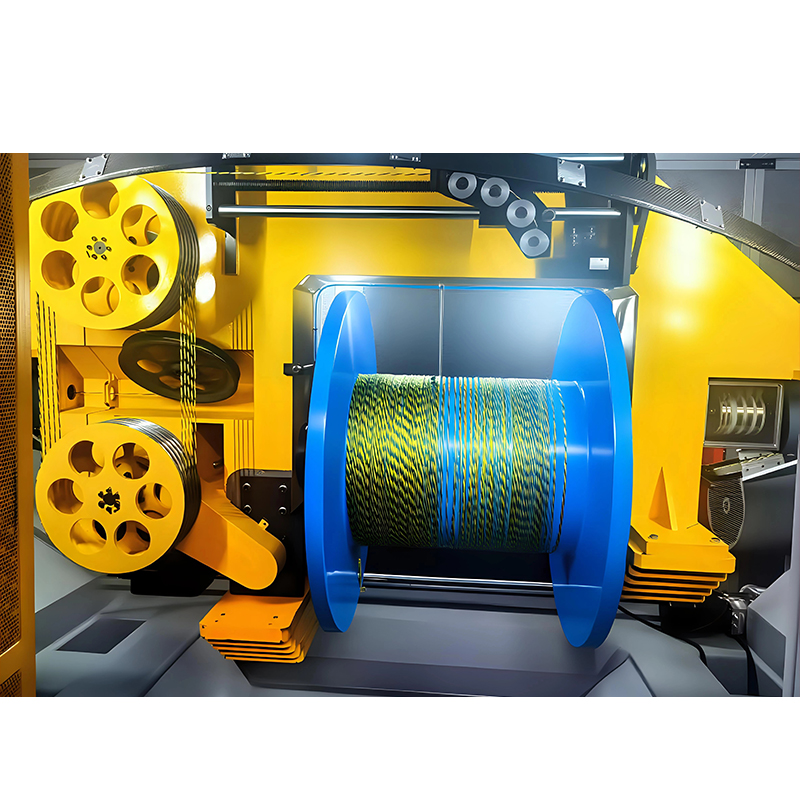 1250-es dupla íjkihúzó gép nagy teljesítményű kábelgyártáshoz A kettős íj kialakítása közepes és nagy vezetőket céloz meg; áttekintheti a feszültség egyensúlyát, a szállítói specifikációkat és az adatkábelektől a tápvezetékekig terjedő alkalmazásokat. Termék megtekintése →
Kérdezze meg minden szállítótól azt a megfordítási intervallumot, amelyet az Ön megcélzott vonalsebessége mellett tudnak tartani, valamint a körülötte lévő tűréshatárt. A megadott intervallum tűrésszám nélkül nem specifikáció.
Írja be a számokat az ajánlatkérésbe
A következőket kell feltüntetni a megkeresésen, nem szóban kell megállapodni:
- Vezeték felépítése: szálak száma, egyetlen vezeték átmérője, és hogy csupasz vagy bevonatos vezetéket használnak.
- Fekvési hossz mindkét irányban, megfordítási intervallum és a megengedett eltérés.
- A beszállító által írásban megerősített vonalsebesség és az ebből eredő fekvés ezen a sebességen.
- Az orsóméretek és a kifizetések számítanak, mivel ezek korlátozzák a gép működési idejét az újratöltések között.
- Átvételi teszt: a minta hosszát ellenőrzik a fektetés, a kerekség és a fordított távolság szempontjából a szállítás elfogadása előtt.
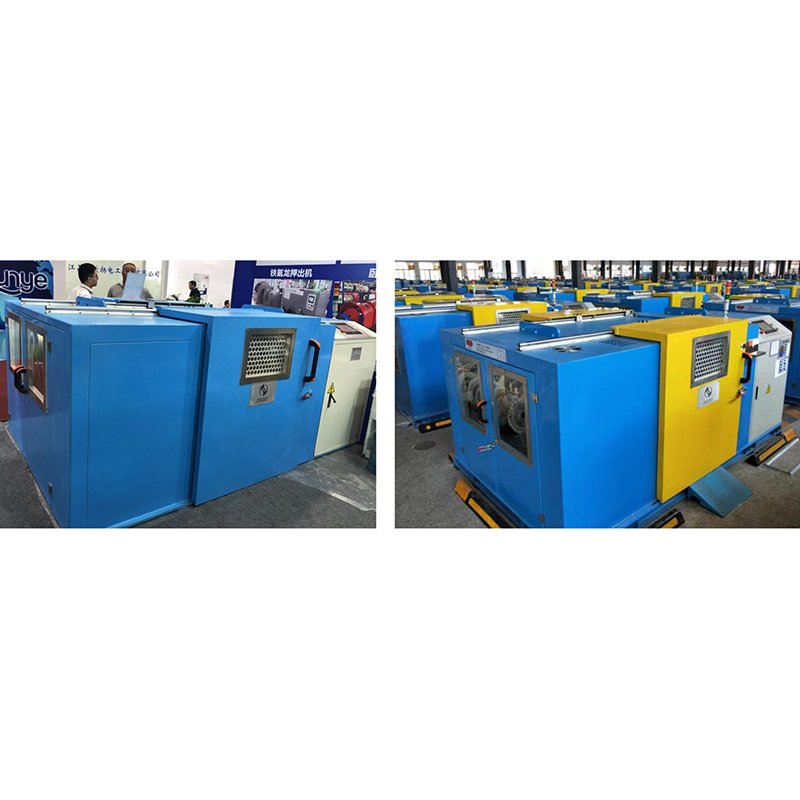
A visszacsavarható gépek külön figyelmet érdemelnek, ha az ügyfél kifogásolható a vágási viselkedés, mivel a huzalút úgy van megtervezve, hogy a vezető fokozatosan engedje el a csavarodást, nem pedig egyszerre.
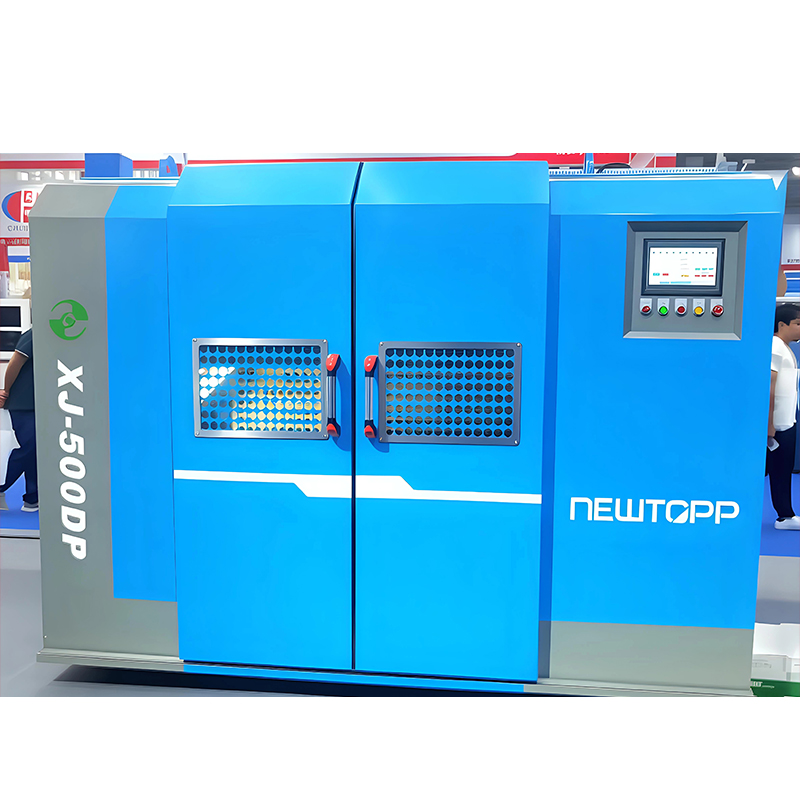 Vízszintes vagy függőleges visszacsavart páros húzógép Vízszintes vagy függőleges; A párcsavarás előtti visszacsavarás csökkenti a Cat-5e/6/6A, HDMI 2.1 és nagy sebességű adatkábelek sérülését. Termék megtekintése →
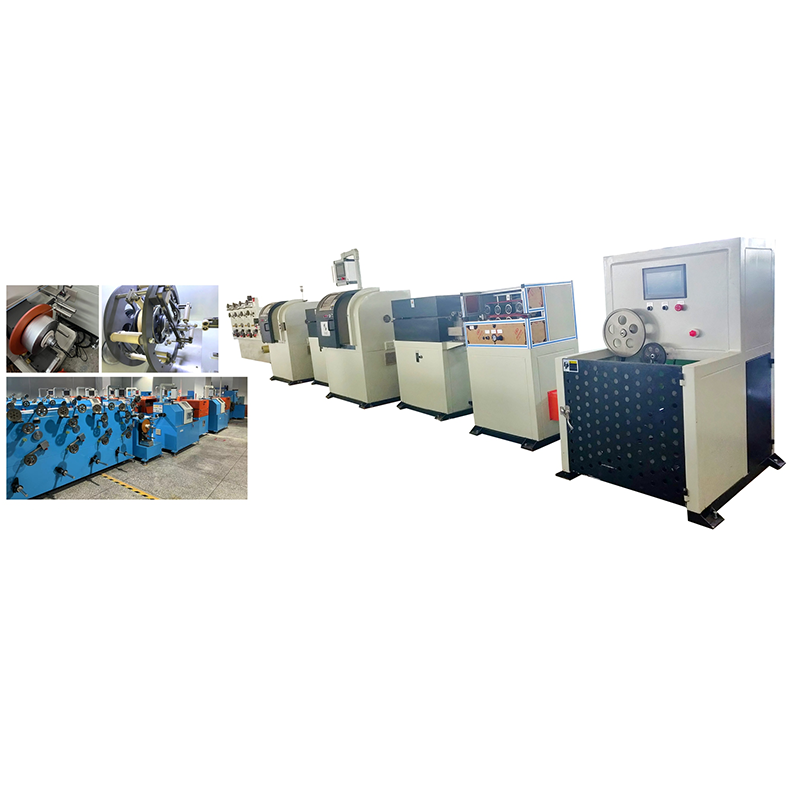
Azoknál a kisebb magoknál és üzemeknél, amelyek hetente többször cserélnek terméket, az egyszálú platform általában jobb megtérülést ad, mint egy alulterhelt, nagy sebességű dupla íjjal működő gép.
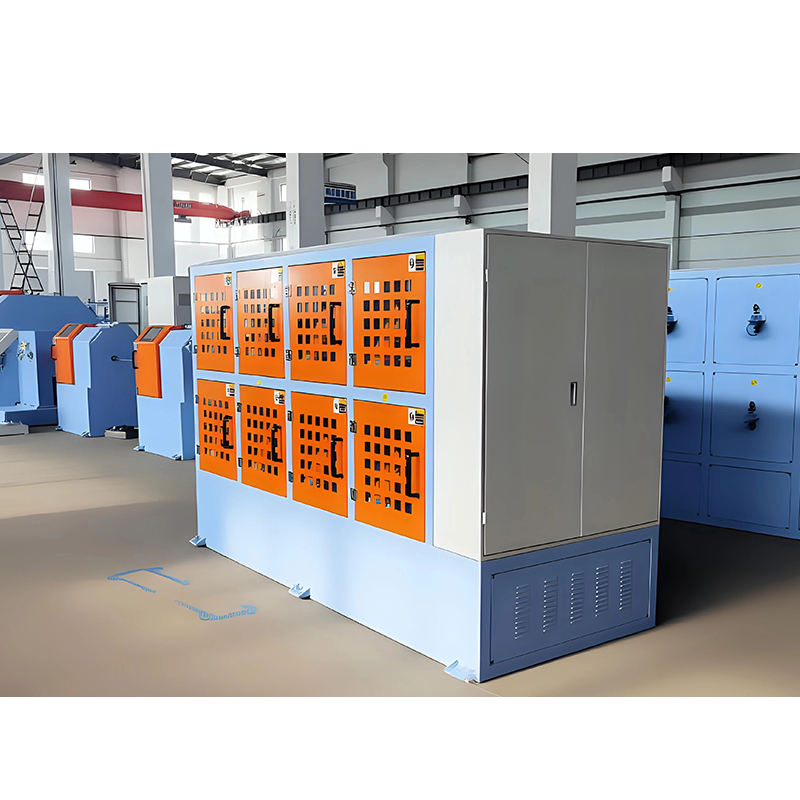 Konzolos típusú egyszálú gép kismagos gyártáshoz Alkalmas kisebb magokhoz és gyakori termékcseréhez; ellenőrizze a feszültségstabilitást, a PLC dőlésszög-szabályozást és a mozgási beállítást az átugrási problémák miatt. Termék megtekintése →
Tipikus hibák és azok valódi okai
Szinte minden átugrási sodródási probléma a feszültségre, a szinkronizálásra vagy a szerszámozásra vezethető vissza, nem pedig magára a vezető kialakítására.
| Hiba | Valószínű oka | Mit kell változtatni |
| Madárketrecbe zárás vagy drótfáklya a matricánál | Egyenetlen vagy alacsony megtérülési feszültség, túlméretezett szerszámfurat | Kiegyenlítse a feszültséget, méretezze át az alakító szerszámot |
| Laza, hullámos vezető | Túl alacsony a felszívási feszültség, az irányváltási időzítés sodródik a zsinór sebességével | Növelje a felvételi feszültséget, ellenőrizze újra a szinkronizálást |
| Egyenetlen irányváltási távolság | Vezetőcsúszás, túlzott gyorsulás a tolatásnál | Kalibrálja újra a hajtást, lágyítsa a gyorsulási rámpát |
| Törött vezetékek | Feszültség a huzal határértéke felett, kopott kerámiavezetők | Csökkentse a feszültséget, cserélje ki a vezetőket és ellenőrizze a huzal útvonalát |
| Nem kerek vezető | Nem megfelelő huzalátmérők, egyenetlen orsótöltés | Ellenőrizze a bejövő vezeték tűrését, ellenőrizze az orsó betöltését |
| Hajlításteszt után meghajlás | Fektessen túl rövidre a kívánt hajlítási sugárhoz | Hosszabbítsa meg a fektetést és szélesítse a megfordítási intervallumot |
Gyakran Ismételt Kérdések
Mi a különbség az átugrásos és a kötegelt súrlódás között?
A Skip sodrás meghatározott időközönként megfordítja a fektetési irányt, míg a kötegelt sodrás folyamatosan egy irányba csavarodik meghatározott rétegek nélkül. A kihagyásos sodrás összetartja a vágott végeket, és kereken tartja a vezetőt; A kötegelt vezetők gyorsabban állíthatók elő, és hajlamosak a vágásnál kiszélesedni.
Milyen hosszúságú fektetést kell használnia egy átugrott szálú robotkábelnek?
Nincs univerzális szám. A legkisebb hajlítási sugárból dolgozzon a kábelnek, majd állítsa be a leghosszabb fektetést, amely még mindig zárva tartja a vezetőt az alakító szerszámnál. A túl rövid fekvés a merev, meghajló robotvezetők szokásos oka.
Képes-e egy szabványos dupla íjászat ugrásszerű fektetést produkálni?
Csak akkor, ha a hajtás és a vezérlőrendszer pontosan és megismételhetően képes visszafordítani az íveket gyártási sebességgel. Sok gép képes mindkét irányban forgatni, de sokkal kevesebben tartanak visszafordítási intervallumot szűk tűréshatáron belül, miközben a felszedés folyamatosan húz.
Alkalmas-e az átugrásos sodrás alumínium vezetékekhez?
Igen, feltéve, hogy a feszültséget nem rézre, hanem alumíniumra állítják be. Az alumíniumhuzal puhább és érzékenyebb a vezetőkopásra, így a feszültséget és a kerámia érintkezési felületeket felül kell vizsgálni a fektetési beállítások hangolása előtt.
Hogyan ellenőrizhetem a fordított konzisztenciát a gyártás leállítása nélkül?
Vegyünk egy mintahosszt, jelöljük meg rajta a megfordítási pontokat, és mérjük meg a távolságot. Ismételje meg az ellenőrzést a műszak elején és végén vett mintákon. A két minta közötti eltolódás azt jelenti, hogy a hajtás elveszíti pozícióját, ahogy a gép felmelegszik.
A döntés a kábel használatán múlik, nem pedig azon, hogy melyik fektetési minta a modernebb. Ha a vezetéket többször meghajlítják, kézzel vágják és lezárják, vagy áthúzzák az üzlethelyiségen, a vásárlási specifikációban adja meg a fektetési hosszt és a megfordítási intervallumot közvetlenül a szálszám és a huzalátmérő mellett. Jiangsu Newtopp Precision Machinery épít sodrási, extrudáló és szalagozó berendezések pontosan ezekre a vezetéktípusokra, így a fektetési specifikáció és az azt előállító gép három helyett egy beszélgetésben párosítható.
-
Phone
Address
5
Szerzői jog © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Minden jog fenntartva. Wire & Cable Equipment Manufacturer
Robotkábel-gyártó kiegészítő berendezések gyára
