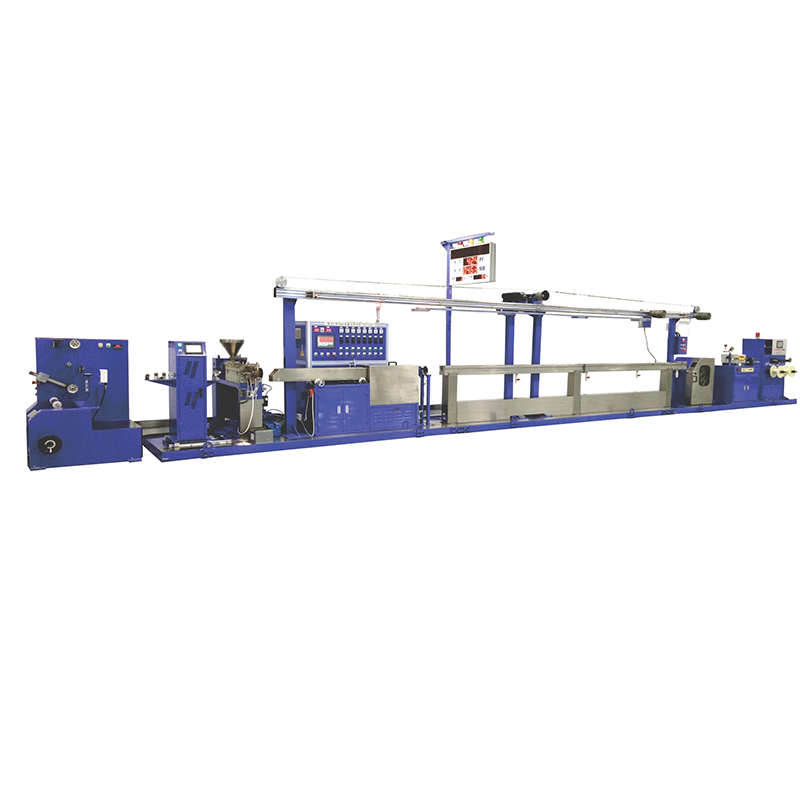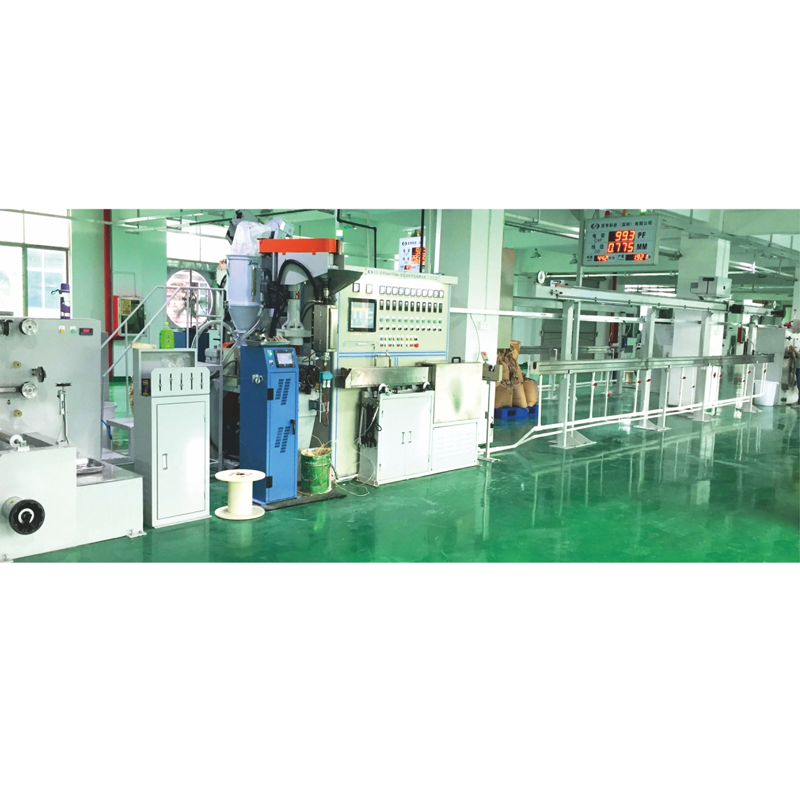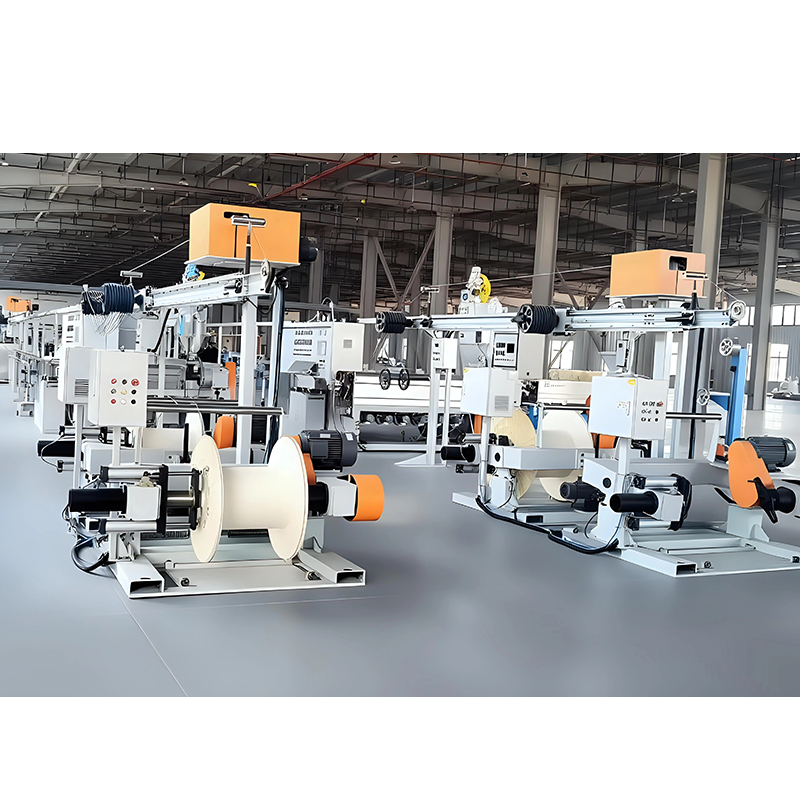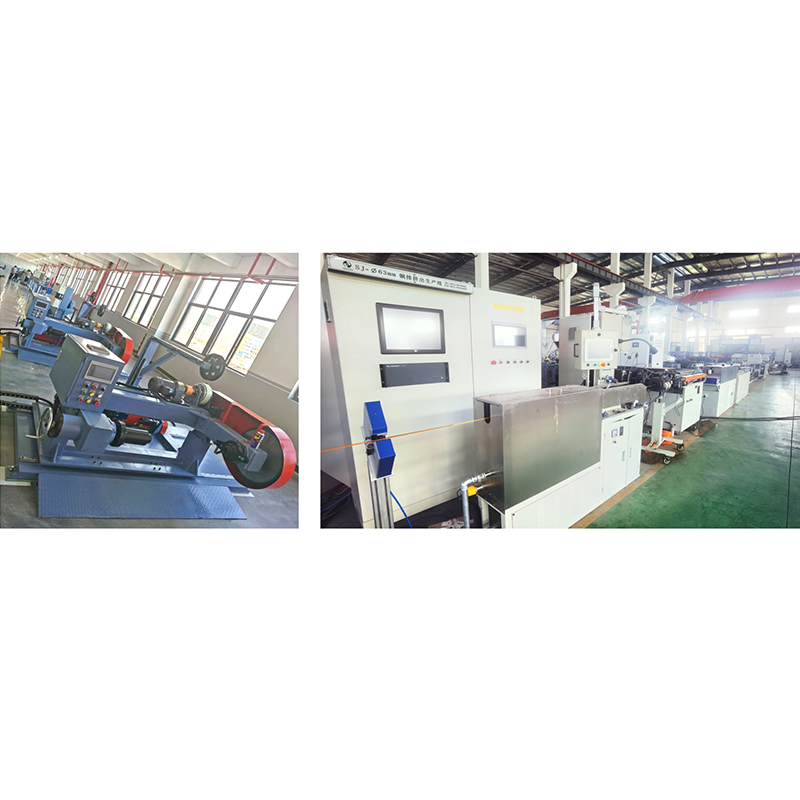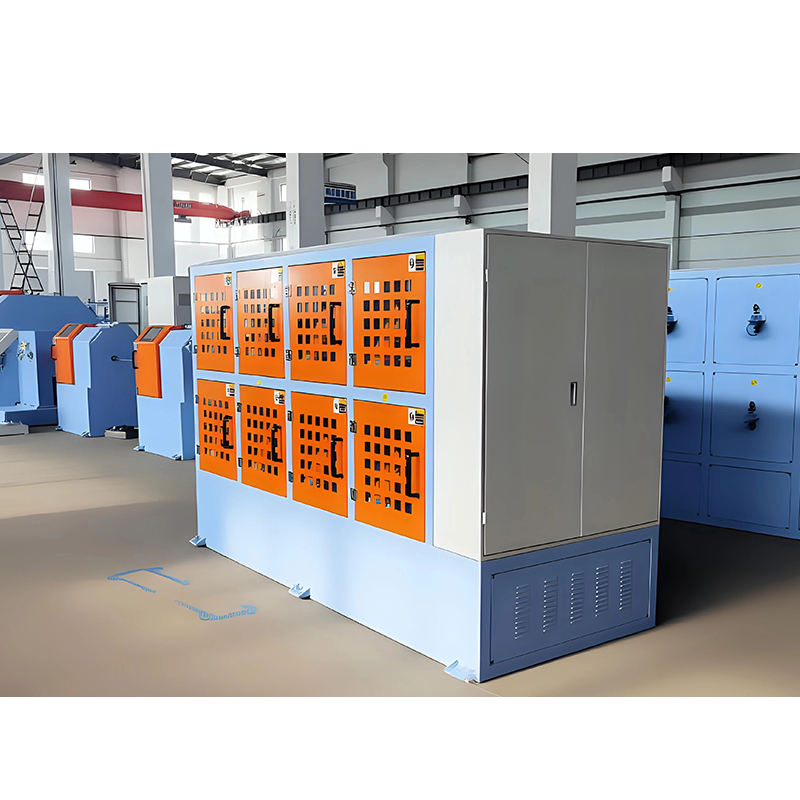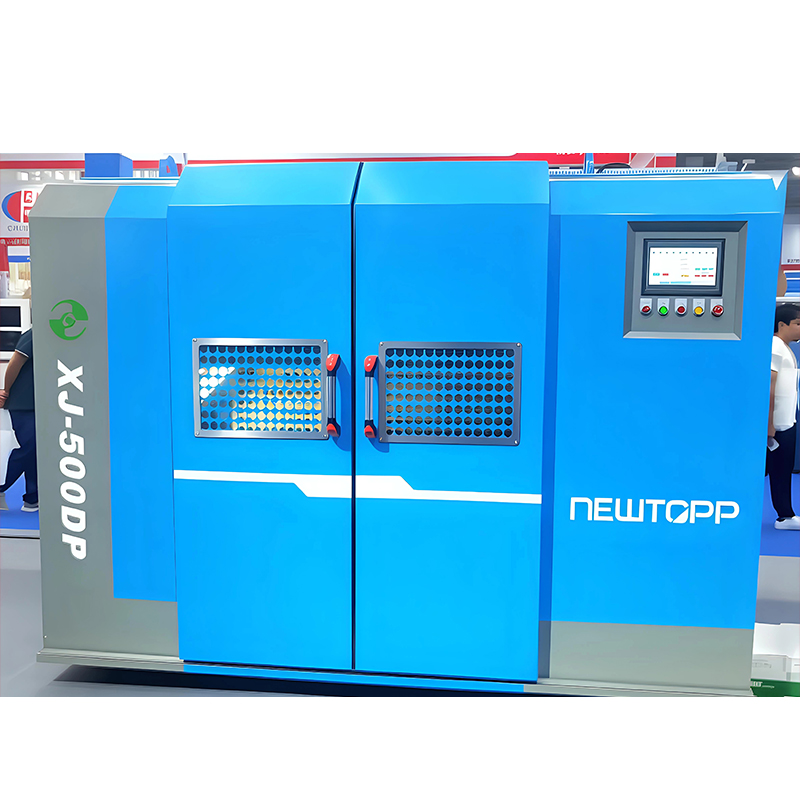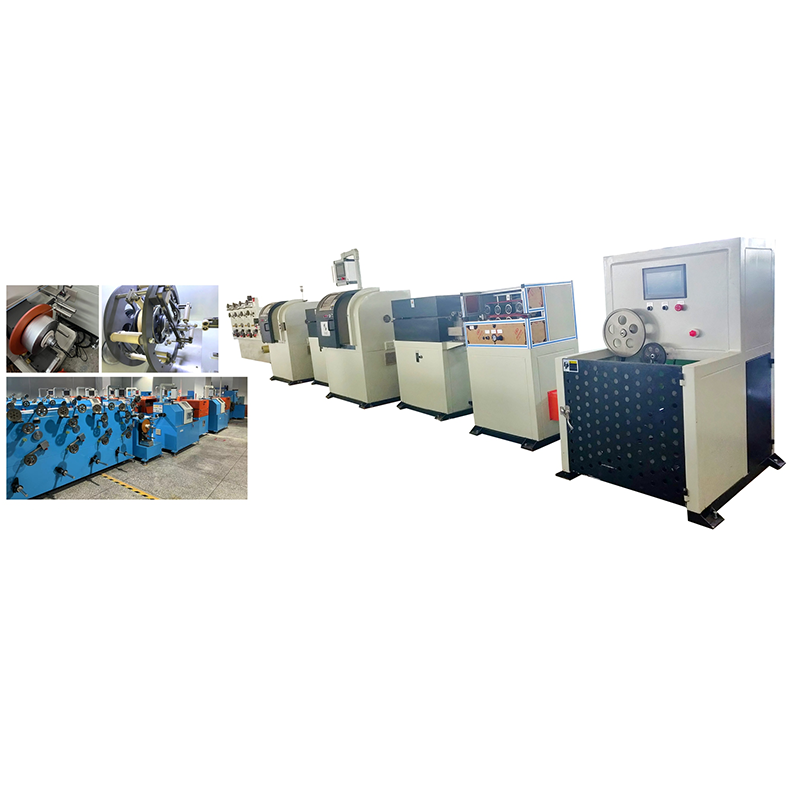




Hét szám határozza meg, hogy egy csőszodorítógép illik-e az Ön vezetőjéhez: orsószám, orsóméret, osztástávolság, rotorsebesség, egyhuzal átmérője, kész keresztmetszet és orsónkénti feszítési pontosság. Minden más az árajánlatban másodlagos, és az a szállító, aki nem tudja mind a hetet idézni, találgat.
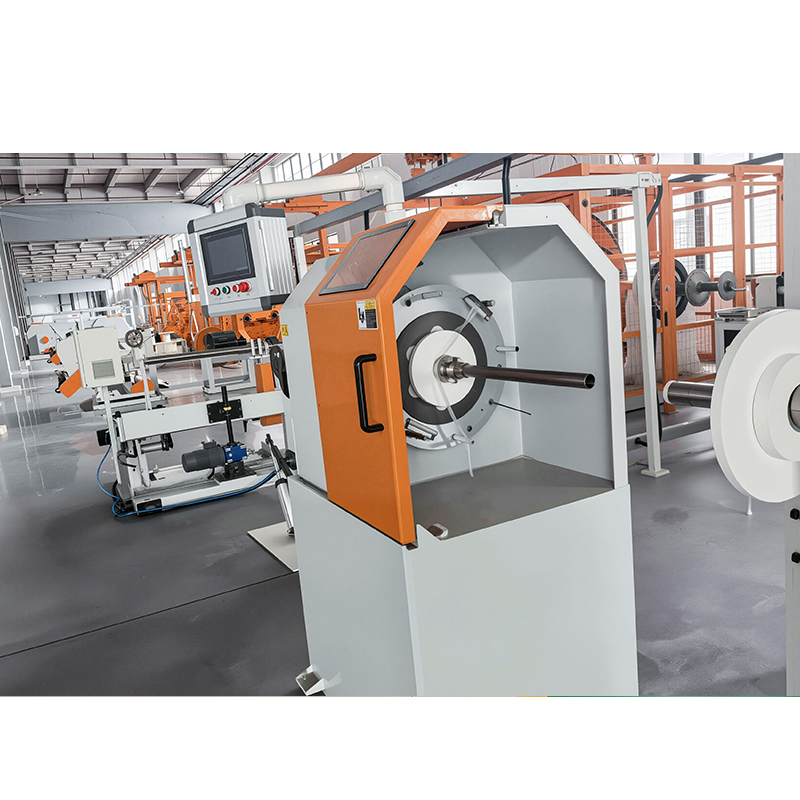
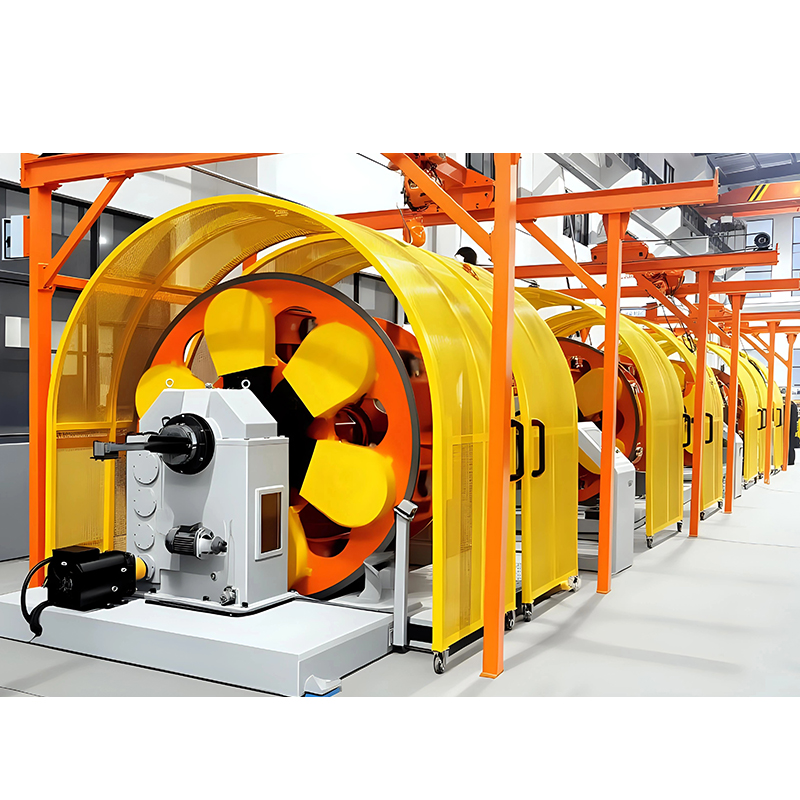
A csőszerű sodrógép egy merev sodrógép, amelyben a kifizető orsók egy forgó csőben helyezkednek el. Ennek a csőnek minden egyes fordulata pontosan egy csavart fektet a vezetőbe, így a gyártási sebesség és a fektetési hossz egy képlet szerint van összekapcsolva: a vonal sebessége megegyezik a menetemelkedés és a rotor fordulatszáma szorzatával. Nincs íjkar és hátracsavarás, ami röviden tartja a huzal útját, alacsony a tekercselés és gyors a forgórész. Ez a kombináció az oka annak, hogy a cső alakú sodrók a legtöbb 7-, 19- és 37-huzalos csupasz réz- és alumíniumgyártást nagyjából 630 mm²-ig szállítják.
Ha még mindig feltérképezi a szélesebb gépcsaládot, a átfogó útmutató a kábelsodrógépekhez hasznos társa ennek az oldalnak. Az alábbiakban a csőszerű specifikációkról és azok soronkénti összehasonlításáról maradunk.
Mi az a csőszalagos gép, és mikor a megfelelő eszköz?
A cső alakú sodrony a megfelelő eszköz, ha a konstrukció 7-37 vezetéket, koncentrikus kompakt fektetést és folyamatos kimenetet igényel, nem pedig a bolygóműves gépek nagyon nagy csomagjait.
Hogyan működik a vezeték útja
Minden kifizető orsó a forgó cső belsejében lévő bölcsőben helyezkedik el. A huzal egy üreges orsón keresztül hagyja el az orsót, kerámia vezetőgörgőkön fut át, és az összes huzal egy zárószerszámnál konvergál közvetlenül a felszedő tengely előtt. Mivel az orsók a csővel együtt haladnak, a huzal szabadul anélkül, hogy visszacsavarna magára, így a fektetés csak a zárószerszámnál jön létre. Ez az oka annak is, hogy egy cső alakú gép gyorsabban fut, mint egy bolygósodró azonos huzalszámmal: a forgó tömeg egy kiegyensúlyozott henger a nagy nyitott ketrec helyett.
Ahol nem a csőszerű sodort a megoldás
Három eset máshová taszítja a vásárlókat. A durván 37 vezetéknél vagy 630 mm²-nél hosszabb szerkezetekhez általában a bolygósodró nagyobb orsókapacitása szükséges. A fordulatonként két fektetést tűrő szigetelt magokat jobban szolgálja az orr típusú duplacsavarású gép, amely felére csökkenti az azonos teljesítményhez szükséges forgórész fordulatszámát. Az adatpárokhoz és a LAN-kábelekhez visszacsavart érpárra van szükség, hogy az egyes vezetékek ne legyenek túlcsavarodva a pár lezárása előtt.
A műszaki adatlap: tizenegy összehasonlítható szám
A specifikációs lap sokkal fontosabb, mint a prospektus, mert ez a tizenegy paraméter inkább azt írja le, hogy valójában mit tud egy cső alakú sodrógép előállítani, nem pedig azt, hogy hogyan néz ki egy gyári padlón.
| Paraméter | Tipikus tartomány | Mit irányít |
|---|---|---|
| Orsó pozíciók | 6 1-től 36 1-ig | A vezetékek maximális száma a kész vezetékben |
| Orsó mérete | PND 400-tól PND 800-ig, nagyobb egyéb sodronytípusoknál | Kifizetési csomag mennyisége és újratöltési gyakorisága |
| Hangemelkedés (fektetési hossz) tartomány | 20 mm és 300 mm között | Vezetői rugalmasság és kimenet adott sebesség mellett |
| A rotor sebessége | 200-1200 ford./perc | A gyártási sebesség felső határa adott hangmagasságnál |
| Vonal sebesség | 30-250 m/perc | Kimenet, de csak akkor van értelme, ha hangmagassággal idézzük |
| Egyvezetékes átmérő | 0,15 mm és 3,0 mm között | Amit a feszítőrendszer és a vezetők bírnak |
| Kész keresztmetszet | 0,5 mm² és körülbelül 630 mm² közötti | Vezető mérete a záró matrica és a felszedés elfogadja |
| Orsónkénti feszültség | 5 N és 40 N között, körülbelül ±10%-on belül tartva | Koncentricitás, vezetékszakadások és vezető ovális |
| Felszedő orsó | 630 PND és 1250 PND között | A tekercs hossza átadva a következő folyamatnak |
| Hangmagasság tolerancia | A beállított érték kb. ±2%-án belül | Lay-long konzisztencia az egész tekercs mentén |
| Telepített teljesítmény | 15 kW-tól 75 kW-ig | Telephelyi ellátás, kábelezés és alapozás |
Orsószám és orsóméret: Kapacitás sima számokban
Az orsók száma beállítja a maximális vezetékszámot, az orsóméret pedig azt, hogy mennyi ideig járjon a gép, mielőtt leállna az újratöltésre, így az adatlapon semmi más nem változtatja meg annyira a napi kimenetet, mint ez a két szám.
Orsószám olvasása
A 12 1-ként leírt gépnek tizenkét forgó kifizetőhelye van, plusz egy álló központi helyzete a maghuzal számára. A minta egyértelmű: 6 1 épít egy 7 vezetékes vezetőt, 18 1 épít egy 19 vezetékes vezetőt és 36 1 épít egy 37 vezetékes vezetőt. Vásárolja meg a rendelési könyvében szereplő legnagyobb konstrukcióhoz szükséges darabszámot, mert egy gép nem tud több huzalt sodorni, mint amennyi pozíciója van, és egy 19 vezetékes munka 36 1-es gépen való futtatása rotorkapacitást és energiát pazarol.
Orsóméret olvasása
A gépek jelölései gyakran az orsókarima átmérőjét jelzik, például PND 400, 500, 630 vagy 800. A 400 mm-es orsóról a 630 mm-es orsóra való áttérés nagyjából két és félszeresére növeli a csomag térfogatát, mivel a térfogat az átmérő négyzetével skálázódik. Ez csökkenti az újratöltési megállásokat hosszú távon, de a nehezebb csőnek nagyobb beépített teljesítményre, merevebb alapra és hosszabb fékútra van szüksége. Ahol a vezető felépítése nagyobb csomagot és más csavargeometriát tesz lehetővé, ott az olyan gépek, mint az 1250-es dupla íjú sodrony, ugyanazt a logikát veszik fel egy 1250 mm-es dobig.
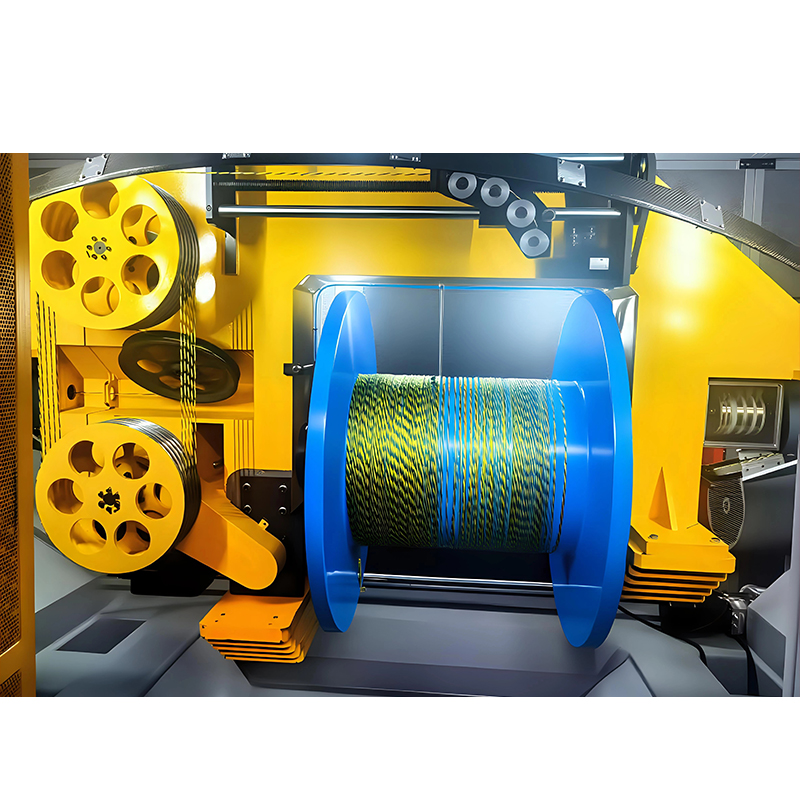 1250 dupla íj húzógép nagy sebességű, közepes átmérőjű kábelgyártáshoz 1250 mm-es dobkapacitású dupla íves sodrászgép, közepes átmérőjű vezetékek kiegyensúlyozott feszültségére és nagy sebességű sodrására tervezve adat-, táp- és speciális kábelekben. Termék megtekintése →
Hangemelkedési tartomány, rotorsebesség és vonalsebesség: három szám, amelyek összekapcsolódnak
A menetemelkedés, a rotorsebesség és a vonalsebesség nem adható meg egymástól függetlenül, mert a méter/perc-ben megadott vonalsebesség egyszerűen a méterben megadott menetemelkedés és a forgórész fordulat/perc sebessége szorzata.
A 60 mm-es osztás 800 ford./percnél 48 m/perc értéket ad. Ugyanez a gép 300 mm-es osztásközzel és 830-as fordulatszámmal eléri a 249 m/perc sebességet – általában innen ered a lenyűgöző főcím. Amikor összehasonlítja az árajánlatokat, először konvertáljon minden fordulatszám-állítást osztásra és forgórész fordulatszámra; a 250 m/perc sebességgel meghirdetett gép nem képes a 60 mm-es emelkedésedre 48 m/percnél nagyobb sebességnél.
A pálya kiválasztása
A hangmagasságot általában a vezeték átmérőjének többszöröseként választják meg, amelyet fektetési aránynak neveznek. A koncentrikus szálú rézvezetőknél a külső réteg fektetési aránya általában a szál átmérőjének 8-16-szorosa között van. A rövidebb menetemelkedés méterenként több csavart, rugalmasabb vezetőt és alacsonyabb teljesítményt jelent azonos rotorsebesség mellett; A hosszabb menetemelkedés merevebb, kompaktabb, gyorsabban előállított vezetőt jelent. Rugalmas ipari kábelek a rövidebb végén, fix tápkábelek a hosszú végén.
A hangmagasság pontosságának ellenőrzése
Kérje a hangmagasság tűréshatárát százalékban, nem pedig olyan szóként, mint például a „pontos”. Egy méteres mintán körülbelül ±2% ésszerű kereskedelmi cél, és ezt a kész felvevő tekercsen kell mérni, nem pedig a szerszámon lévő kézzel felfűzött mintán.
Többcsavarású alternatívák
Ha egy konstrukció fordulatonként egynél több fektetést tolerál, a teljesítmény a rotor fordulatszámának érintése nélkül nőhet. A hármas sodrású gép fordulatonként három csavart fektet le, ami olyan finom, rugalmas vezetékekhez illeszkedik, ahol szoros fektetés szükséges, de a cső alakú rotornak nem praktikusan gyorsan kell forognia.
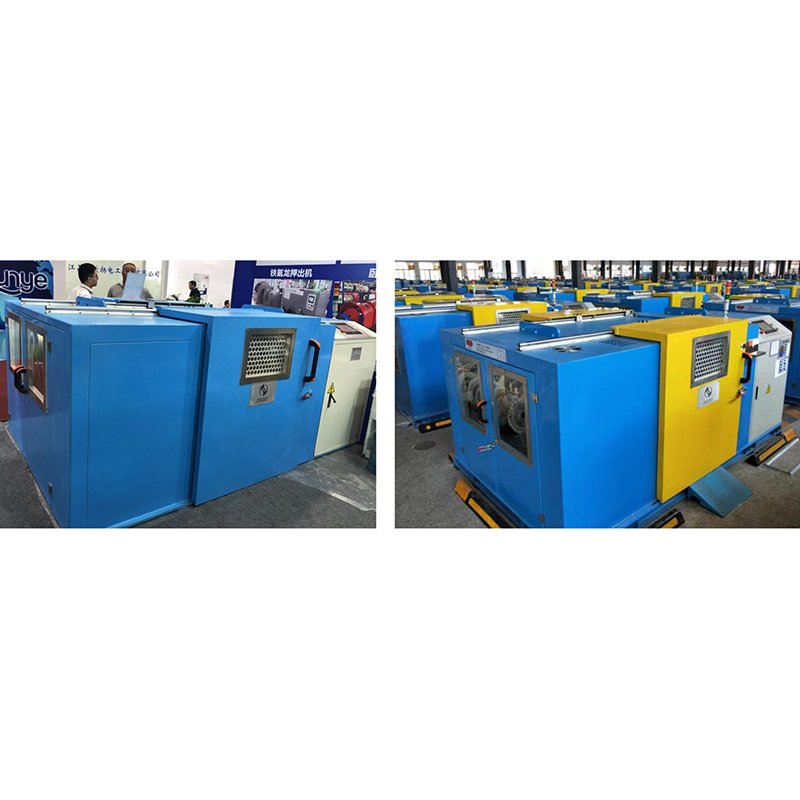 Háromszálú gép CAT5E, CAT6 és CAT7 LAN kábelekhez A hármas osztású sodrógép fordulatonként három csavart tesz meg, szervo menetemelkedés-vezérléssel a pontos, stabil párcsavarás érdekében a CAT5E, CAT6 és CAT7 adatkábelekben. Termék megtekintése →
Vezetékek köre, vezetékek felépítése és záróbetétek
A cső alakú sodrót általában 0,15 mm és 3,0 mm közötti egyvezetékes tartományban határozzák meg, a kész vezeték pedig körülbelül 630 mm²-ig terjed, a zárószerszám és a formagörgők határozzák meg, hogy a kész vezeték milyen kerek vagy szektor alakú.
- 0,15 mm és 0,5 mm között: a nagy forgórész fordulatszám, az alacsony feszültség és a kerámia vezetők elengedhetetlenek a bevágások és törések elkerülése érdekében.
- 0,5-1,5 mm: általános célú szalag vezetékek, vezérlőkábelek és műszervezetők építéséhez.
- 1,5 mm-től 3,0 mm-ig: tápkábel vezetői és alumínium, ahol a feszültség és a fékrámpa többet jelent, mint a maximális sebesség.
- Tömörítés: a záró szerszám utáni tömörítőszerszám általában 6-10%-kal csökkenti a vezeték átmérőjét, amivel szigetelőanyagot takarítanak meg az áramlás irányában.
- Szektorvezetők: a felvezetés előtt kialakított formázóhengerek szektorformákat hoznak létre a nagy teljesítményű kábelek számára, amelyeket a rendelési szakaszban kell megadni.
- Alumínium: puhább, mint a réz, ezért alacsonyabb feszültségbeállításokra, gyengébb gyorsulásra és hosszabb zárószerszámra kell számítani a felület minőségének szabályozásához.
Feszességszabályozás, felszállás és hajtásrendszer specifikációi
A feszültségszabályozás az, ahol az olcsó csőszerű sodrók meghibásodnak: az orsónkénti feszültséget nagyjából ±10%-on belül tartó gép koncentrikus vezetőt hoz létre, és amelyik nem hoz létre vezetékszakadást, nem kerek szakaszokat és selejteket a szigetelési vonalon.
A mechanikus súrlódó fékek táncoló görgőkkel a legegyszerűbb megoldás, és elfogadhatók durva számláláshoz állandó sebesség mellett. A pneumatikus fékek és a hiszterézisfékek zárt hurkú visszacsatolással jobban tartják a feszültséget a gyorsítás és lassítás révén, ami akkor számít, ha a 36 1-es rotor nulláról üzemi sebességre ugrik. A felvételi oldalon ellenőrizze a kúpos feszültségtartományt, a keresztirányú emelkedést – általában valamivel szélesebbre kell beállítani, mint a vezeték átmérője, hogy a tekercsek ne fedjék egymást – a hosszszámláló pontosságát és a huzalszakadás-észlelési választ. A hajtáscsomaghoz a forgórészenként független szervomotorok PLC-recepttárral lehetővé teszik a kezelő számára, hogy a fogaskerekek újrabeállítása helyett visszahívjon egy konstrukciót, és ez lerövidíti az órákról percekre való átállást.
Tubular vs Bow, Bolygós and Back-Twist Stranders
Válassza ki a sodrat típusát fordulatonkénti fordulatszám és csomagméret alapján: cső alakú fordulatonként egy fektetéshez nagy sebességnél, íves fordulatonként két fektetéshez, bolygós nagy csomagokhoz és nagy vezetékszámokhoz, és visszacsavarható gépek adatpárokhoz.
| A gép típusa | Fordulatok forradalmonként | Tipikus vezetékszám | Tipikus vezetékméret | Legjobb illeszkedés |
|---|---|---|---|---|
| Cső alakú (merev) | 1 | 6 1-től 36 1-ig | Kb. 630 mm²-ig | Csupasz réz és alumínium épület-, vezérlő- és tápvezetékek |
| Íj (kettős csavarás) | 2 | 2-től 12-ig | Kb. 120 mm²-ig | Szigetelt magok, vezérlő- és műszerkábelek |
| Planetary | 1 | 12-től 60-ig | 630 mm² felett | Nagy áramvezetők, nagy vezetékszám, nagy orsók |
| Vissza-csavart pár | Páronként 1, hátcsavarodás kompenzációval | 2 páronként | Kb. 6 mm²-es párig | Adat-, LAN és párosított építési kábelek |
Amikor egy projekt a cső alakú gép kényelmes hatótávolsága fölé kerül, a szokásos válasz egy bolygósodró, amely több orsót hordoz egy nagyobb ketrecben, és felcseréli a rotor sebességét a csomag méretével és a vezetékek számával.
 Planetary Type Stranding Machine komplex, nagy teljesítményű kábelezéshez A bolygósodrógép több orsóhoz és nagy számú maghoz alkalmas, szinkron forgást és integrált árnyékolást/szalagozást használ a bonyolult precíziós kábelekhez. Termék megtekintése →
Mit kell ellenőrizni az átvételi tesztelés során
Futtassa le az átvételi tesztet üres és teljesen megterhelt rotorral is, mert a fordulatszám-, feszültség- és rezgéshibák csak akkor jelentkeznek, ha a cső a maximális orsótömeget viseli.
- Hangemelkedési pontosság: mérjen meg tíz egymást követő fektetési hosszt a kész tekercsen, és ellenőrizze, hogy a megengedett tűréshatáron belül esik-e, jellemzően ±2%.
- Feszültség-konzisztencia: minden kifizetőhelyet ellenőrizni kell egy tenziométerrel futási sebességnél, és naplózni kell a megoszlást az összes pozíció között.
- Sebesség terhelés alatt: időzítse a mért hosszt teljes orsósúlynál, ne üres súlynál, és rögzítse a ténylegesen használt menetemelkedést.
- Zaj és vibráció: a körülbelül 80 dB(A) alatti értékek egy méteren és a cső egyenletes forgása jó egyensúlyt és csapágybeállítást jeleznek.
- Vezetékminta: tesztelje az egyenáramú ellenállást, a nyúlást, a koncentrikusságot és a felületi minőséget, és hasonlítsa össze a vásárlás előtti mintával.
- Átállási idő: töltse fel újra a teljes orsókészletet saját kezelőivel, és időzítse, mert ez napi költség.
- Dokumentáció és pótalkatrészek: szerezze be a kapcsolási rajzokat, a PLC biztonsági másolatát, a pótalkatrészek listáját, valamint a feszítőrugó és a kerámiavezető elérhetőségének megerősítését.
Beszerzési kockázatok és helyszíni követelmények
A legtöbb csőszerű kötegelőprojekt inkább a helyszíni és interfész-problémák miatt csúszik, mint a gép teljesítményén, ezért az aláírás előtt rendezze a teljesítmény, az alapozás és az orsó szabványát.
- Beépített teljesítmény: ellenőrizze a teljes terhelést, feszültséget és frekvenciát, és ellenőrizze, hogy a hajtáscsomaghoz szükség van-e dedikált transzformátorra vagy lágyindítóra.
- Alapozás: kérje a csavarmintát, a dinamikus terhelési adatokat és a rezgésszigetelési követelményeket; egy 36 1-es gép sebességnél gyenge padlót talál.
- Alapterület: hagyja a cső hosszát plusz nagyjából 1,5 m-t mindkét végén az orsó betöltéséhez és a tekercs eltávolításához.
- Felhasználások: tiszta, száraz sűrített levegő a pneumatikus fékekhez és stabil környezeti hőmérséklet a feszültség ismételhetőségéért.
- Orsószabvány: ragaszkodjon a meglévő PND vagy DIN orsóflottájával való kompatibilitáshoz, mert a szabadalmaztatott orsók egyetlen szállítóhoz kötik Önt.
- Pótalkatrészek: feszítőrugók, kerámia vezetők, zárószerszámok és szíjak kopnak először, ezért ezekre a tételekre vonatkozó átfutási időket a szerződésben rögzítse.
- Biztonság és megfelelőség: a reteszelt védőburkolatokat, a vészleállítókat és az Ön piacán előírt jelölést írásban kell feltüntetni.
- Adatlap csapdák: gyanakodjon a osztás nélkül megadott vonalsebességre és a gépenként megadott feszültségre, nem pedig orsóra.
GYIK: Tubular Stranding Machine specifikációk
A cső alakú sodort ugyanaz, mint a merev szalag?
A két kifejezést gyakran felcserélhetően használják, de a cső alakú kifejezetten azokra a gépekre vonatkozik, ahol a kifizető orsók egy forgó csőben helyezkednek el. A merev sodrás a tágabb család, és magában foglalja a ketrec típusú gépeket is, eltérő forgórész-konstrukcióval, ezért kérdezze meg, melyik geometriát ajánljuk.
Milyen hangmagasság-tartományt kérjek?
A legtöbb csupasz réz- és alumíniumvezető esetében a 20–300 mm-es munkatartomány szinte minden konstrukciót lefed, a termékhez használható szalag pedig középen helyezkedik el. Adja meg a menetemelkedési tartományt a megfelelő forgórész-fordulatszámmal, hogy a megadott kimenet ellenőrizhető legyen.
Hány orsóra van szükségem egy 19 vezetékes vezetőhöz?
A 19 vezetékes koncentrikus konstrukcióhoz 18 1-es gépre van szükség: tizennyolc forgó kifizetőhelyre és egy központi pozícióra a maghuzal számára. Egy 12 1-es gép csak 13 vezetékes vezetéket tud építeni, így a számnak meg kell egyeznie a legnagyobb tervezett konstrukciójával.
Egy cső alakú sodrony vezethet alumínium vezetékeket?
Igen, feltéve, hogy a feszítőrendszer elég alacsonyra van állítva, és a gyorsítás finom. Az alumínium puhább és hajlamosabb a felületi jelölésekre, ezért lassabb rámpaprofilokra, hosszabb zárószerszámra és gyakoribb vezetőellenőrzésre kell számítani, mint a réznél.
Milyen vonalsebesség a reális?
A reális sebesség teljes mértékben a hangmagasságtól függ. Szűk 30 mm-es osztásnál a forgórész 900 ford./percnél 27 m/perc sebességet produkál; hosszú 200 mm-es osztásnál ugyanaz a rotor eléri a 180 m/perc sebességet. A hangmagasság nélküli egyetlen sebességadatot inkább marketingszámként, semmint specifikációként kezeljen.
Az írásos specifikációs munka megtérül. Tegye egy összehasonlító lapra az orsószámot, az orsóméretet, a menetemelkedési tartományt a megfelelő rotorsebességekkel, a huzaltartományt, a feszültségpontosságot és a dőlésszög-tűrést egy összehasonlító lapra, majd tesztelje ezeket a számokat egy élő mintával, mielőtt a beszerzési megrendelés kimenne. Ha szeretné látni, hogy ezek a számok hogyan válthatók át valós gépekre, a tartomány áttekintése a katalógus főoldala egymás mellett sorolja fel a sodrási modelleket és orsóméreteiket.