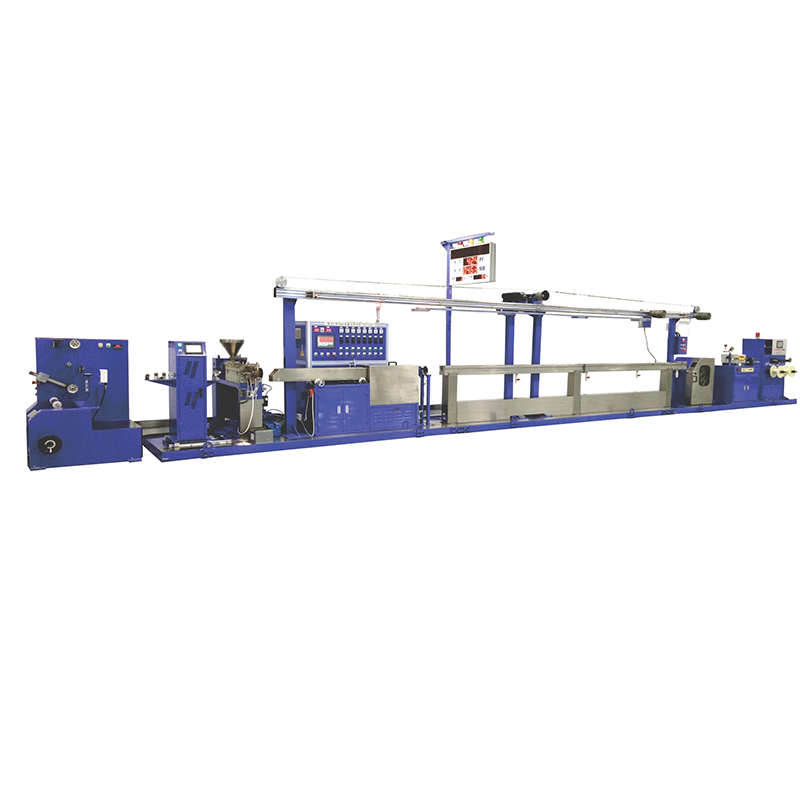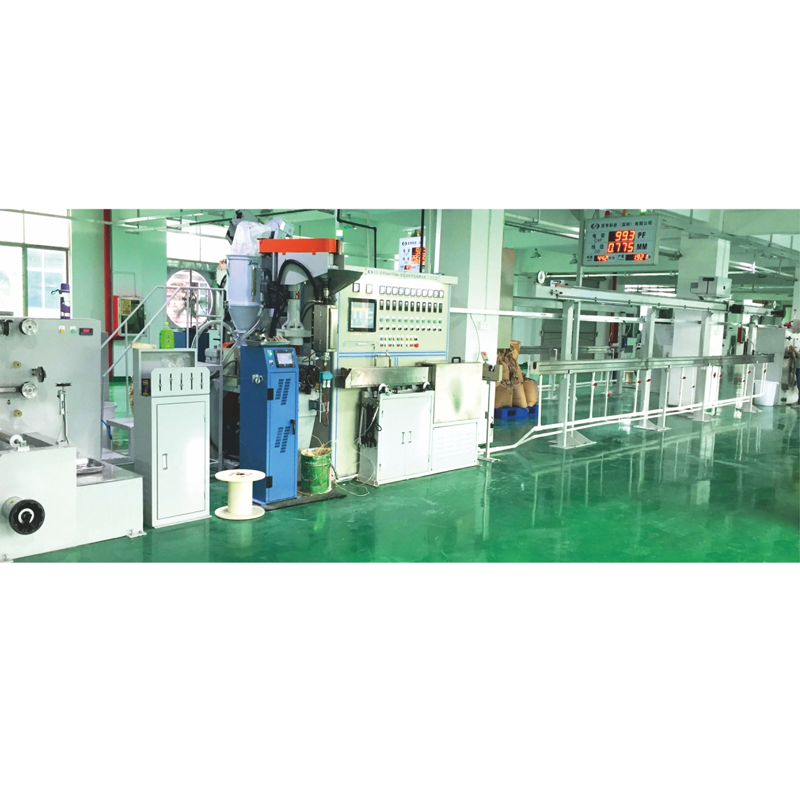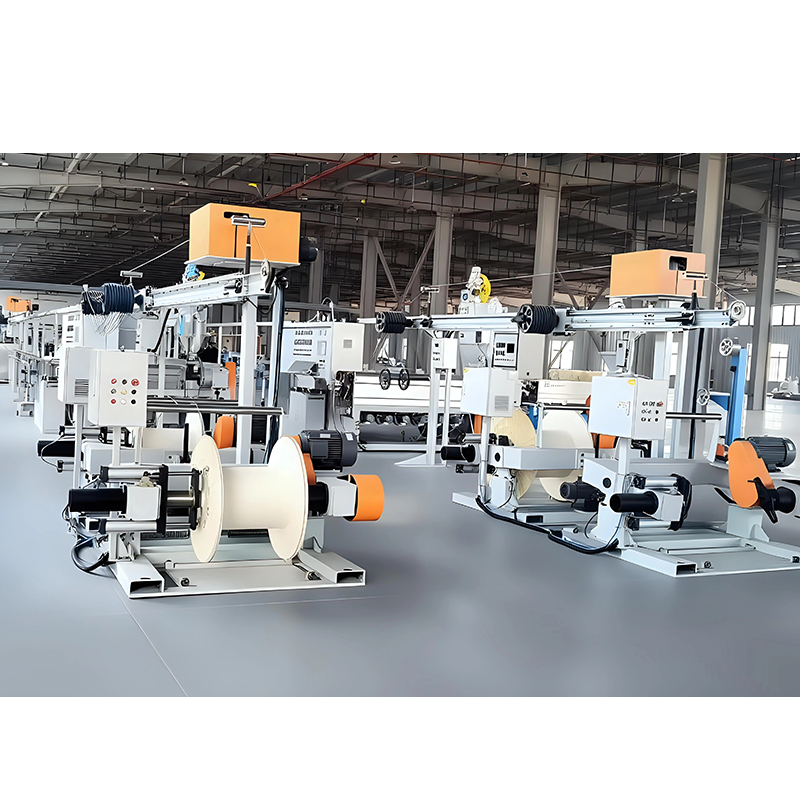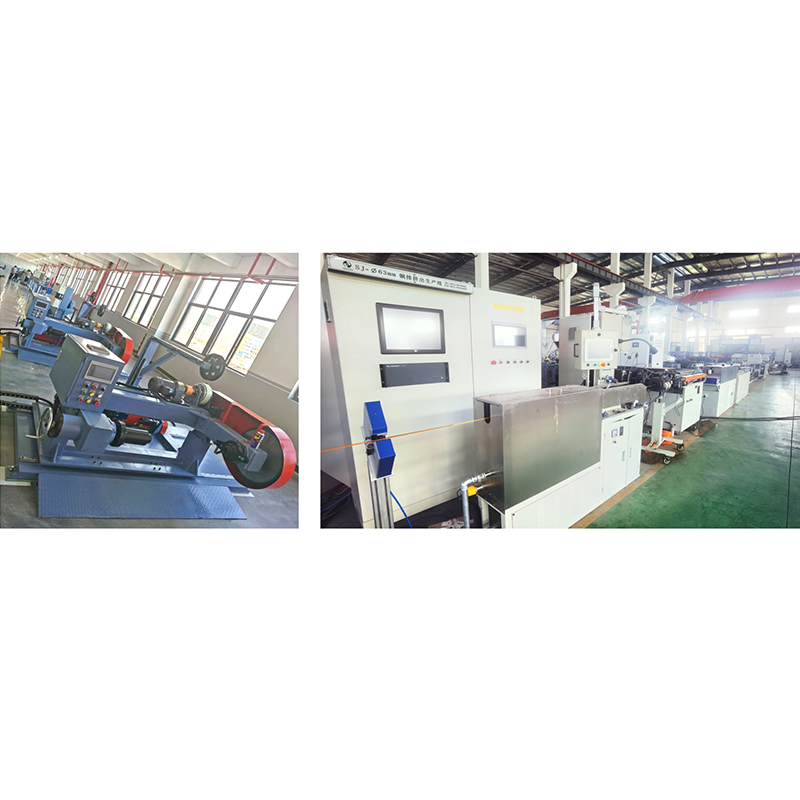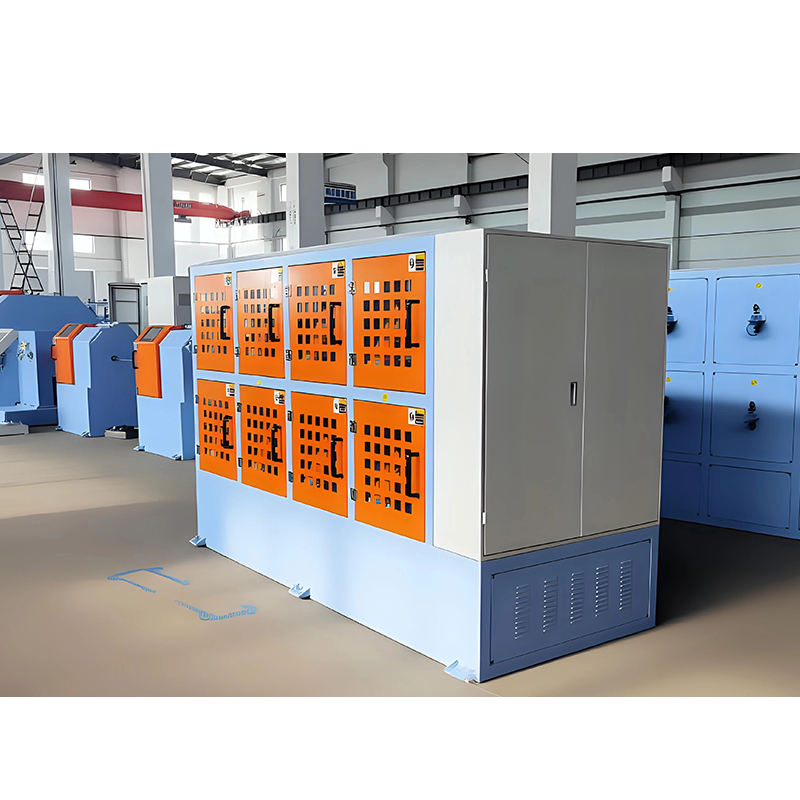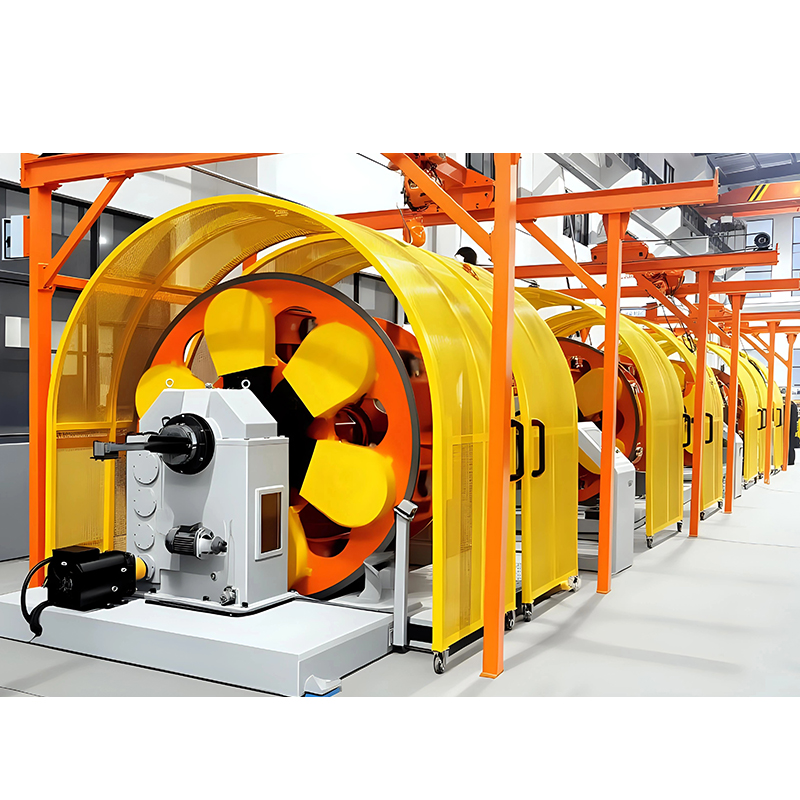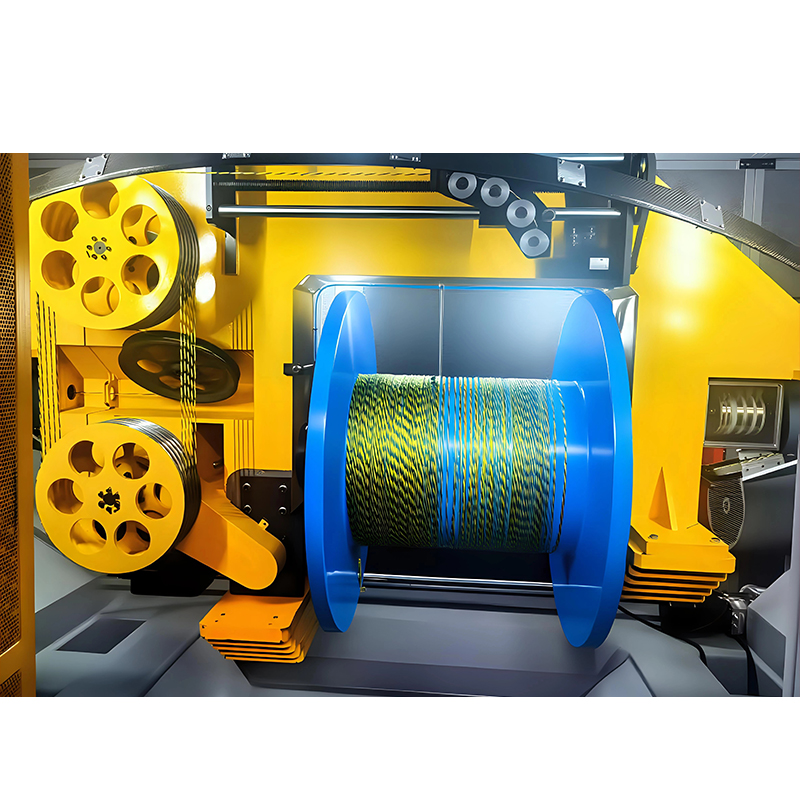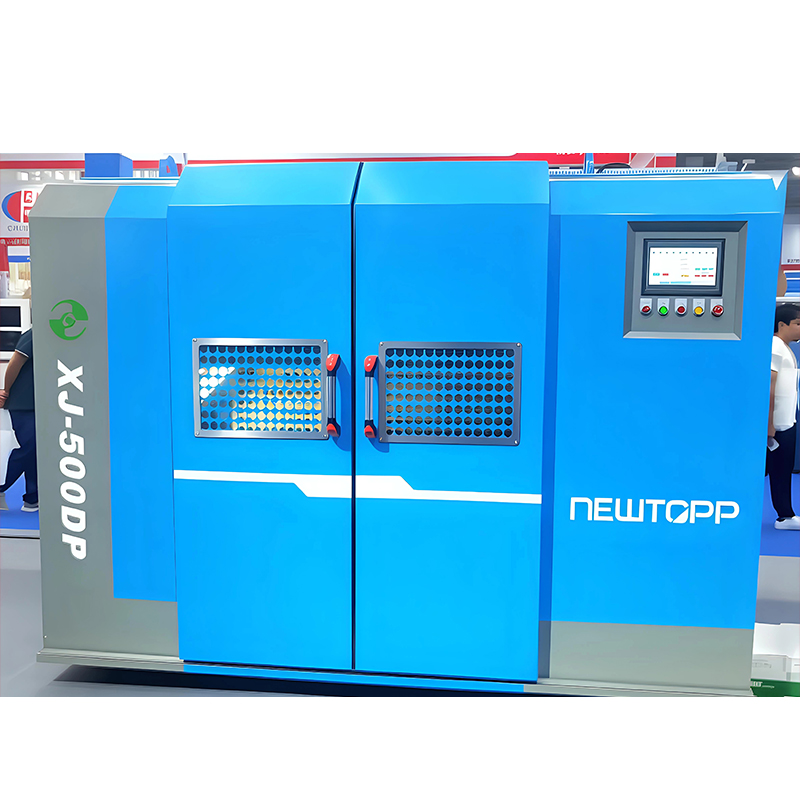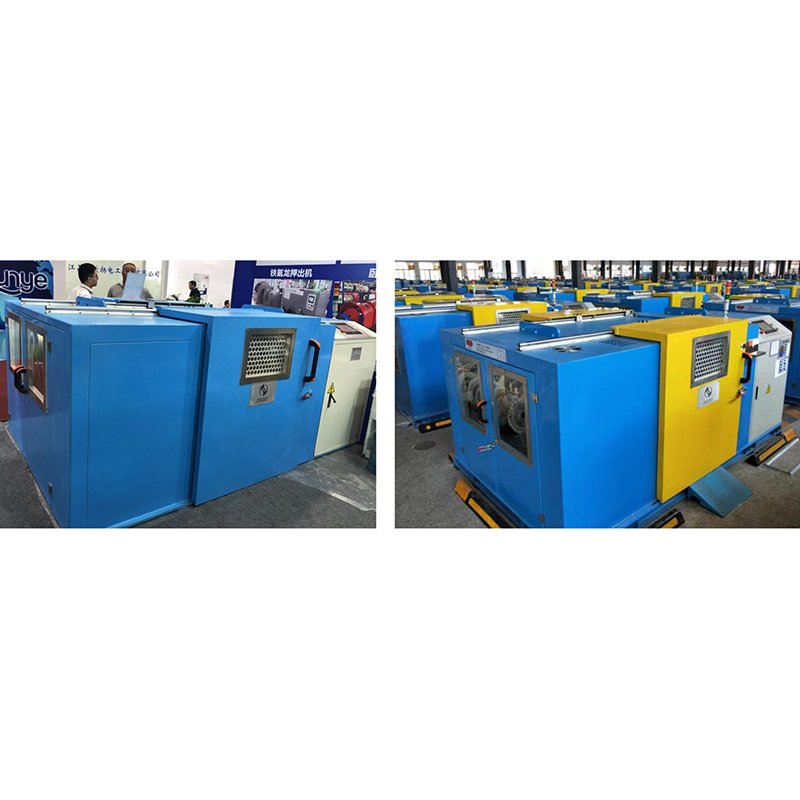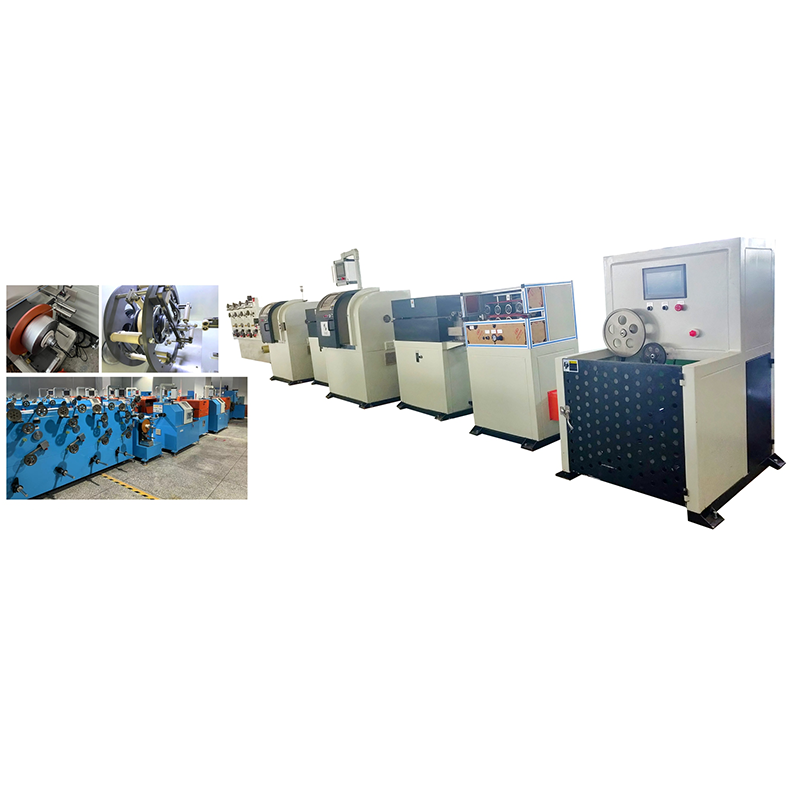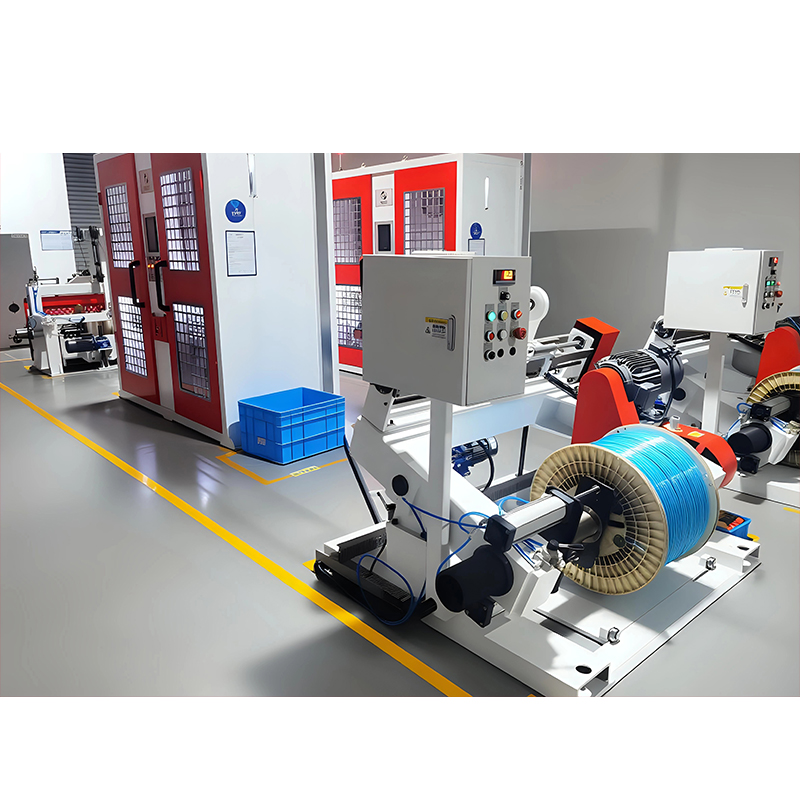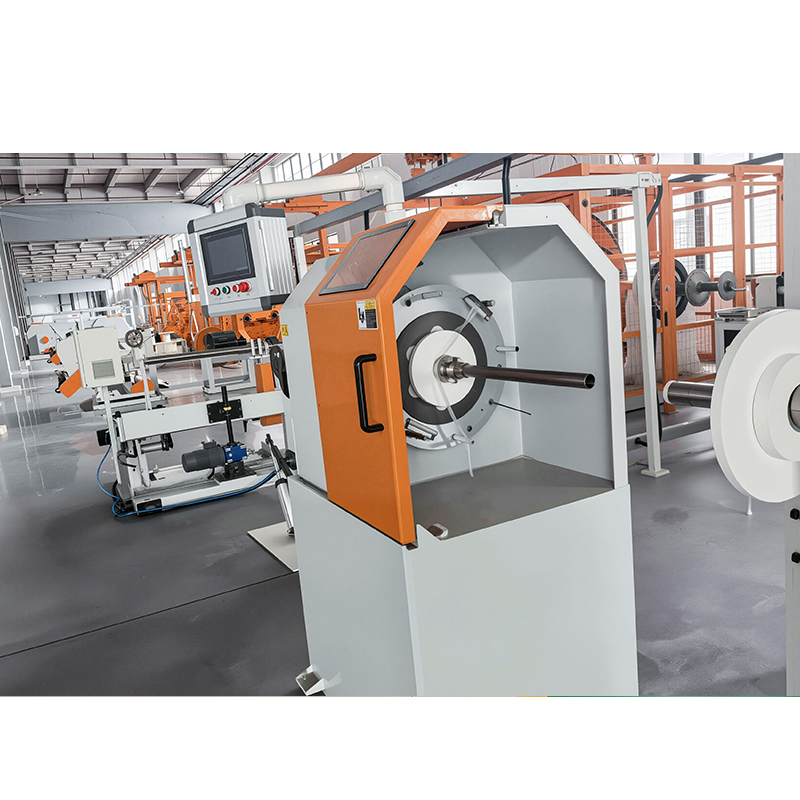




A megfelelő választás huzalsodrógép meghatározza az Ön létesítményében gyártott összes sodrott vezeték minőségét, rugalmasságát és áramelvezető képességét. A huzalsodrógép az egyes fémhuzalokat egységes köteggé csavarja össze, és az optimális géptípus kiválasztása – legyen szó duplacsavarú kötegelőről, bolygósodróról vagy merev ketreces kötegről – közvetlenül befolyásolja a gyártási sebességet, a selejt arányát és a hosszú távú működési költségeket. Ez az útmutató bizonyítékokon alapuló betekintést nyújt ezeknek a gépeknek a működésébe, összehasonlítja a főbb típusokat a teljesítményadatokkal, és választ ad a kábelgyártók és villamosmérnökök legsürgetőbb kérdéseire.
Mi az a huzalfonó gép?
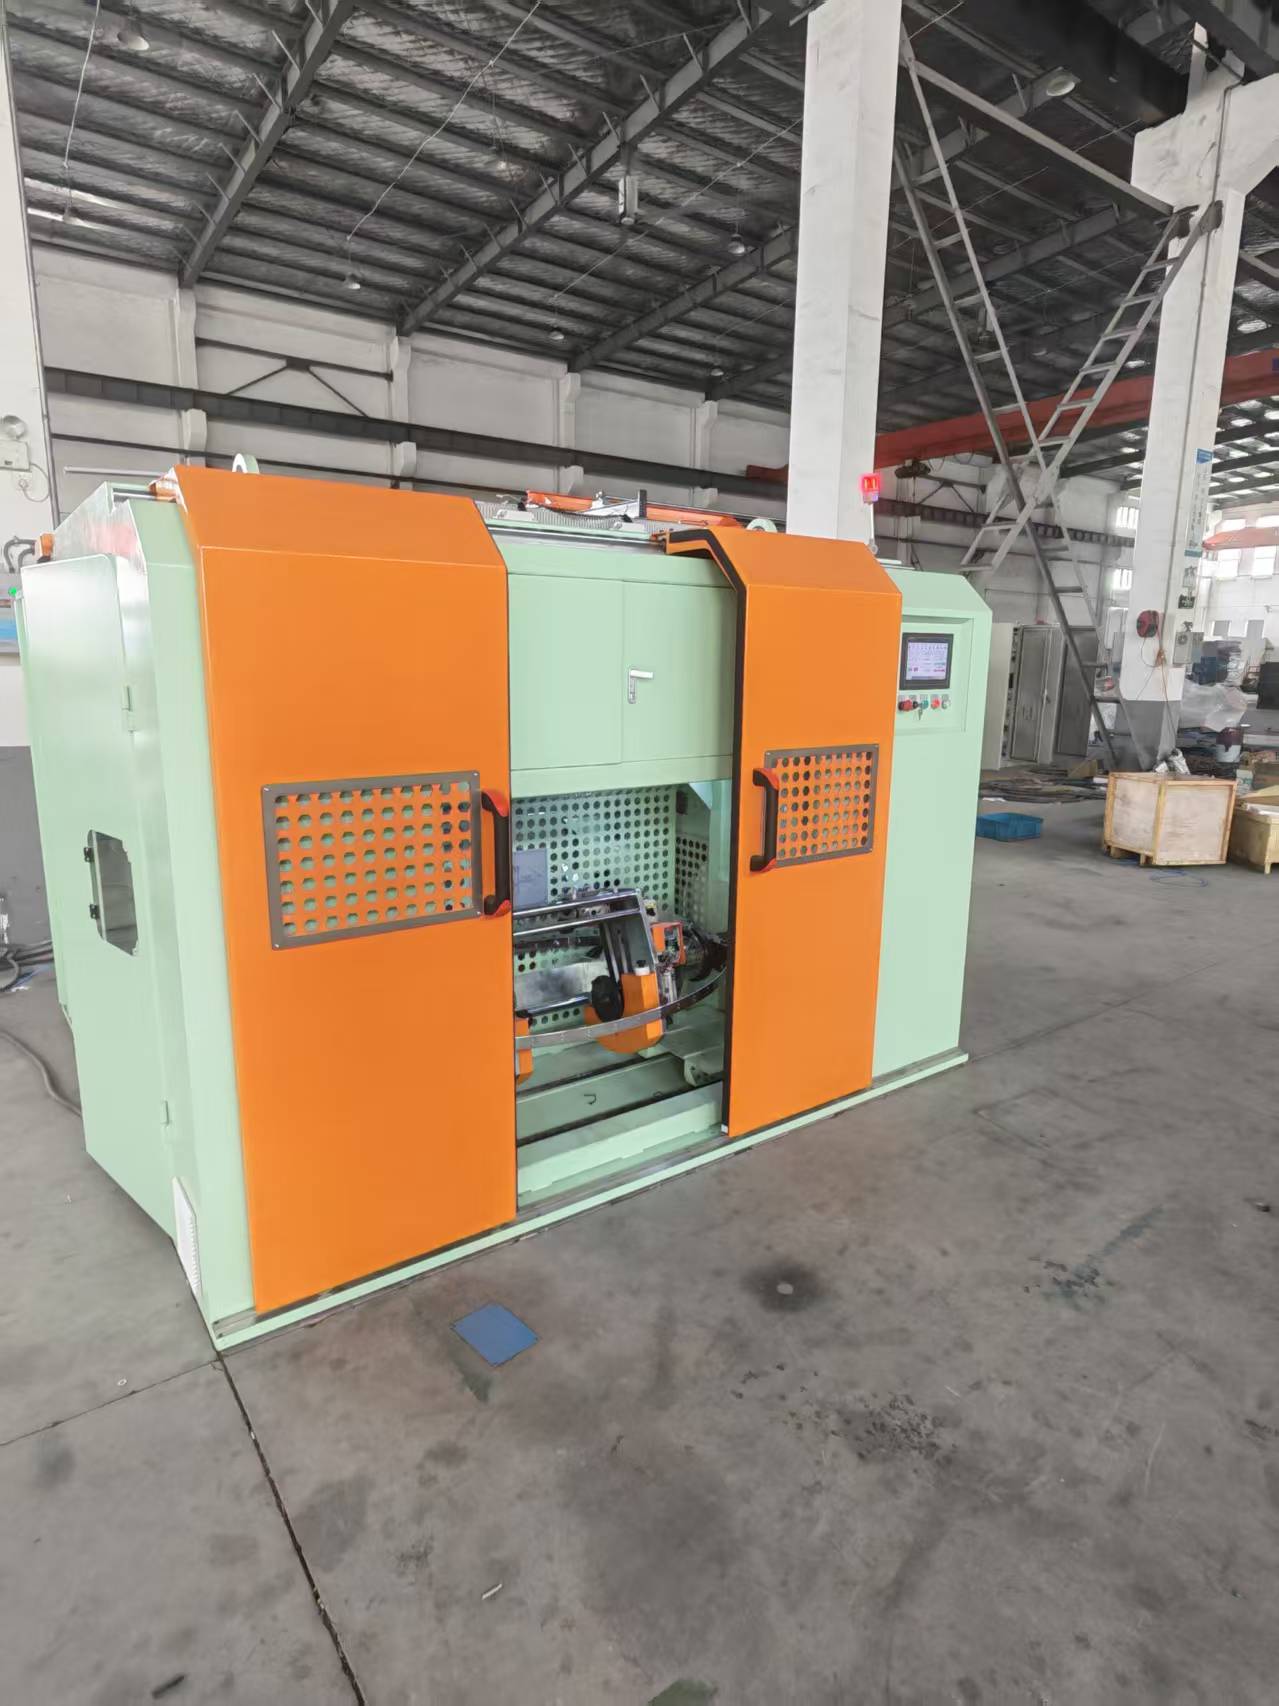
A huzalsodrógép a berendezés központi eleme, amely több különálló vezetéket egyesít egy összefüggő sodrott vezetővé, kiváló mechanikai és elektromos tulajdonságokkal. A tömör vezetőkkel ellentétben a sodrott vezető drámaian nagyobb rugalmasságot és kifáradási ellenállást kínál, ezért az olyan nemzetközi szabványok, mint az IEC 60228, a vezetőket sodrási osztályuk szerint osztályozzák. A gép az egyes huzalokat a kifizető orsókból táplálja, egy fektetőlemezen vagy orrkúpon keresztül igazítja őket, és szabályozott csavarással spirálisan tekercselt szálak rétegeit képezi a központi mag körül.
Modern huzalsodrógéps 0,05 mm²-től (ultrafinom orvosi kábelekhez) 1000 mm²-nél nagyobb vezeték-keresztmetszetig (távvezetékekhez) kezelhető. A CRU Group által 2025-ben közzétett adatok szerint a sodrott réz- és alumíniumvezetők globális piaca évente 3,2%-kal növekszik, az elektromos járművek és a megújuló energiaforrások terjeszkedésének köszönhetően. Ez a növekedés arra késztette a gyártókat, hogy gyorsabban, pontosabban alkalmazzanak huzalsodrógéps 200 méter/perc sebességet meghaladó vezetéksebesség esetén képes ±1%-on belül tartani a fektetési hossztűrést.
Hogyan működik a vezetékfonó gép
A huzalsodrógép alapvető működési elve abból áll, hogy egy sor huzalt hordozó elemet forgatnak egy hossztengely körül, miközben az összeszerelt szálakat pontosan szabályozott sebességgel húzzák keresztül egy zárószerszámon. A forgási sebesség (percenkénti fordulatszám) és a lineáris felvételi sebesség közötti arány határozza meg a fektetési hosszt, amely az a távolság, amely ahhoz szükséges, hogy egy szál egy 360 fokos spirált hozzon létre a mag körül. A rövidebb fektetési hossz rugalmasabb, de valamivel nagyobb ellenállású vezetőt eredményez, míg a hosszabb fektetési hossz maximalizálja a vezetőképességet és a szakítószilárdságot.
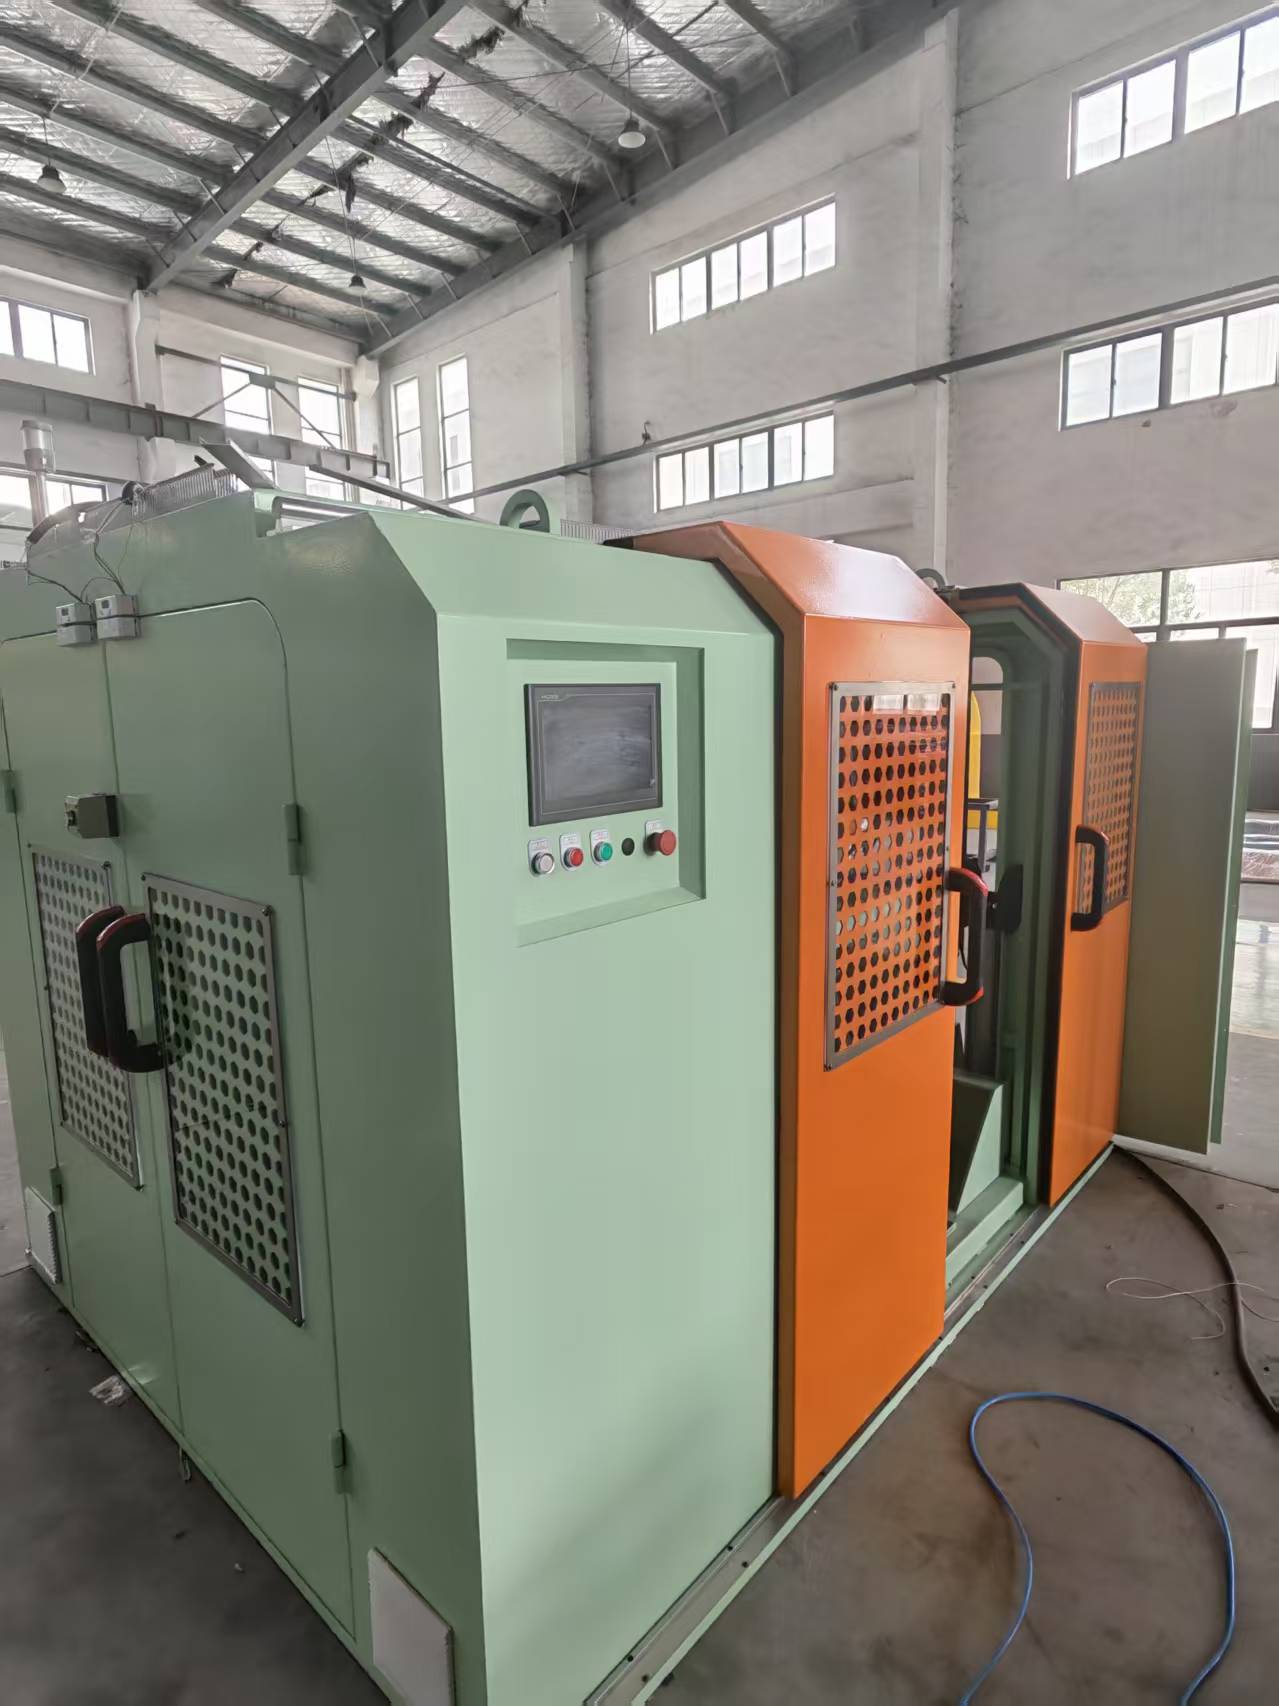
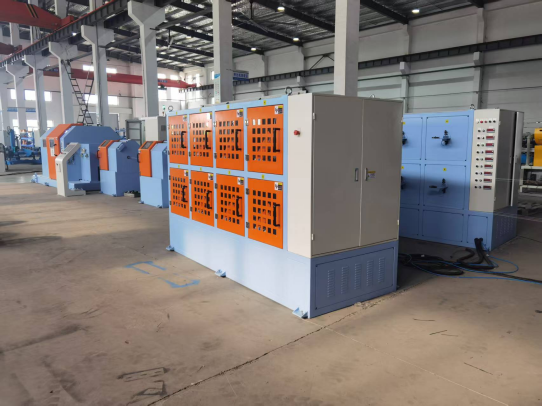
A kialakítástól függően a huzalsodrógép , a csavaró mozgást egy forgó íj (kétcsavarású gépeknél), egy forgó ketrec (merev sodróknál) vagy egyenként forgó orsók (bolygós sodróknál) biztosíthatja. Minden típusnak van egy közös követelménye: az egyes vezetékeknek ellenőrzött visszafeszítés alatt kell maradniuk, hogy megakadályozzák az összegabalyodást és biztosítsák az egységes szálgeometriát. A teljes folyamatot egy programozható logikai vezérlő (PLC) felügyeli, amely valós időben állítja be a motor sebességét és feszültségét. Az iparági adatok azt mutatják, hogy a digitális feszültségszabályozás akár 45%-kal is csökkentheti a huzalszakadások okozta selejt mennyiségét a tisztán mechanikus rendszerekhez képest.
A huzalfonógépek főbb típusai: Részletes összehasonlítás
Egyetlen huzalsodrógép-konstrukció sem felel meg az összes gyártási forgatókönyvnek; minden géptípus egy adott vezetékméret-tartományt, gyártási mennyiséget és a fektetési hosszra vonatkozó pontossági követelményt céloz meg. Az alábbi táblázat öt széles körben használt konfigurációt mutat szembe, lehetővé téve a közvetlen, adatvezérelt kiértékelést.
| Gép típusa | Csavarási módszer | Vezetőtávolság (mm²) | Max vonalsebesség (m/perc) | Tipikus fektetési hossz-pontosság | Elsődleges alkalmazás |
|---|---|---|---|---|---|
| Double Twist Buncher | Forgó íj, fordulatonként két csavar | 0,05-16 | 300-ig | ±2% | Autóhuzal, rugalmas zsinórok |
| Planetary Strander | Egyedi orsóforgatás, nincs csavarás a huzal tengelyén | 10-630 | 80-ig | ±0,5% | Erősáramú kábelek, tömörített vezetők |
| Merev Cage Strander | A rögzített ketrec egységként forog | 16-1200 | 60-ig | ±1% | Felső távvezetékek |
| Single Twist Strander | Egy fordulat felszívás fordulatonként | 0,5-50 | 150-ig | ±1,5% | Vezérlő kábelek, középfeszültség |
| Tubular Strander | A vezetékek egy forgó csövön haladnak át | 0,2-95 | 200-ig | ±1% | Műszerkábel, árnyékolt vezeték |
A finomszálú vezetékek nagy sebességű gyártásában a duplasodrós kötegek dominálnak, míg a planetáris sodrók pótolhatatlanok az egyrétegű és tömörített vezetők esetében, amelyek zéró csavarást igényelnek az egyes vezetékeken. A kiválasztás a huzalsodrógép Figyelembe kell venni az orsók számát is: egy 630 mm-es bolygósodró általában 6, 12, 18 vagy 24 orsót tud befogadni, közvetlenül meghatározva az egy rétegben lévő szálak maximális számát.
Főbb tényezők a huzalfonó gép kiválasztásához
Az optimális huzalsodrógépet öt mérhető változó határozza meg: a vezeték keresztmetszete, a kívánt fektetési hossz, a gyártási mennyiség, az anyagtípus és a koncentrikus vagy kötegelt sodrás szükségessége. Az alábbi sorrendet követő szisztematikus értékelés segít elkerülni a költséges túlspecifikációt vagy kapacitáshiányos hibákat.
- Határozza meg a vezető specifikációját. Határozza meg a kész vezeték méretét (mm² vagy AWG), az egyes vezetékek számát és a szál átmérőjét. Például az IEC 60228 szerinti 5. osztályú rugalmas vezetékhez meghatározott szálszám és átmérő szükséges, amely meghatározza az orsók minimális számát a huzalsodrógép .
- Határozza meg a szükséges fektetési hosszt és irányt. A bolygósodró a vezetékek károsodása nélkül a vezeték átmérőjének 8-szorosát is képes fenntartani, míg a kettős csavaros köteg 10:1 és 20:1 közötti fektetési arányokkal működik a legjobban. A fektetési irány (S vagy Z) a modern gépeken elektronikusan van beállítva.
- Számítsa ki a célteljesítményt kilogramm/óra mértékegységben. Egy 1,5 mm²-es sodrott huzalt 250 m/perc sebességgel előállító dupla csavaros köteg esetében a teljesítmény elérheti a körülbelül 45 kg/h-t. Használja ezt az ábrát annak biztosítására huzalsodrógép teljesíteni tudja a rendelési könyv kapacitását.
- Mérje fel az anyagok kompatibilitását. A réz-, alumínium- és ónozott vezetékekhez speciális íj- vagy görgőanyagok szükségesek a felületi sérülések elkerülése érdekében. Az alumínium sodrásánál például a kerámia bevonatú vezetők előnyeit élvezik az oxidpor felhalmozódásának csökkentése érdekében.
- Értékelje az automatizálást és az átállási időt. Az automatikus orsótöltéssel és lézeres fektetési hosszméréssel rendelkező gépek 45 percről 10 perc alá csökkenthetik az átállási időt, ami kritikus előny a rövid távú gyártásnál.
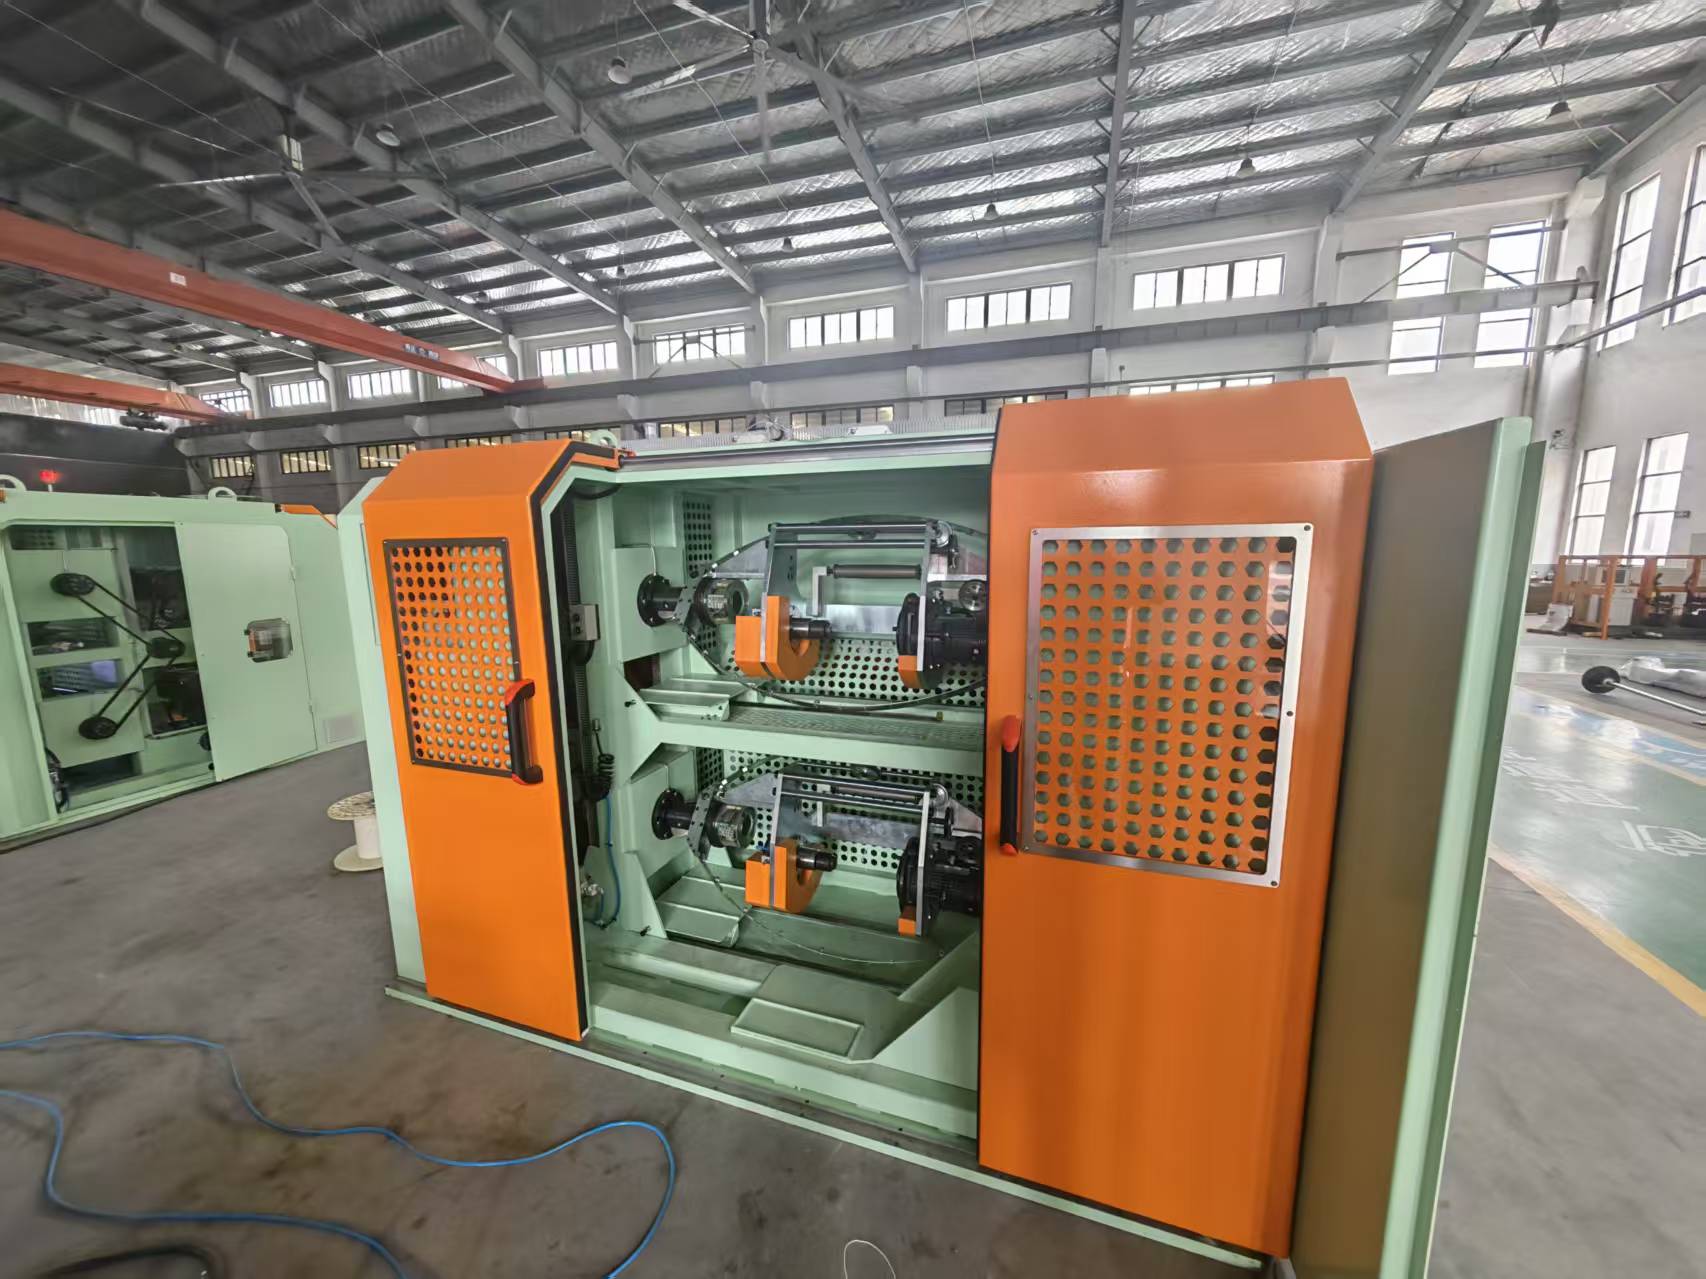
Gyártási sebesség és termelés összehasonlítása
A huzalsodrógép gyártási teljesítményét alapvetően korlátozza a forgó alkatrészek mechanikai sebessége és a felvevő képessége. Az alábbi táblázat reális kimeneti adatokat tartalmaz három általános konfigurációhoz, a gyártó 1,5 mm²-es sodrott rézvezetőre vonatkozó tényleges specifikációi alapján.
| Gép típusa | Vonalsebesség (m/perc) | Teljesítmény (kg/h) | Energiafogyasztás (kW) | Selejtezési arány (%) |
|---|---|---|---|---|
| Double Twist Buncher | 280 | 48.5 | 15 | 0.8 |
| Planetary Strander (12 orsó) | 70 | 22.0 | 22 | 0.3 |
| Merev Cage Strander | 55 | 18.2 | 30 | 0.5 |
A dupla csavart kötegelő ugyanazon keresztmetszet mellett közel kétszer akkora teljesítményt nyújt, mint egy bolygósodró, de a bolygókialakítás több mint 60%-kal csökkenti a selejt arányát. A sebesség és a precizitás közötti kompromisszum minden dolog középpontjában áll huzalsodrógép vásárlási döntés.
Alkalmazások kulcsfontosságú iparágakban
A végfelhasználói szektor határozza meg a sodrási osztályt, és ezáltal a szükséges speciális huzalsodrógép-technológiát. A következő ágazatok támaszkodnak az ilyen gépekkel előállított sodrott vezetékekre:
- Autóipari kábelköteg – A duplacsavaros kötegelők a vékonyfalú, rendkívül rugalmas sodrott vezetékeket állítják elő, amelyek a motortér kábelezéséhez szükségesek, ahol a rezgésállóság a legfontosabb.
- Erőátvitel és -elosztás – A merev kalitkás és bolygósodrógépek tömörített koncentrikus vezetőket gyártanak közép- és nagyfeszültségű kábelekhez 500 kV-ig, biztosítva az egyenletes áramelosztást.
- Megújuló energia rendszerek – A napelemes farmok és a szélturbinák kábelezése finoman sodrott, ónozott rézvezetőket igényel, amelyeket nagy sebességű kötegelőkön kell gyártani, hogy ellenálljanak a korróziónak és a hőciklusnak.
- Vasúti és tömegközlekedés – A gördülőkábelekhez rendkívül rugalmas vezetőkre van szükség (6. osztály az IEC 60228 szerint), amelyeket gyakran bolygógépeken gyártanak az ultrafinom szálszám elérése érdekében.
- Orvosi eszközök és robotika – A 0,05 mm² alatti ultrafinom sodráshoz speciális csőszerű vagy egyszeres sodrású sodrókat használnak, hogy elkerüljék az érzékeny réz- vagy rézötvözethuzalok elszakadását.
Költségelemzés és a befektetés megtérülése
A huzalsodrógép jelentős tőkebefektetést jelent, de a teljes birtoklási költség elemzése gyakran feltárja, hogy egy magasabb árfekvésű, precíziós vezérlésű gép három éven belül megtérül a kevesebb selejtezés és a gyorsabb átállás révén. Az alábbi táblázat összehasonlítja a kettős csavart kötegelő és a bolygósodró ötéves költségszerkezetét, egy műszakos működést feltételezve, amely évente 200 tonna sodrott rezet állít elő.
| Költségkategória | Double Twist Buncher | Planetary Strander (12 orsó) |
|---|---|---|
| Kezdeti felszerelés költsége (USD) | 85 000 dollár | 210 000 dollár |
| Éves energiaköltség (0,12 USD/kWh) | 2160 dollár | 3170 dollár |
| Átlagos hulladékveszteség évente | 4600 dollár | 1800 dollár |
| Tipikus karbantartási költség / év | 3200 dollár | 4800 dollár |
| Teljes 5 éves működési költség | 135 800 dollár | 258 650 dollár |
Az autóipari vékonyfalú vezetékekre szakosodott gyártók számára a dupla csavaros kötegelő biztosítja a legalacsonyabb kilogrammonkénti költséget. A tömörített koncentrikus vezetőket igénylő közműveknél a bolygókerekes huzalsodrógép továbbra is az egyetlen műszakilag életképes választás magasabb előzetes költsége ellenére.
A legjobb karbantartási gyakorlatok a hosszú gépélettartam érdekében
A huzalsodrógép megelőző karbantartása három elemre összpontosul: az íj vagy a ketrec csapágyainak ellenőrzése, a feszültségérzékelő kalibrálása és a huzalvezető kopásának figyelése. Még a kisebb eltérések is ezekben az alkatrészekben fekvéshossz-hibákat és vezetékkárosodást okozhatnak. A strukturált karbantartási rutin mérhető eredményeket hoz; a Wire Association International által 47 kábelgyárban végzett 2022-es felmérés szerint a heti megelőző karbantartást végző létesítmények 27%-kal kevesebb nem tervezett leállást jelentettek, mint a havi ellenőrzést végző létesítmények.
- 200 üzemóránként ellenőrizze az orrcsapágyakat és a szénkeféket. A dupla csavart kötegben a kopott íjcsapágyak vibrációt okoznak, amely közvetlenül befolyásolja a fektetési hossz konzisztenciáját. Cserélje ki azokat a csapágyakat, amelyek radiális holtjátéka meghaladja a 0,02 mm-t.
- Kalibrálja havonta a táncos karokat és a feszültségérzékelőket. Az egyes vezetékek közötti 5%-nál nagyobb feszültségeltérés egyenetlen sodródást eredményez, és nagy ellenállású foltokat képezhet a kész vezetékben.
- Cserélje ki a kerámia vagy edzett acélhuzalvezetőket a hornyolás első jelére. A 0,1 mm-nél nagyobb horonymélység koptathatja a huzal felületét, és oxidrészecskéket juttathat a szálba, csökkentve a vezetőképességet.
- Kenje meg a fogaskerekeket és a tolószerkezeteket az OEM ütemezése szerint. Használja a megadott zsírminőséget; a nem megfelelő kenőanyagok akár 500 órányi folyamatos működés alatt a sebességváltó túlmelegedéséhez vezethetnek.
- Hetente ellenőrizze a fektetés hosszát lézeres mérőrendszerrel. A fektetési hossz időszakos eltolódása gyakran csúszott hajtóműre vagy kopott jeladócsatolásra utal, ami korrigálható, mielőtt a specifikációtól eltérő terméket állítana elő.
Automatizálás és ipar 4.0 a huzalsodró gépekben
A legújabb huzalsodrógépek valós idejű fektetési hossz-felügyeletet, prediktív karbantartási algoritmusokat és automatikus orsócsere-rendszereket integrálnak, hogy a teljes berendezés hatékonyságát (OEE) 85% fölé emeljék. Az íj és a motor csapágyain található rezgésérzékelők adatokat szolgáltatnak a központi vezérlőnek, amely akár 60 órával előre jelzi a csapágy meghibásodását, lehetővé téve a vészleállítás helyett az ütemezett cserét. Az automatikus orsóbetöltés a műszakonkénti 12 kézi változtatásról nullára csökkenti a kezelő beavatkozását, gyakorlatilag kiküszöbölve a beállítással összefüggő pászmatörések leggyakoribb okát.
Minőségi szempontból a lézermikrométer tömbök folyamatosan mérik a sodrott vezető átmérőjét, és összehasonlítják a célértékkel. Ha az átmérő 0,02 mm-nél nagyobb mértékben eltolódik, a PLC beállítja a hajtótengely sebességét vagy az orsó feszességét a hiba kijavítása érdekében. A Nemzetközi Huzal- és Kábelszimpóziumon bemutatott 2024-es műszaki tanulmány szerint ez a zárt hurkú vezérlés 68%-kal csökkentette az átmérőváltozást a hagyományos nyílt hurkú gépekhez képest. Ahogy a csatlakozási szabványok, például az OPC UA univerzálissá válnak, minden huzalsodrógép immár közvetlenül kommunikálhat az üzemi gyártás-végrehajtási rendszerrel, biztosítva a nyomon követhetőséget egészen az egyedi tekercs szintjéig.
Gyakran Ismételt Kérdések
Mi a különbség a csomózás és a koncentrikus sodrás között?
Csomagolás, dupla csavarással előadva huzalsodrógép , az összes vezetéket ugyanabba az irányba csavarja össze meghatározott geometriai rétegstruktúra nélkül. A koncentrikus sodrás, amelyet jellemzően bolygó- vagy merev sodráson hajtanak végre, a vezetékeket pontos spirális rétegekbe rendezi egy központi mag körül. A koncentrikus vezetők simább felülettel és egyenletesebb árameloszlással rendelkeznek, míg a kötegelt vezetők rugalmasabbak és gyorsabban előállíthatók.
Hogyan befolyásolja a fektetési hossz a vezető teljesítményét?
A fektetési hossz közvetlen fordított kapcsolatban áll a rugalmassággal és közvetlen kapcsolatban áll a vezetőképességgel. A rövid fektetési hossz (például a külső átmérő 8-12-szerese) növeli a rugalmasságot, de kissé megnöveli az elektromos ellenállást, mivel az áramút meghosszabbodik. Az a huzalsodrógép , a fektetési hosszt a felvételi sebesség és a forgórész fordulatszámának aránya határozza meg, és a szabványok, például az ASTM B8 koncentrikus szálú rézvezetőkre meghatározott tűréshatáron belül kell maradnia.
Egy géppel lehet rézt és alumíniumot is kötni?
Igen, a legmodernebb huzalsodrógéps rezet és alumíniumot is képes feldolgozni, de a huzalvezetőket, a hengerhüvelyeket és a feszítési beállításokat hozzá kell igazítani. Az alumínium kisebb szakítószilárdsága és oxidporképződésére való hajlam miatt csökkentett ellenfeszültség (jellemzően 10–15%-kal alacsonyabb, mint a réz esetében), valamint kerámia vagy polírozott rozsdamentes acél érintkezőfelületek használata szükséges a pattanás megelőzésére.
Mik a jelei annak, hogy egy sodrógépen csapágycsere szükséges?
A gépvázon érzett megnövekedett vibráció, a működés közbeni ritmikus zajváltozás és a fektetési hossz ±2%-on kívüli eltolódása megfelelő PLC-parancs nélkül mind a csapágyak lehetséges kopását jelzik. Kettős csavarral huzalsodrógép , az orr-csapágyakat ki kell cserélni, ha a rezgési sebesség meghaladja a 4,5 mm/s RMS értéket, a csapágyházon mérve.
Megfelelő befektetés a huzalfonó gépbe
Kiválasztása a huzalsodrógép alapvetően a sebesség és a geometriai pontosság, valamint a tőkeköltség és a selejtveszteség közötti egyensúlyozásról szól. A 10 mm²-nél kisebb flexibilis vezetékek nagy volumenű gyártásához a dupla csavaros köteg páratlan teljesítményt kínál dolláronként. Erősáramú kábelek és tömörített koncentrikus vezetők esetében a bolygókerekes vagy merev ketreces köteg nemcsak előnyös, hanem műszakilag szükséges is a nemzetközi szabványok teljesítéséhez. A gyártási követelményeknek az itt bemutatott adatokkal és összehasonlításokkal való összehangolásával megadhatja a huzalsodrógép amely egyenletes minőséget és erős befektetési megtérülést biztosít a következő évtizedben is.