



Mi az a szilikon gumi kábelkészítő gép?
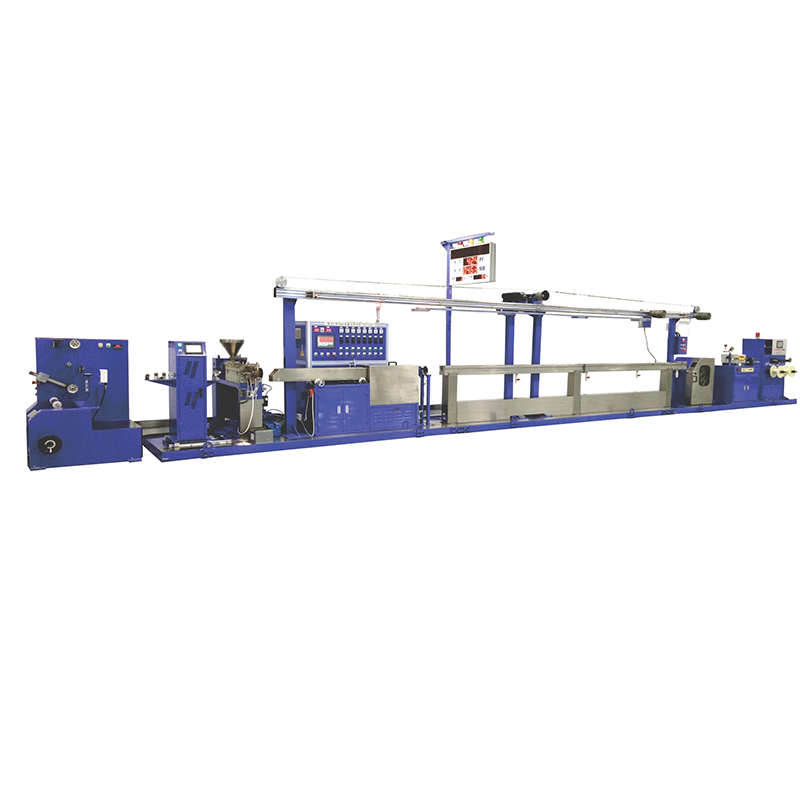
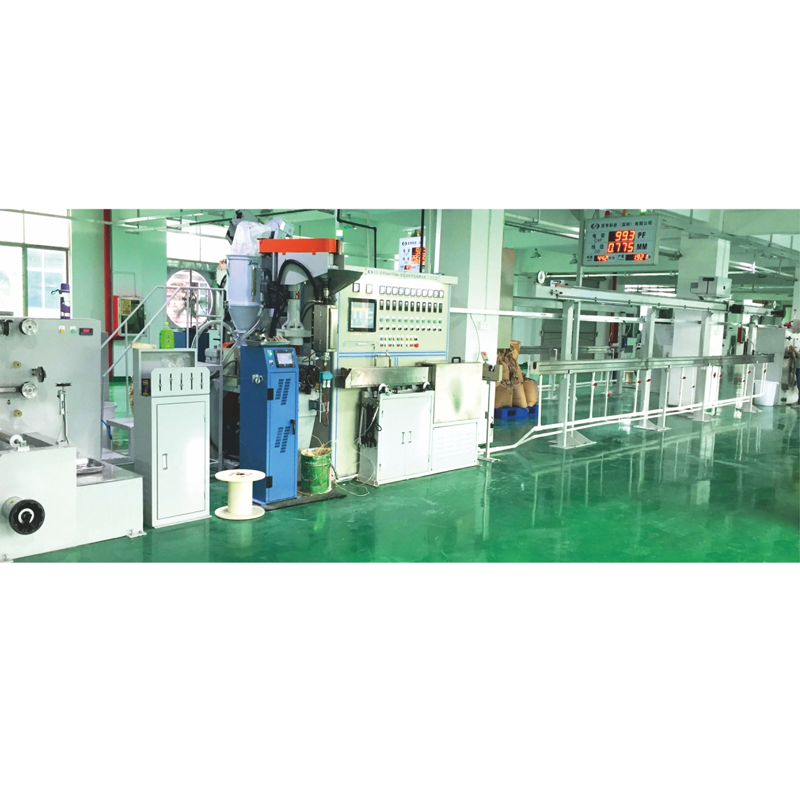
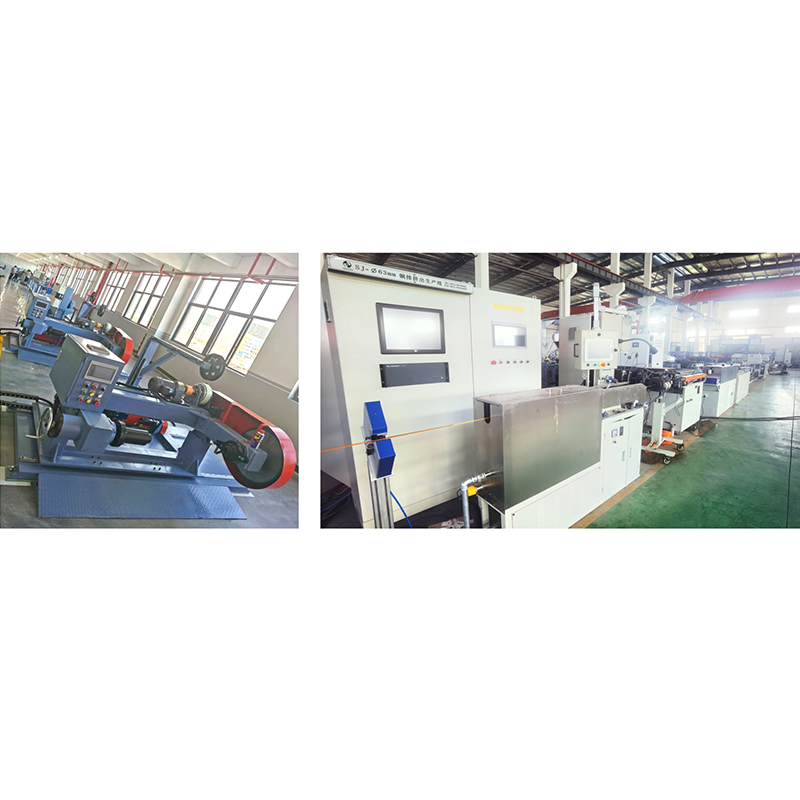
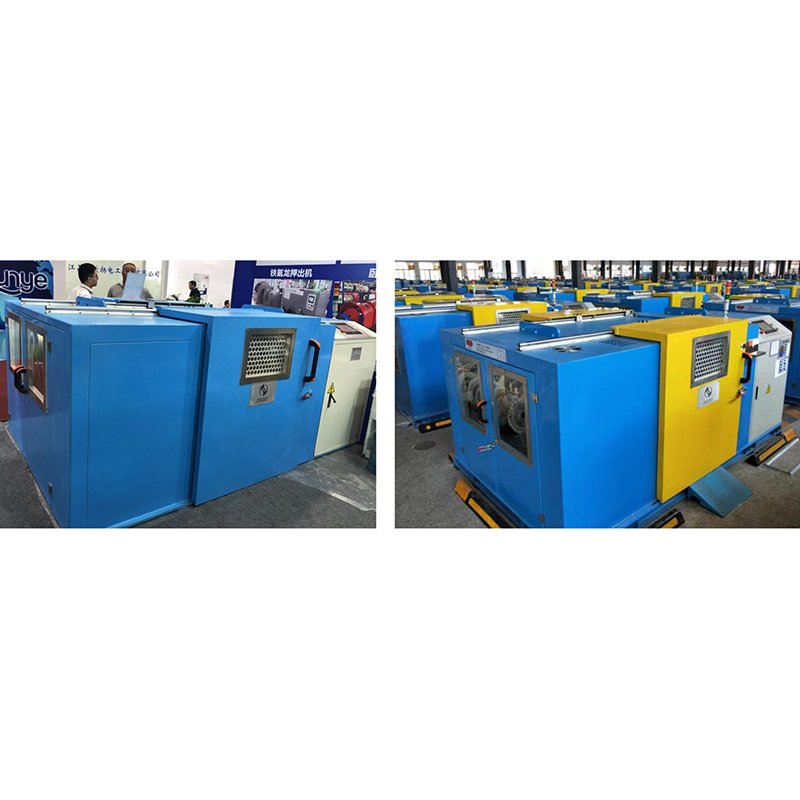
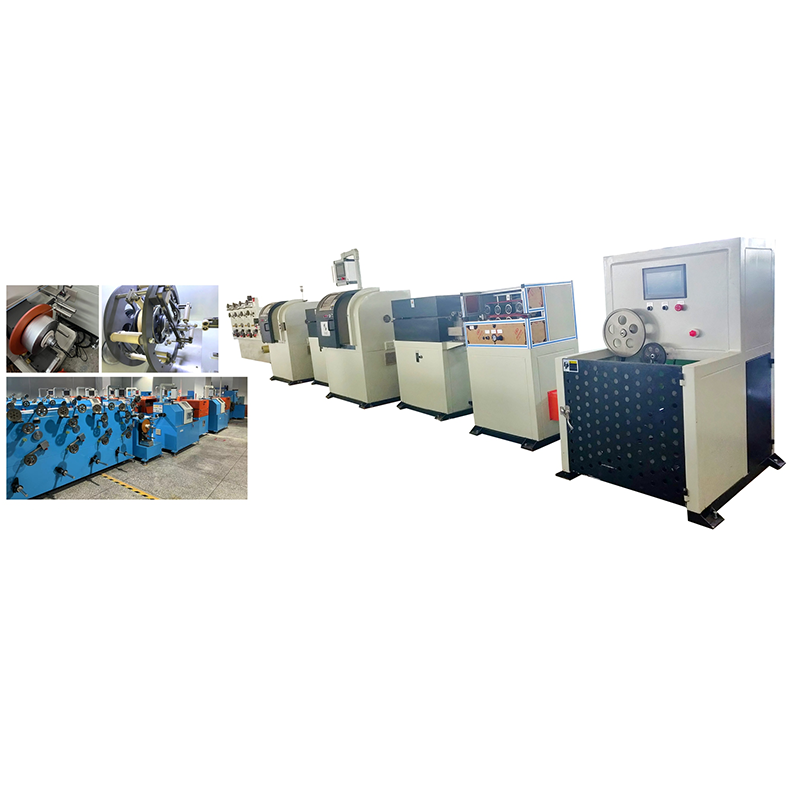
Szilikon gumi kábelkészítő gép egy komplett extrudáló sor, amely megkötetlen szilikongumit visz fel a vezető köré, vulkanizálja azt egy forró levegős térhálósító csatornában, majd lehűti és feltekercseli a kész kábelt. Gyártási szempontból ez nem egyetlen prés vagy csévélő; ez egy összehangolt gépsor, amelyben az extrudert, a kikeményítő szakaszt, a hűtővályút és a felszívást hozzá kell igazítani a vegyület keményedési viselkedéséhez és a kábel falvastagsági tűréséhez.
A szilikongumi hőre keményedő, így a PVC-től vagy a polietiléntől eltérően feldolgozható. A keverék vulkanizálatlan gumiként kerül be a hidegtáplálású extruderbe, az extrudálás után térhálósodni kell, és nem tolerálja a hőre lágyuló műanyagokhoz használt nagy súrlódású csavart. A hagyományos szigetelésre tervezett vezeték nem hoz létre egyenletes szilikonréteget, függetlenül a csavar sebességétől. Az extrudáló vezetékek összeszerelésének általános magyarázatához tekintse meg átfogó útmutatónkat a kábelextrudáló sorokról.
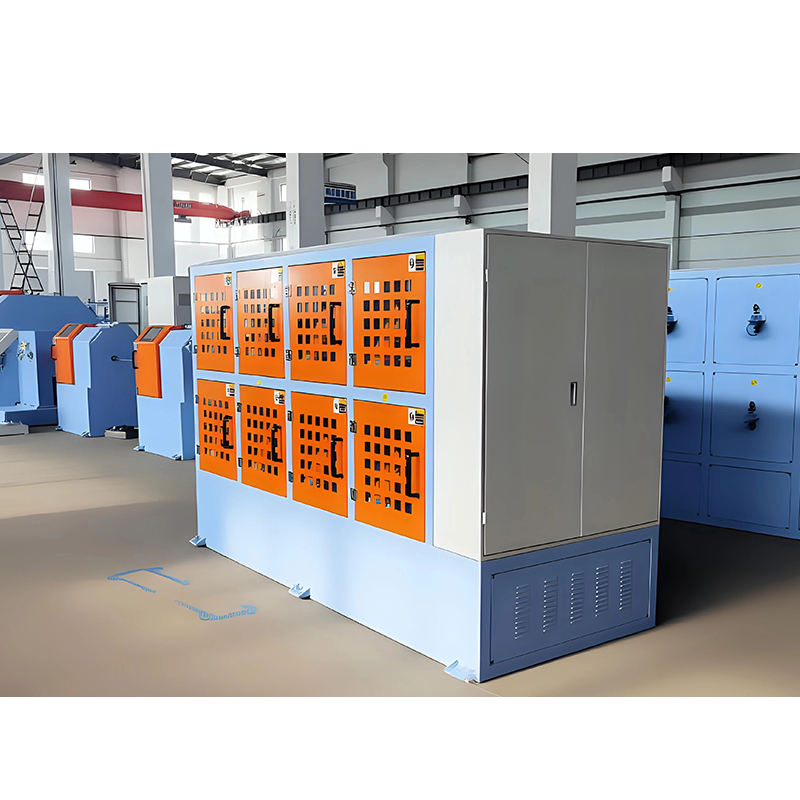
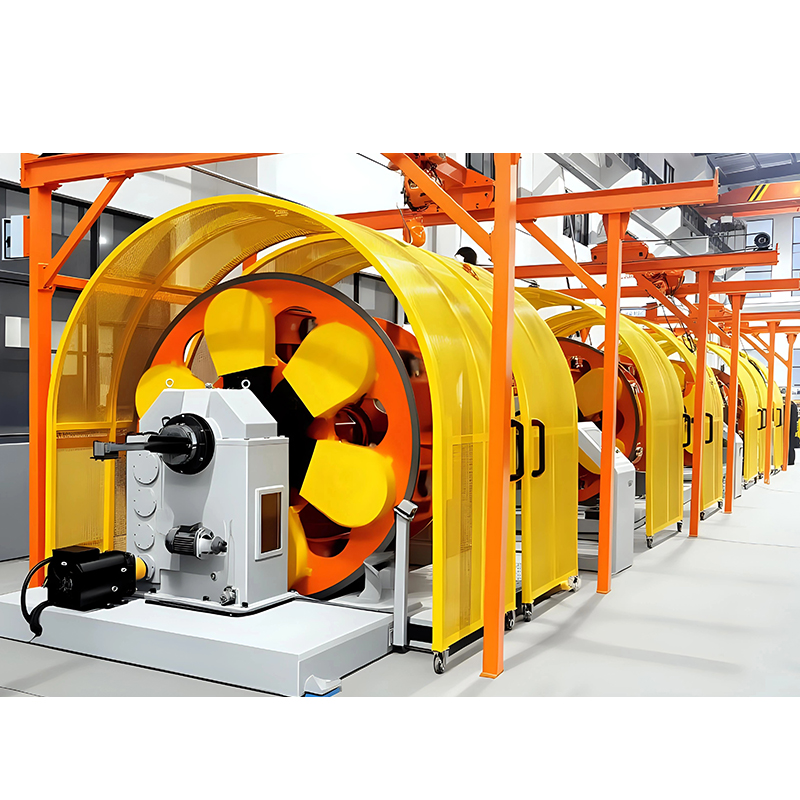
A szilikongumi extrudáló vezeték fő alkotóelemei
Minden szilikongumi kábelsor öt funkcionális állomásból épül fel, specifikációik szorosan össze vannak kötve. Ha olyan nagy teljesítményű extrudert választunk, amely nem rendelkezik ugyanolyan hosszú térhálósodási szakaszsal, egyszerűen lassabban kényszeríti a vezetéket.
| Összetevő | Funkció | Kiválasztási megjegyzés |
|---|---|---|
| Hideg adagolású gumi extruder | Lágyítja a szilikon keveréket és eljuttatja a keresztfejhez | Hőmérséklet-szabályozott hordó; Az L/D arány általában 12:1 és 20:1 között van |
| Crosshead meghalni | Megvezeti a vezetőt és egyenletes gumiréteget visz fel | A szerszámgeometria és a középpontbeállítás szabályozza a falvastagság koncentrikusságát |
| Forrólevegős vulkanizáló csatorna | A szilikon vegyületet stabil elasztomerré térhálósítja | A hossz- és hőmérsékletprofilnak meg kell egyeznie a vegyület térhálósodási görbéjével |
| Hűtővályú | Csökkenti a kábel hőmérsékletét felszívás előtt | A fokozatos vízhűtés megakadályozza a hősokkot és a porozitást |
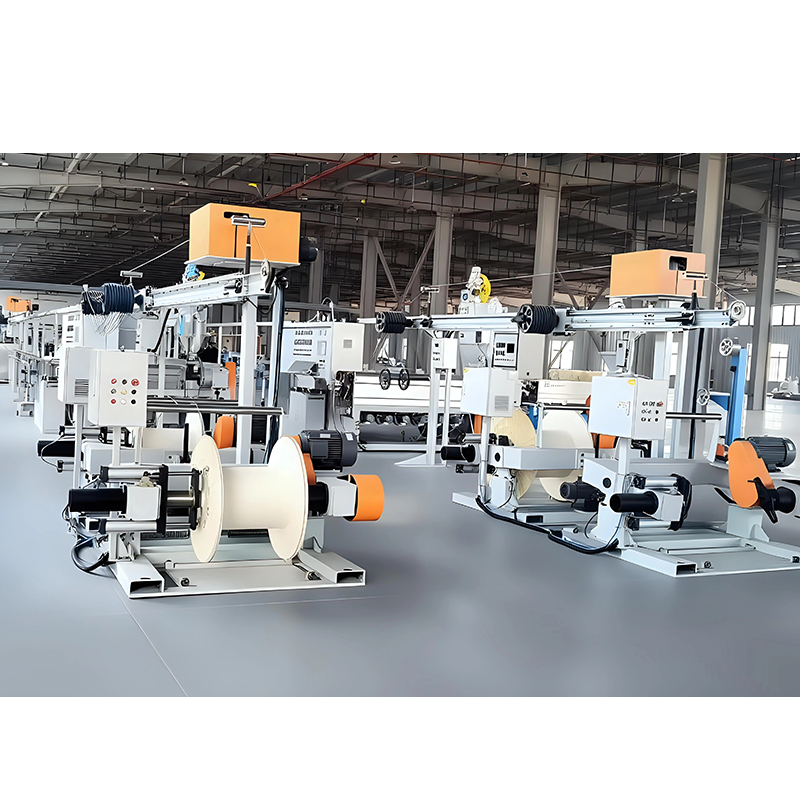
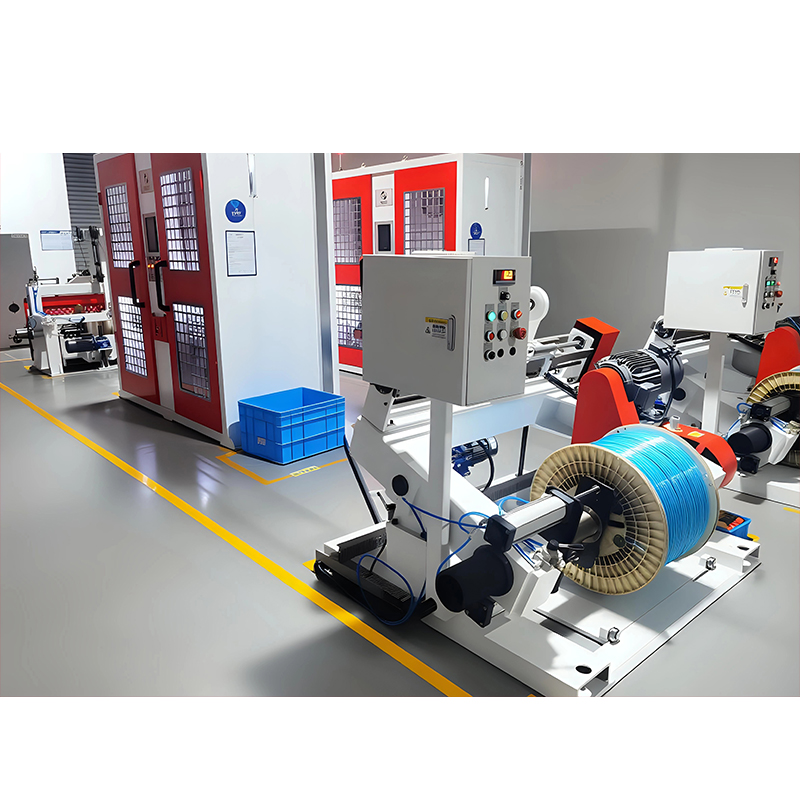
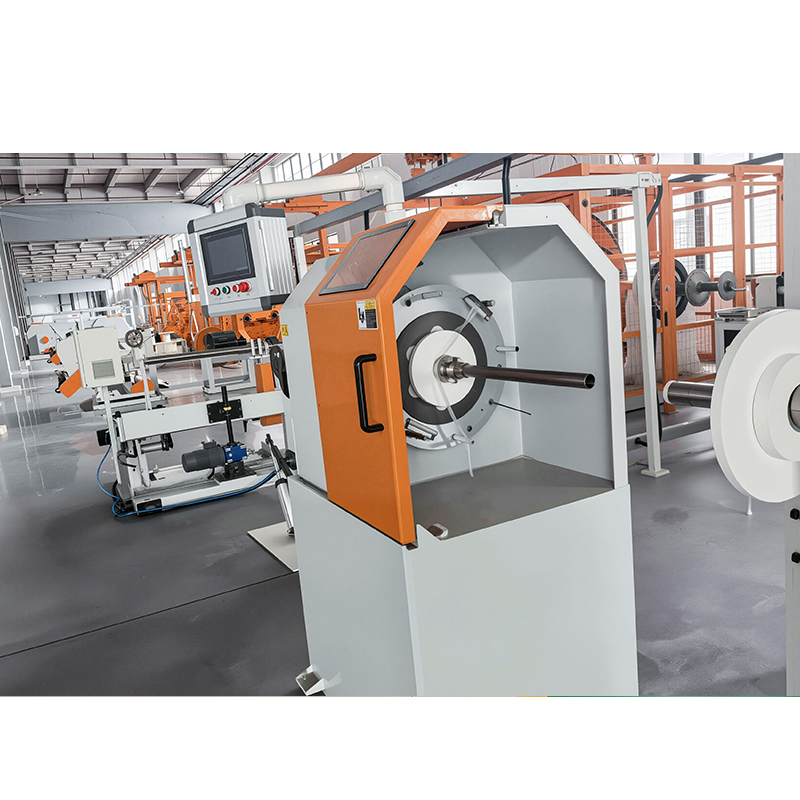
| Le- és felszállás | Állandó feszesség mellett húzza a kábelt, és dobokra tekercseli | A sebesség stabilitása közvetlenül befolyásolja az átmérőt és az oválisságot |
Hogyan működik a szilikon gumikábel gyártási folyamata
A folyamat öt különálló szakaszból áll, és mindegyiknek sajátos hatása van a szigetelés minőségére.
- Táplálja a szilikon keveréket a hideg adagolású extruderbe, ahol a csiga továbbítja és lágyítja a hőre lágyuló műanyagokhoz használt nagy súrlódási hő nélkül.
- Extrudálja a vezetéket a keresztfejen keresztül, koncentrikus réteget képezve a réz vagy sodrott vezető felett.
- Vulkanizálja a kábelt egy forró levegős csatornában, ahol a peroxid katalizátor térhálósítja a gumit stabil elasztomerré.
- Fokozatosan hűtse le a kábelt egy vízvályúban, hogy rögzítse a méreteit és megakadályozza a porozitást.
- Mérje meg az átmérőt, és húzza fel a kész kábelt a dobokra, szabályozott feszességgel.
A kötési idő a falvastagságtól függ; egy tipikus 2 mm-es szilikon falnál a kikeményítő csatorna 12-30 méterig terjedhet nagy sebességű vonalon. Az egyerű, szilikon szigetelésű kábelekre – motorvezetékekre, fűtőkábelekre és készülékkábelekre – összpontosító gyártók számára egy dedikált maghuzal-szigetelő extrudáló sor egyetlen gépsorba integrálja az extrudert, a keményítőcsatornát, a hűtést és a felszívást, ami lerövidíti az üzembe helyezést és egyszerűsíti a folyamatvezérlést.
Szilikongumi vs. PVC vs. PTFE: Anyagok összehasonlítása
A kész kábel hőmérsékleti osztályát és költségét jobban meghatározza az anyagválasztás, mint a gép.
| Tulajdonság | Szilikon gumi | PVC | PTFE/FEP |
|---|---|---|---|
| Folyamatos hőmérséklet-tartomány | -60°C és 200°C között | -40°C és 105°C között | -200°C és 260°C között |
| Alacsony hőmérsékletű rugalmasság | Kiváló | Szegénytől közepesig | Jó |
| Láng teljesítmény | Önkioltó adalékokkal | Önkioltó | Kiváló |
| Feldolgozási nehézség | Vulkanizálást igényel | Könnyű | Nagyon nehéz |
| Relatív anyagköltség | Magas | Alacsony | Nagyon magas |
A gyakorlati üzenet egy kábelgyártó számára az A szilikongumi megéri a befektetését ott, ahol a 150°C feletti folyamatos üzemi hőmérséklet és a hideg rugalmasság egyaránt szükséges . A hagyományos beltéri vezetékekhez a PVC-t olcsóbb feldolgozni. Szélsőséges körülmények között a PTFE magasabb minősítést kínál, de sokkal magasabb anyag- és feldolgozási költséggel. A gépválasztás a termékleírást követi, nem pedig fordítva.
Hogyan válasszunk szilikongumi kábelkészítő gépet
A kiválasztás a kábel specifikációjával és a célkimenettel kezdődik, majd a vezérlés pontosságán és a szállítói képességeken keresztül halad.
Először határozza meg a kábel specifikációját
A gépek összehasonlítása előtt válassza ki a szigetelés hőmérsékleti osztályát, a vezeték méretét, a falvastagságot és az alkalmazandó szabványt. Ezek a paraméterek beállítják a kikeményedett fal követelményét, amely meghatározza a szerszám geometriáját és a minimális térhálósító csatorna hosszát. A 180 °C-ra és a 200 °C-ra tervezett kábelek különböző szilikonvegyületeket használhatnak különböző térhálósodási görbékkel.
Párosítsa a vonalsebességet a kötési kapacitással
A vonal sebességét a kötési idő korlátozza, nem csak a csavar kimenete. Ha a térhálósodási szakasz túl rövid, a kezelőnek le kell lassítania a vezetéket, amíg a keverék teljesen térhálósodik. Amikor egy szállító sebességet ad meg, kérdezze meg, hogy milyen vezeték átmérőre, falvastagságra és összetételre vonatkozik ez a sebesség.
Értékelje a falvastagság-szabályozást
A koncentrikus szigetelés a szilikonkábel leglátványosabb minőségi tulajdonsága. A szerszámbeállítás, a lehúzási feszültség stabilitása és a zárt hurkú átmérőmérés mind hozzájárulnak ehhez, ezért győződjön meg arról, hogy a sor nem kézi beállítást, hanem mérési visszajelzést tartalmaz. A precíziós kábelextrudáló berendezések részletei tisztázzák, mire kell figyelni a mérő- és vezérlőcsomagban.
Erősítse meg a folyamattámogatást és az értékesítés utáni szolgáltatást
Az első gyártási próba az, ahol a gép valódi viselkedése megjelenik. Az a beszállító, aki az Ön keverékével üzembe helyezi a vonalat, kiképzi a kezelőket, és készen tartja a pótalkatrészeket és a folyamatdokumentációt, eltávolítja a kockázatok nagy részét egy új sorból.
Gyakori problémák és azok elkerülése
A szilikongumi kábelek legtöbb hibája négy alapvető okra vezethető vissza.
- Porozitás: a vulkanizálás során csapdába esett nedvesség vagy illékony melléktermékek; anyagszárítással és megfelelő hőmérsékleti profillal oldják meg.
- Excentrikus szigetelés: rosszul beállított vágófej vagy instabil felvevő feszültség.
- Alulszárítás: túl rövid a keményedési szakasz vagy túl alacsony a forró levegő hőmérséklete a vezeték sebességéhez képest.
- Felületi szakadás vagy érdesség: rossz csavarsebesség, nem megfelelő hengerhűtés vagy nem megfelelő szerszámhossz.
Mindegyik meghibásodási módnak sajátos korrekciós útvonala van, és a huzalextruder gépekre vonatkozó hibaelhárítási útmutatónk szisztematikusan részletesen lefedi a kiváltó okokat és a javításokat.
Miért számít a teljes rendszerű tapasztalat?
Ha az extruder, a kikeményítő rész és a felszívás különböző beszállítóktól származik, a gyártósor teljesítményéért a felelősség megoszlik. A teljes gépsort építő gyártó vezérli az interfészeket, ami megkönnyíti a méretkonzisztencia és a térhálósodási stabilitás elérését. A Jiangsu Newtopp Precision Machinery 2004 óta tervezett és gyártott kábelextrudáló, sodródó és szalagos berendezéseket, saját K+F központtal, precíziós megmunkáló létesítményekkel és három gyártóüzemkel egy szervezet alatt.
Többrétegű konstrukciók esetén a külső szilikon köpenyt egy második menetben helyezik fel egy huzal- és kábelköpeny-köpeny-extrudáló soron, amely nagyobb kötegátmérőkre van méretezve, és ugyanazt a hőmérsékleti profilt tartja fenn a keményedési csatornán. Ugyanez a szervezet szállít sodrat- és szalagozógépeket is, így a teljes szilikonkábel-gyártási program – vezetősodrázás, szilikon szigetelés és szilikonhüvely – egy kézből tervezhető és támogatható.
Gyakran Ismételt Kérdések
Mi az a szilikongumi kábelkészítő gép?
Ez egy extrudálósor, amely hideg betáplálású extruderből, keresztfejű szerszámból, forró levegős vulkanizáló csatornából, hűtővályúból és felvevőből áll, és szilikongumi szigetelésű vezetékek vagy szilikon köpenyű kábelek előállítására épül.
Van különbség a szilikon gumi és a szilikongumi között?
A két fogalom ugyanarra az anyagcsaládra vonatkozik. A szilikongumi a polisziloxán elasztomerek kémiai leírása; A szilícium gumi gyakori ipari gyorsírás, amelyet a gépek keresésében és a terméknevekben használnak.
A PVC extrudáló sor meg tudja dolgozni a szilikongumit?
Általában nem. A szilikon hőre keményedő anyag, amelyet extrudálás után vulkanizálni kell, ezért a vezetéknek hőlevegővel vagy gőzzel keményedő szakaszra van szüksége. A PVC extruder csavargeometriája is eltér a szilikonhoz szükséges hidegen előtolásos gumicsavartól.
Miért van szüksége egy szilikongumi zsinórnak hosszú kötőcsatornára?
Mivel a vulkanizálás hőt és tartózkodási időt igényel a polimer térhálósításához. A kikeményedési hossz megadja a maximális vonalsebességet adott falvastagsághoz; lerövidítése egyszerűen csökkenti a teljesítményt.
Milyen kimeneti sebességet érhet el egy szilikon kábelvezeték?
A tipikus kisméretű szilikon építőhuzalok 20-80 m/perc sebességgel készülnek a vezető méretétől, falvastagságától és a kikeményítő szakasz hosszától függően. A nehéz szerkezetek lassabban futnak, mert a hőnek át kell hatolnia egy vastagabb gumifalon.
Hogyan válasszak szilikon és PTFE szigetelés között?
Hasonlítsa össze a folyamatos hőmérsékletet, a rugalmasságot és a környezetet. A szilikon a legtöbb magas hőmérsékletű és rugalmas kábeligényt a PTFE-nél alacsonyabb anyagköltséggel fedezi, míg a PTFE-t választják ott, ahol a 200°C feletti szélsőséges hőmérsékleti besorolás kötelező.