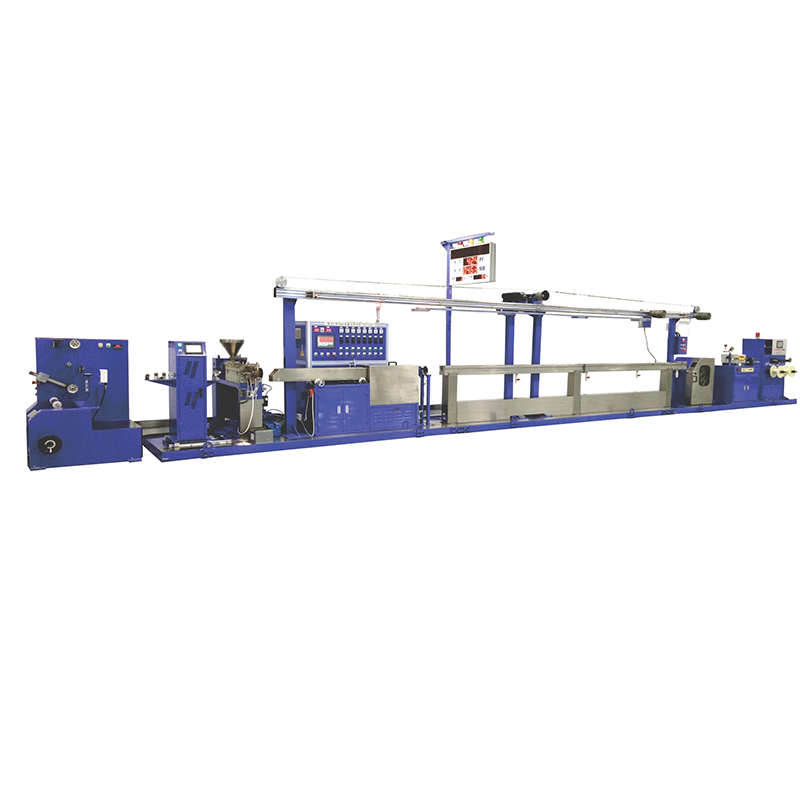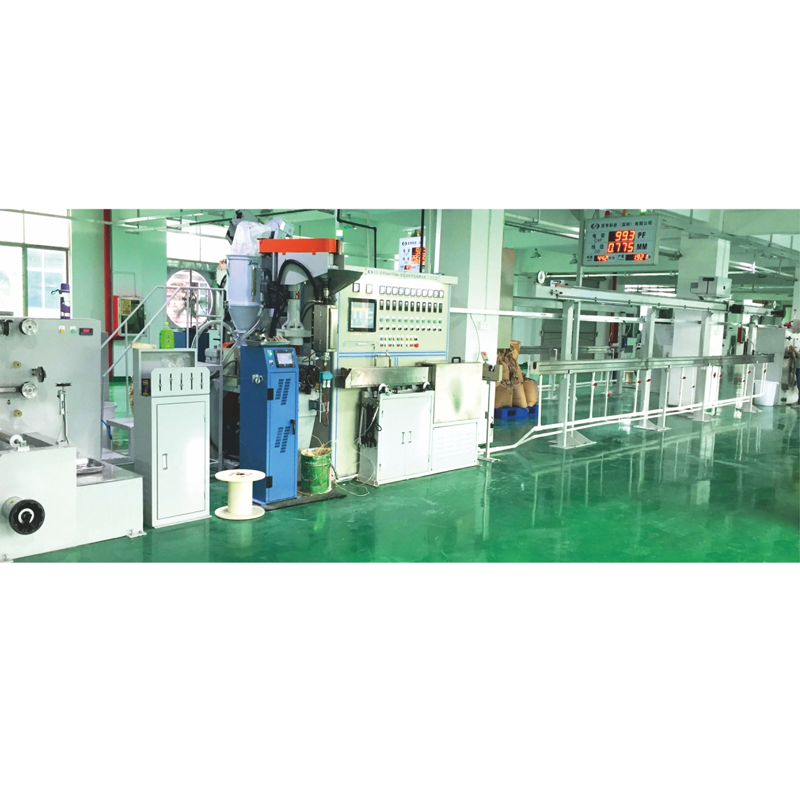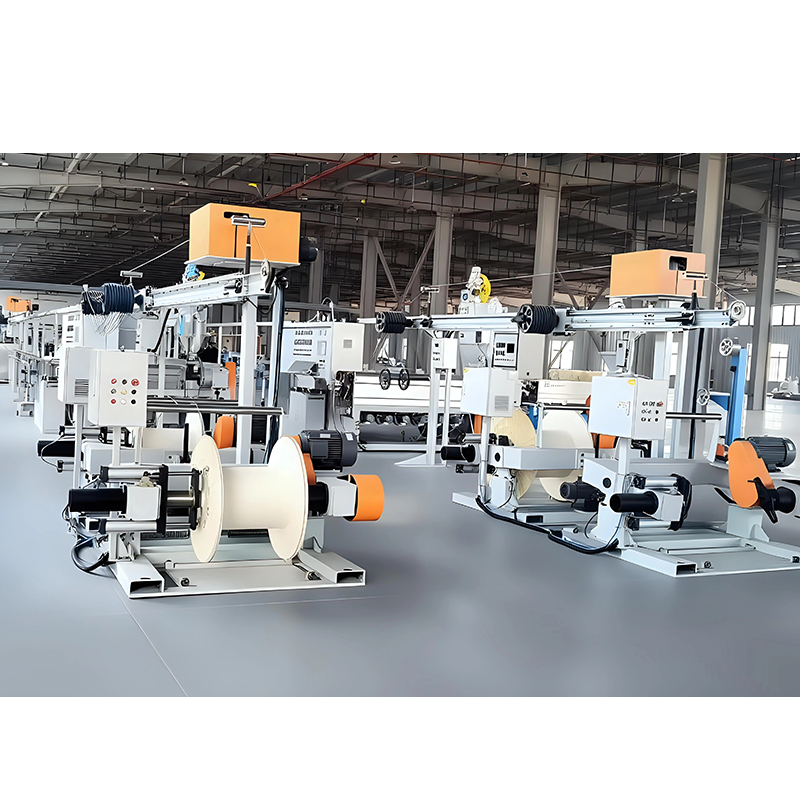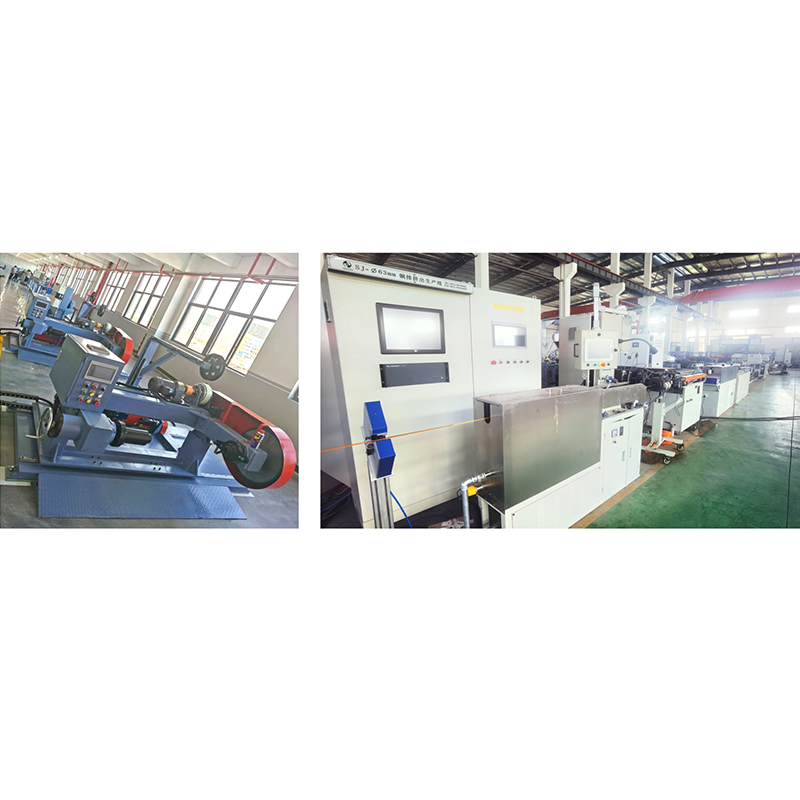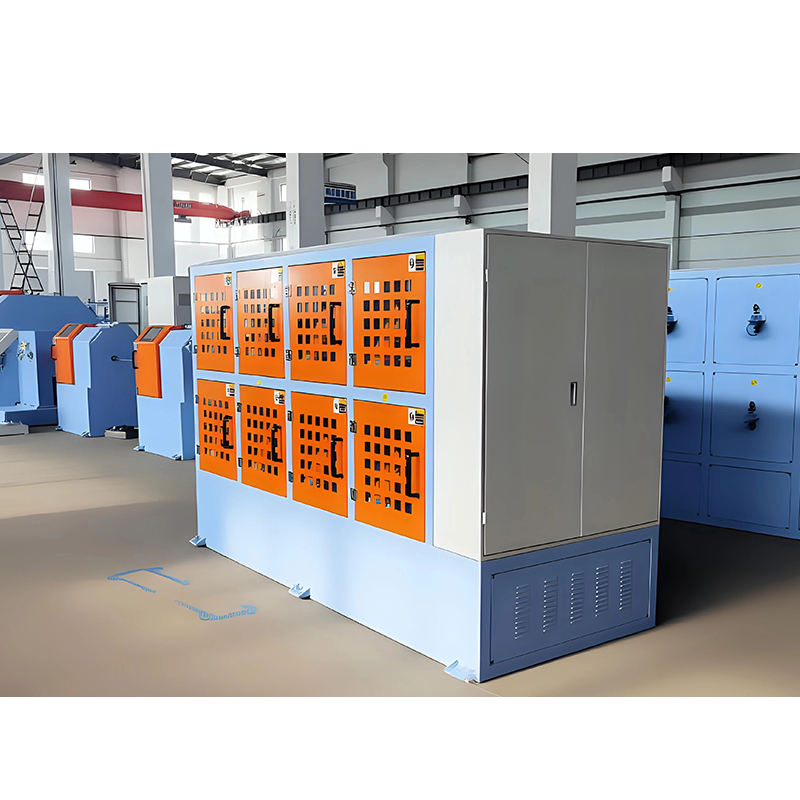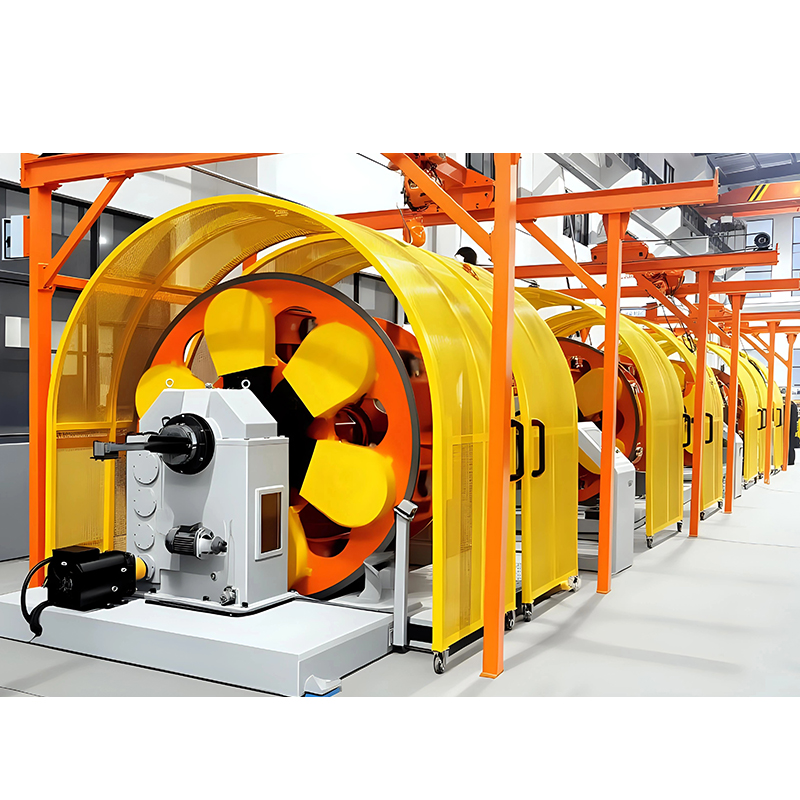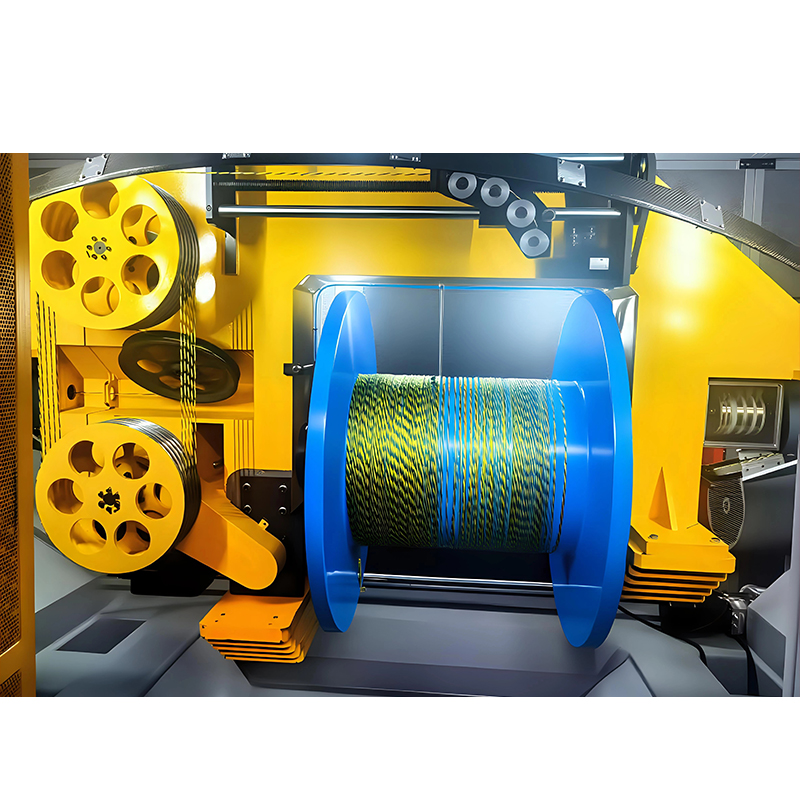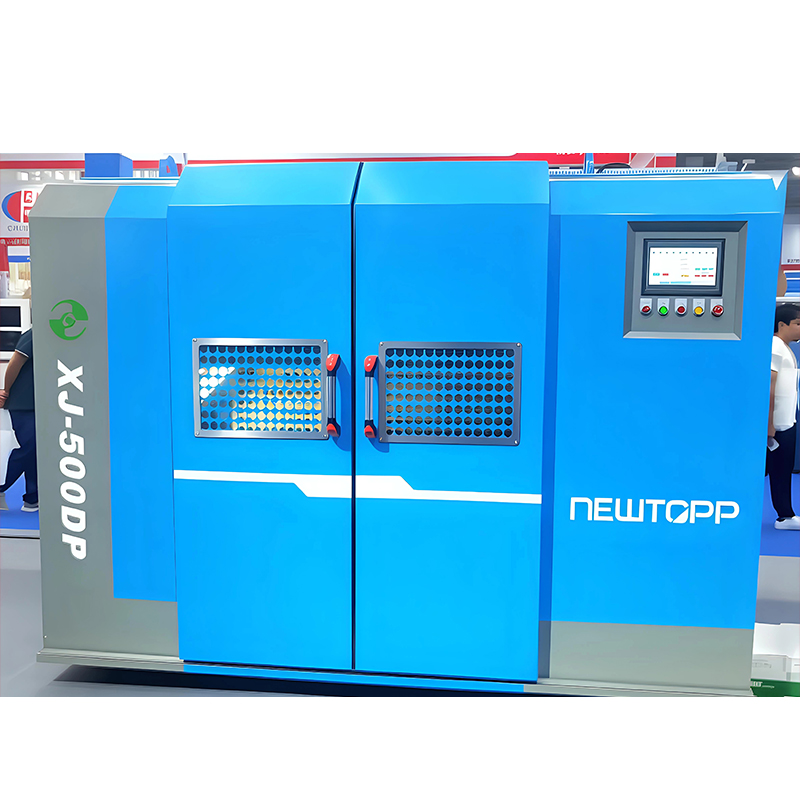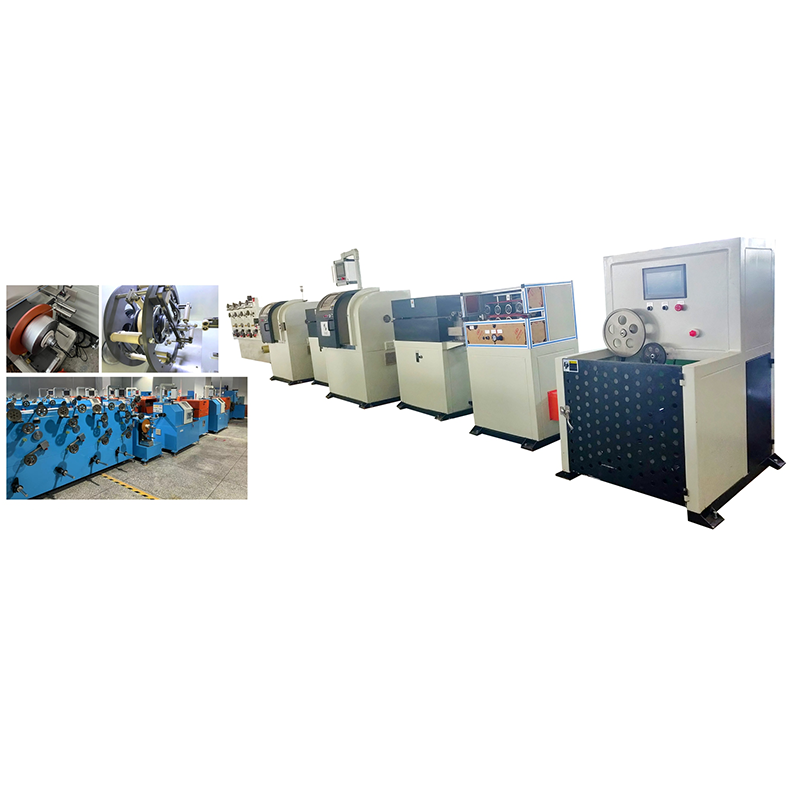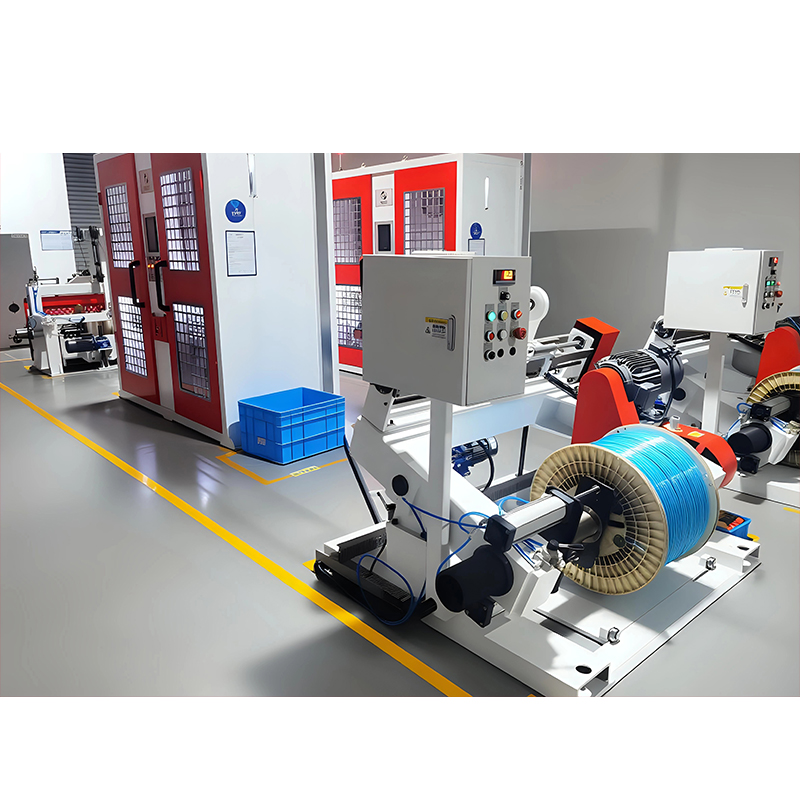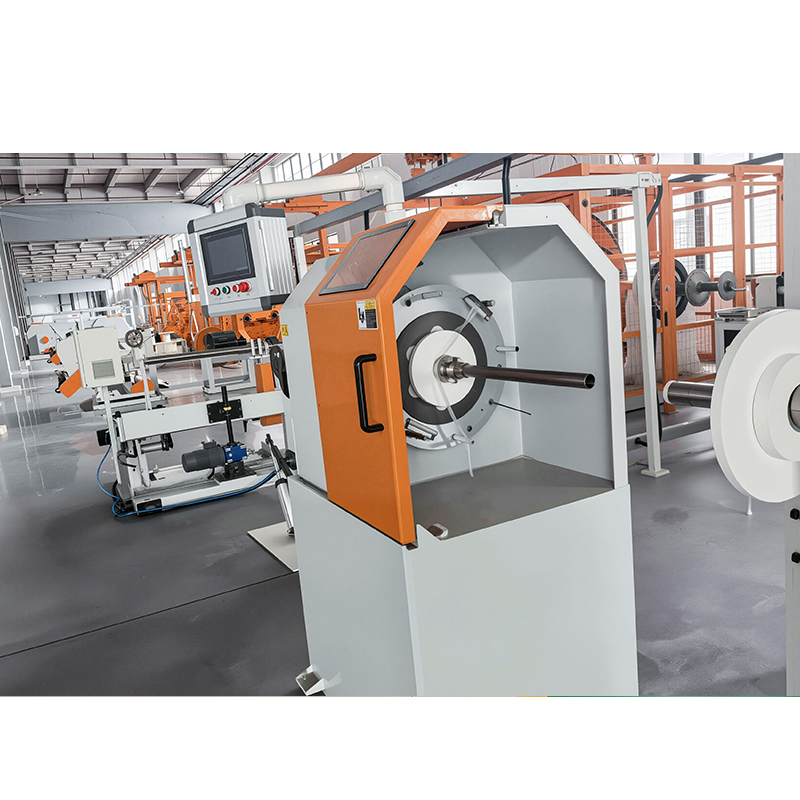




Egy rézdrót sodort gép egy olyan gyártási rendszer, amely több rézhuzalt egyetlen sodrott vezetővé csavar. Szinte minden kábelgyárban használják, amely tápkábeleket, adatkábeleket, autókábeleket vagy rugalmas ipari kábeleket gyárt. A gép meghatározza a vezető rugalmasságát, elektromos stabilitását és a gyártási sebességet, mielőtt bármilyen szigetelési vagy burkolati lépés megkezdődik.
Ha egy új kábelgyártó üzemhez vagy egy meglévő műhely korszerűsítéséhez értékeli a sodrási vonalat, akkor a gyakorlati kérdés nem az, hogy szüksége van-e sodrógépre. Az, hogy melyik típus, milyen specifikációk és milyen tulajdonságok indokolják a befektetést. Ez a cikk elmagyarázza a rézhuzal-sodrógépek típusait, hogy mit csinálnak, hogyan lehet összehasonlítani őket, és mit kell ellenőrizni rendelés előtt.
Mi az a rézhuzal-sodrógép?
Egy rézdrót stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
A meghatározás azért fontos, mert a terméknek milyen típusú vezetékre van szüksége, meghatározza a megvásárolni kívánt géposztályt.
Mit csinál valójában egy stranding gép
A gép az egyes vezetékeket egy kifizető orsóból táplálja, egy központi pont felé vezeti, és az egész csoportot a kábel tengelye körül forgatja úgy, hogy a huzalok egységes csavarvonalban tekeredjenek körbe. A két legelterjedtebb mechanikai elv az íj típusú és a ketrec típusú.
- Íj típusú sodrászgépek : A huzaltekercsek mozdulatlanok maradnak a forgó részen kívül. Csak az íjak forognak az orsócsoport körül. Ez a kialakítás nagyon nagy sebességet tesz lehetővé, és általános telefonvezetékeknél, adatkábel-vezetőknél és finom sodrott vezetékeknél.
- Ketrec típusú (bolygós) sodrógépek : Maguk az orsók a központi tengely körül forognak. Ez a módszer pontosabban szabályozza a szálgeometriát, és jellemzően nagyobb vezetékeknél, tápkábeleknél és kötélfektető szerkezeteknél használatos.
- Dupla- és háromcsavarású gépek : A huzal fordulatonként kétszer vagy akár háromszor halad át a forgó elemeken, ha párcsavaráshoz vagy nagyon kompakt konstrukciókhoz szükséges.
Nincs olyan gép, ami mindent jól csinálna. A helyes válasz a vezeték keresztmetszetén, a gyártási mennyiségen és azon alapul, hogy a későbbi folyamathoz szükség van-e meghatározott fektetési irányra vagy szálemelkedésre.
A rézhuzal-sodrógépek típusai
A géptípus kiválasztása a legfontosabb döntés a vásárlási folyamatban. Mindegyik típus a vezetékméretek és a gyártási forgatókönyvek meghatározott tartományára van optimalizálva.
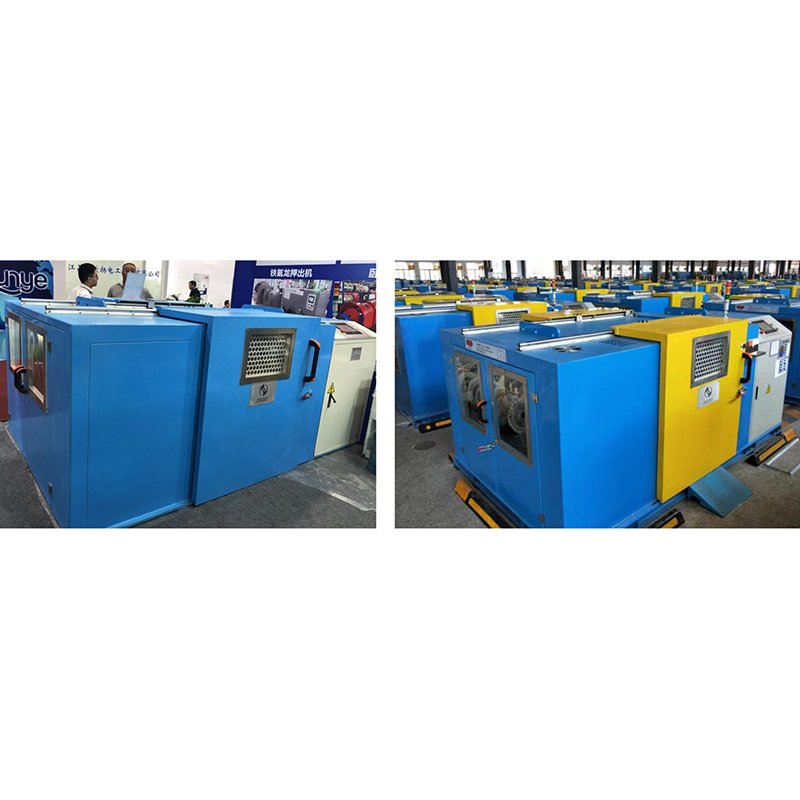
Dupla íj húzógép
A duplaíves sodródó gép két forgó íjat használ, amelyek ugyanarra a rotorra vannak felszerelve, ami rotorfordulatonként két csavart hoz létre. A rézhuzal kötegelésénél és a finomszálas gyártásnál nagyobb teljesítményt biztosít alapterületre vetítve, mint az egyetlen csavart kialakítás. Az 1250-es dupla íjú sodrógép egy általános méret a rézhuzalok közepes sebességű kötözésére, 0,15–0,80 mm-es egyhuzalos tartományban.
Használja ezt a gépet, ha nagy hatékonyságra, kis vezeték-keresztmetszetre és nagy orsókapacitásra van szüksége. Hasznos a robotkábelek, a lefutó kábelek és az autóvezetékek flexibilis vezetőinek gyártásához is, mivel a sodrási folyamat nem hajtja össze vagy csavarja meg az egyes vezetékeket.
Bolygó (ketrec) típusú sodródó gép
Egy planetáris típusú sodrógép egy forgó ketrecben hordozza a huzaltekercseket. Az orsók a vezető tengelye körül forognak, miközben a ketrec forog, így nagyon egyenletes és szabályozott fektetési hosszt eredményez. Ez a kialakítás előnyös a nagy keresztmetszetű vezetékekhez és az alacsony feszültségű tápkábelekhez, ahol a szálgeometria közvetlenül befolyásolja a kábel átmérőjét és elektromos ellenállását.
Ez a megfelelő választás, ha a vezeték kör alakú, meghatározott fektetési irányú, és közép- vagy nagyfeszültségű alkalmazásokhoz készült, vagy ha rendszeresen gyártanak 10 mm feletti vezetékeket. 2 .
Konzolos egyszálú gép
A konzolos típusú egyszálú gép egy íj típusú gép, amelynek egyik oldalán a rotor meg van támasztva, ami gyorsabbá teszi a befűzést és az orsócserét. Szigetelt magos huzalcsavaráshoz, párokhoz és kábelegységekhez használják, ahol fordulatonkénti egyszeri csavarás elegendő.
Előnye az egyszerűség, a könnyű hozzáférés és az alacsonyabb karbantartási költség. Egy kis kábelműhelyben gyakran egy konzolos egysodrózó gép az első sodrási befektetés, mivel képes csupasz rézhuzalt és szigetelt maghuzalt is futtatni.
Backtwist Pair Stranding Machine
A vízszintes vagy függőleges visszacsavart pár sodrású gépeket két szigetelt vezető pár összecsavarására használják. A visszacsavarás funkció megakadályozza a megnyúlást és fenntartja a pár elektromos szimmetriáját. Ez fontos adatkommunikációs kábelek, műszerkábelek és minden olyan páron sodrott szerkezet esetében, amelynek meg kell felelnie a magas elektromos teljesítmény követelményeinek.
Háromszálú gép
A hármas sodrású gép rotorfordulatonként három csavart ér el úgy, hogy minden huzalcsoportnál háromszor elforgatja az íjat. Növeli a gyártási sebességet kis páros csavaros alkalmazásoknál. Általában adatkábel gyártósorokon használják, amikor nagy a kereslet és magas a méterenkénti csavarások száma.
Összehasonlítandó főbb műszaki adatok
A rézhuzal-sodrógép specifikációs lapja nem csupán az opcionális adatok listája. Ez az alapja annak kiszámításához, hogy a gép képes-e teljesíteni a tervezett gyártási tervet.
| Specifikáció | Mit határoz meg | Mit kell keresni |
|---|---|---|
| Orsók száma | Az egy menetben sodrható egyedi vezetékek maximális száma | Illessze a szükséges vezetékszerkezethez, például 7, 19, 37 vagy 61 vezeték |
| Maximális csavarási sebesség | Műszakonkénti termelés | Percenkénti fordulatszámban mérve; a nagyobb sebesség nem mindig előnyös, ha a huzalfeszesség szabályozása rossz |
| Orsó mérete | Futás hossza orsónként, váltási gyakoriság | A nagyobb orsók csökkentik az állásidőt, de nagyobb alapterületet és nehezebb kezelőberendezést igényelnek |
| Fekvési hossztartomány | A kész vezető rugalmassága és elektromos teljesítménye | Ellenőrizze a minimális és maximális fektetési hosszt, és hasonlítsa össze az Ön által gyártott kábelszabványokkal |
| Huzal átmérő tartomány | A gép által feldolgozható vezetők köre | A jelenlegi termékeihez és a jövőbeni termékfejlesztésekhez egyaránt igazodjon |
| Feszültségszabályozó rendszer | Sodrásminőség és törési arány | Finom rézhuzal használata esetén előnyösebb a visszacsatoló vezérléssel ellátott tánckarok |
| Fékrendszer | Biztonság és vészleállítás | Győződjön meg arról, hogy a pneumatikus vagy elektromágneses fékek szabványosak |
Hogyan javítja a stranding gép a gyártási hatékonyságot
A rézhuzal-sodrógép hatékonyságnövekedése nem csak a sebességen múlik. Ez az anyagpazarlás csökkentéséből, a vezető minőségének ellenőrzéséből és a kábelkilométerenkénti munkaerőigény csökkentéséből származik.
Magasabb gyártási sebesség
Egy jól összeillesztett sodrógép 2-5-szer növelheti az óránkénti teljesítményt egy elavult egycsavarású géphez képest. Egy 1250-es duplaíj-sodrógép esetén a csavarási sebesség percenként 600 és 1400 sodrás között mozog, a huzal átmérőjétől és felépítésétől függően. Ez a sebesség közvetlenül több megtett kilométert jelent naponta.
Jobb vezetői minőség
Ha az egyes vezetékek nem egyenletesen vannak feszítve a sodrás során, a vezető ellenállása nagy lesz, és a külső átmérője szabálytalan. Ez a kábel elutasításához vezet a szigetelés szakaszában. Az egyes orsók egyedi feszességének szabályozásával rendelkező modern sodrógépek csökkenthetik a selejt mennyiségét. Ez különösen igaz a 0,10–0,30 mm-es finom rézhuzalok feldolgozására.
Alacsonyabb munkaerőköltség
A beépített feszítésszabályozással, központi vezérlőpanellel és gyors rakodóorsó-feltöltéssel ellátott sodrógép csökkenti a kezelők számát. Két kezelő több gépet is felügyelhet, ha a vonal jól van konfigurálva.
Egyenletes fektetési hossz
A fektetési hossz az a távolság a kábel tengelye mentén, amely a szál egy teljes csavarásához szükséges. Ha a fektetési hossz rövid, a kábel rugalmasabbá válik, de az ellenállás kissé megnő. Ha a fektetési hossz hosszú, a kábel merevebb. A precíz sebességváltóval vagy szervovezérléssel rendelkező rézhuzal-sodrógép állandóan tartja a fektetési hosszt, és ez a konzisztencia az, ami megváltoztatja vagy megrontja a kábel minőségét.
Főbb jellemzők, amelyeket keresni kell vásárlás előtt
A beszállítói árajánlatok összehasonlítása előtt meg kell határoznia egy rövid listát azokról a kötelező jellemzőkről, amelyek közvetlenül befolyásolják a termelési hatékonyságot.
Dancer Roller Tension Control
A táncoló görgős rendszer elnyeli az adagolóhuzal és a felszívási sebesség közötti pillanatnyi különbségeket. Gyorsításkor és lassításkor is állandóan tartja a huzalfeszességet. A táncoló görgős vezérlés nélküli gépek hajlamosabbak a száltörésre és az átmérő változására.
Pneumatikus vagy elektromágneses fékek
Vészleállítás esetén minden forgó alkatrésznek gyorsan és egyszerre kell megállnia. A pneumatikus fékek gyors reakciót biztosítanak, és könnyebben beállíthatók. Az elektromágneses fékek egyszerűbbek, de hosszú fékezési ciklusok során hőt termelhetnek.
Orsó be- és kirakodása
A teljes orsók cseréjéhez szükséges idő a teljes gyártási költség nagy részét teszi ki. Egyes gépeket kézi rakodórendszerrel, másokat hidraulikus vagy pneumatikus emelőkarral kínálnak. Számolja ki, hogy műszakonként hány orsócserére számít, és mekkora alapterület áll rendelkezésre egy emelőberendezés számára.
Digitális számláló és fektetési hossz kiolvasás
A csavarok, méterek és fekvéshossz digitális számlálója több, mint kényelem. Lehetővé teszi az egyes tételek teljesítményének rögzítését, és ugyanazon paraméterek reprodukálását ugyanazon termék következő futtatásakor. A termelés nyomon követhetősége érdekében ez elengedhetetlen.
A csavarási mechanizmusok összehasonlítása
A csavaró mechanizmus határozza meg a maximális sebességet, a termékválasztékot és az elérhető minőségi szintet. Az alábbi táblázat összefoglalja a fő típusok összehasonlítását.
| Funkció | Íj típus | Ketrec / Bolygó | Backtwist Pair Machine |
|---|---|---|---|
| Tipikus termék | Kötött vezetékek, rugalmas vezetékek, finom szálak | Kerek sodrott vezetékek, tápkábelek | Sodrott érpárok adat- vagy műszerkábelekhez |
| Sebesség | Magas | Közepes | Közepes to high |
| A fektetési hossz pontossága | Jó | Nagyon jó | Kiváló a párcsavar konzisztenciához |
| Huzalfeszesség szabályozása | Egyéni táncos vagy mágneses fékek | Egyedi orsófékek | Egyéni feszültségszabályozás |
| Kezdeti beruházás | Lejjebb | Magaser | Mérsékelt |
| A legjobb használati eset | Magas volume, small conductors | Közepes to large conductors, rigid quality requirements | Adatkábelek, LAN kábelek, buszkábelek |
Gyakori problémák a rézsodorral és azok megoldása
A sodrási műhelyek legtöbb működési problémája a huzalfeszességre, a kiegyenlítés igazítására és az orsó minőségére vezethető vissza. Ha a gépe jól működik, de a vezető még mindig nem felel meg az ellenállásteszten, először ellenőrizze ezeket a pontokat.
A huzal megszakad a sodrás közben
Ha az egyes vezetékek túl gyakran szakadnak el, csökkentse a felszívási sebességet, és ellenőrizze a kivezető orsó karimáját. A karimák durva élei károsíthatják a rézhuzalt. Használjon porcelán vagy kerámia vezetőket a kifizetési területen.
Átmérő-ingadozás a kész vezetéken
Ellenőrizze a hajtókar és a felfogó feszültségét. A vezetéksebesség enyhe változása változást hoz létre a vezeték teljes átmérőjében. A gépnek stabil felszívási feszültségre van szüksége, hogy a külső átmérő egyenletes legyen.
Túlcsavarás vagy alulcsavarás
Ha a fektetési hossz a szükségesnél rövidebb, a vezető kemény lesz és törékennyé válik, és az extrudálás során nehéz lesz kezelni. Ha a fektetési hossz hosszabb a megadottnál, a vezető nem felel meg a rugalmassági tesztnek. Mindig ellenőrizze a tényleges fektetési hosszt úgy, hogy megméri az egyes orsók elején.
Rendetlen stranding geometria
Az egyes vezetékeknek hézagok és keresztezések nélkül kell feküdniük. Ez megköveteli, hogy minden vezeték pontosan ugyanabban a szögben érje el a konvergenciapontot. Ellenőrizze, hogy az előcsavarás eszköz vagy a szerszám pozíciója elmozdult-e.
Karcolások a réz felületen
A vezetőgörgők éles széleivel való érintkezés a szokásos ok. Cserélje ki az acélgörgőket kerámia vezetőgörgőkre, ha csupasz rézzel fut az adatkábel-vezetőkhöz.
Befektetési megtérülési szempontok
Annak eldöntéséhez, hogy vásároljon-e új rézhuzal-sodrógépet, hasonlítsa össze a régi eljárás éves költségét az új gép költségével, beleértve a szerszámokat, a telepítést és a kezelői képzést. A számításnak tartalmaznia kell a selejt arányát és a minőséggel kapcsolatos utómunkálatokat, nem csak a gép sebességét.
Ha a jelenlegi termelése évi 2000 km sodrott vezeték 4%-os selejtezési arány mellett, és egy új gép 1,5%-ra tudja csökkenteni ezt a selejt mennyiséget, miközben 80%-kal növeli a sebességet, a megtérülési idő általában 18 és 30 hónap között van. Ez a réz árától, az Ön régiójában érvényes munkaerőköltségtől és a termék hozzáadott értékétől függ.
| Tényező | Existing Machine | New Double-Bow Machine |
|---|---|---|
| Twist speed (per minute) | 300 | 650 |
| Hatékony üzemidő naponta | 18 | 20 |
| Selejt arány | 4.5% | 1,5% |
| Operators required | 2 per machine | 1 per machine |
| Karbantartási óra havonta | 18 | 8 |
| Hozzávetőleges teljesítménynövekedés | 110% | |
Hogyan válasszunk megbízható rézhuzal-fonógép-gyártót
Maga a gép csak egy része a vásárlási döntésnek. A gyártási képesség, a minőség-ellenőrzés és az értékesítés utáni támogatás határozza meg a hosszú távú működési költségeket. Egy megbízható gyártónak számos tulajdonságot kell bemutatnia.
Mechanikai megmunkálási képesség
A saját precíziós megmunkáló központtal rendelkező gyártó előnyösebb. Szabályozhatja a rotor, a tengely és az alapkeret minőségét. Ha a gép alapja nem elég merev, vibráció lép fel, és a pászma geometriája károsodik. Ellenőrizze, hogy a szállítónak van-e saját megmunkáló létesítménye, vagy minden alkatrészt kívülről vásárol.
Vezetékes és kábeles berendezésekben szerzett tapasztalat
Azok a vállalatok, amelyek hosszú évek óta gyártanak kábelextrudáló sorokat és kábelező gépeket, hajlamosak a kábelgyártás teljes folyamatának jobb megértésével sodródó gépeket építeni. Például a sodrásra és extrudálásra vonatkozó integrált megoldások könnyebben koordinálhatók, ha egy gyártó mindkettőt kezeli.
Hivatkozás a meglévő gyártási programokra
Kérje az aktuális gyártási katalógust. Egy kiterjedt termékcsaláddal rendelkező gyártó valószínűleg teljesebb mérnöki részleggel rendelkezik. Ezen túlmenően, ha a teljes vonalat kínálják, beleértve az extrudáló részt is, akkor a sodrás és az alsó szigetelés közötti interfész könnyebben kezelhető.
Gyakran Ismételt Kérdések
Mi a különbség a sodronygép és a kötözőgép között?
A sodródó gépek spirálisan helyezik el a vezetékeket egy középpont körül, szabályozott fektetési hosszúsággal. A kötegelő gép ugyanolyan fokú geometriai szabályozás nélkül csavarja össze a vezetékeket. A kötegelés gyorsabb, de az eredmény kevésbé alkalmas a jó minőségű kerek vezetékekhez.
Hány vezetéket tud kezelni egy rézhuzal-sodrógép?
Ez a gép típusától függ. A szabványos konfigurációk 7, 12, 19, 24, 37 vagy 61 vezetéket kezelnek egy menetben. Kötélfektetési konstrukció esetén először több alcsoportot köthet össze, majd egy második művelettel zárhatja le őket.
Készíthet-e ugyanaz a gép rézhuzalt és szigetelt maghuzalt?
Igen. Az íj típusú kettős csavarású gépek csupasz rézhuzalt és szigetelt maghuzalt is futtatnak mindaddig, amíg a huzal átmérője és az orsó mérete a gép specifikációján belül van. Merev, nagy keresztmetszetű tápkábel-vezetőknél jobb a ketrec típusú gép.
Melyik a jobb, egyszeres vagy dupla csavarás?
A dupla csavarás általában gyorsabb azonos átmérő és fektetési hossz esetén. A duplacsavarású gép rotorfordulatonként két sodrást produkál, így alkalmas kis és közepes méretű vezetékekhez, ahol a teljesítmény számít. Az egyszeres csavart nagy vezetékeknél használják, ahol a vezeték meghajlása felületi károsodást okozhat.
Mekkora a gyártási sebessége egy tipikus 1250-es duplaíj-sodrógépnek?
A sodrási sebesség 800 és 1400 sodrat/perc között lehet finom rézhuzal esetén. A tényleges teljesítmény méter/percben a fektetési hossztól függ. A rövid fektetési hossz csökkenti a lineáris sebességet.
Következtetés
A megfelelő rézhuzal-sodrógép kiválasztása azt jelenti, hogy meg kell határozni a legyártott vezetéktartományt, a szabványos kábel által megkövetelt fektetési hossztűrést, valamint a rézhuzal által megérdemelt feszültségszabályozási minőséget. Párosítsa a gép típusát a termékkel, ellenőrizze, hogy a gép hogyan kezeli a huzalszakadásokat és az orsócseréket, és számítsa ki a megtérülést a selejt csökkenése és sebessége alapján. A dupla íves sodródó gépek a legtöbb nagy volumenű kis és közepes vezetékes üzemhez illeszkednek, míg a bolygóketreces típus továbbra is a szabvány a nagy teljesítményű vezetékeknél. A helyes döntés nem a legnagyobb gép megvásárlása, hanem a sodrási elv és az eladni kívánt vezeték pontos kialakítása.