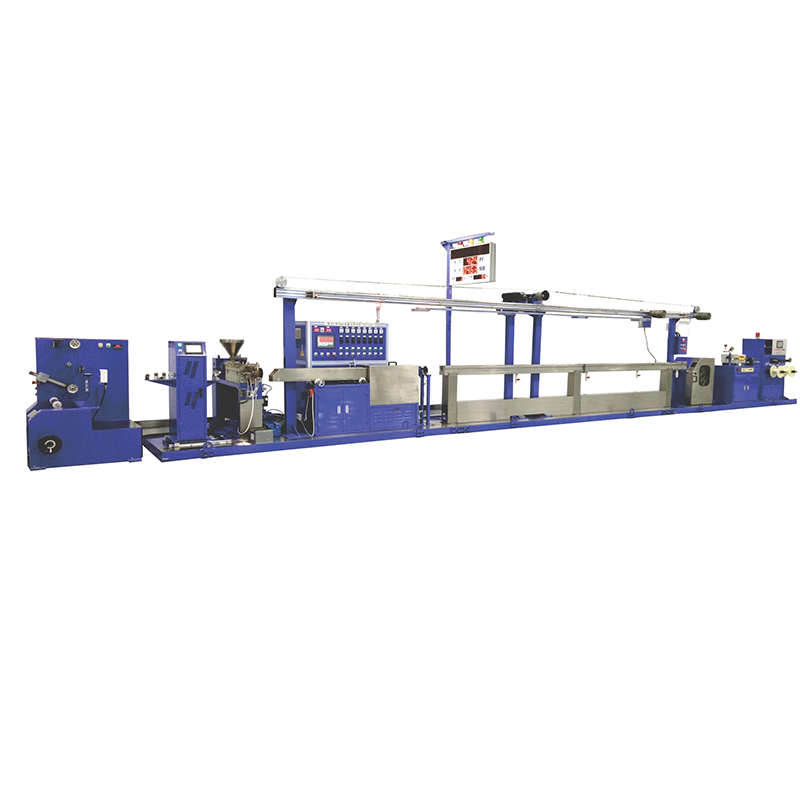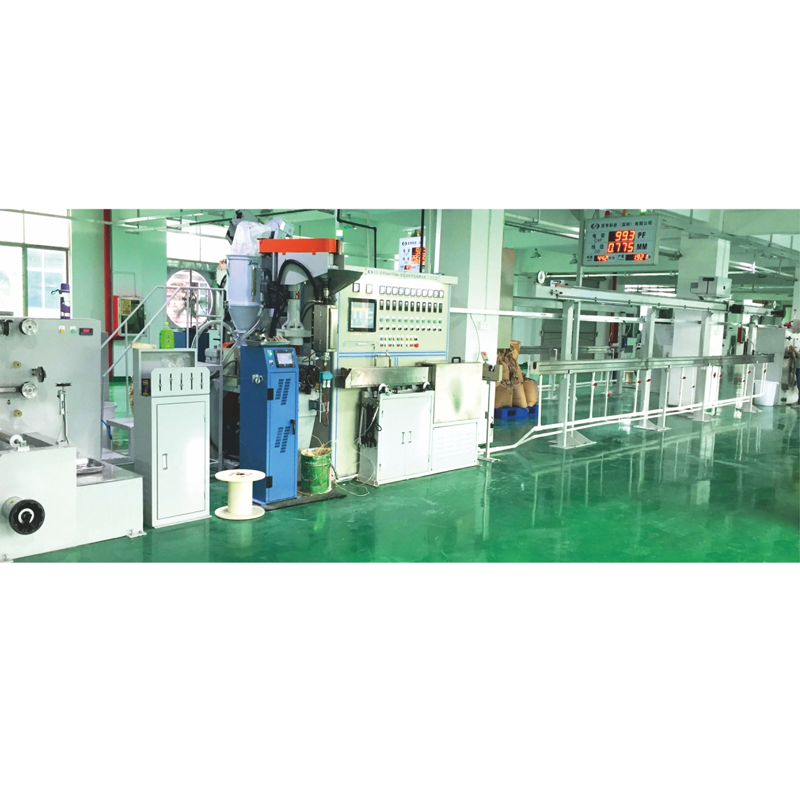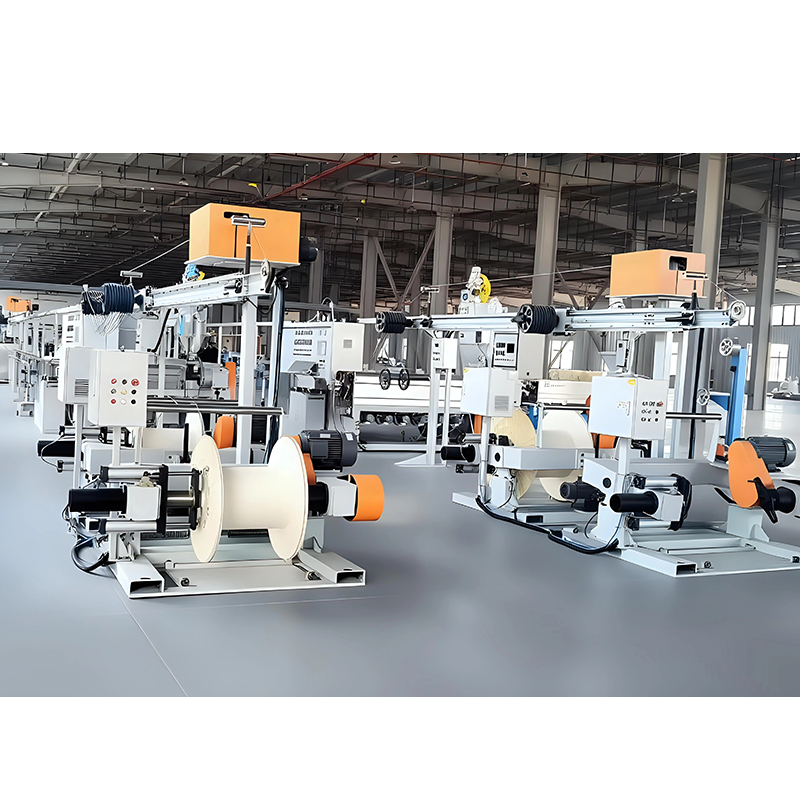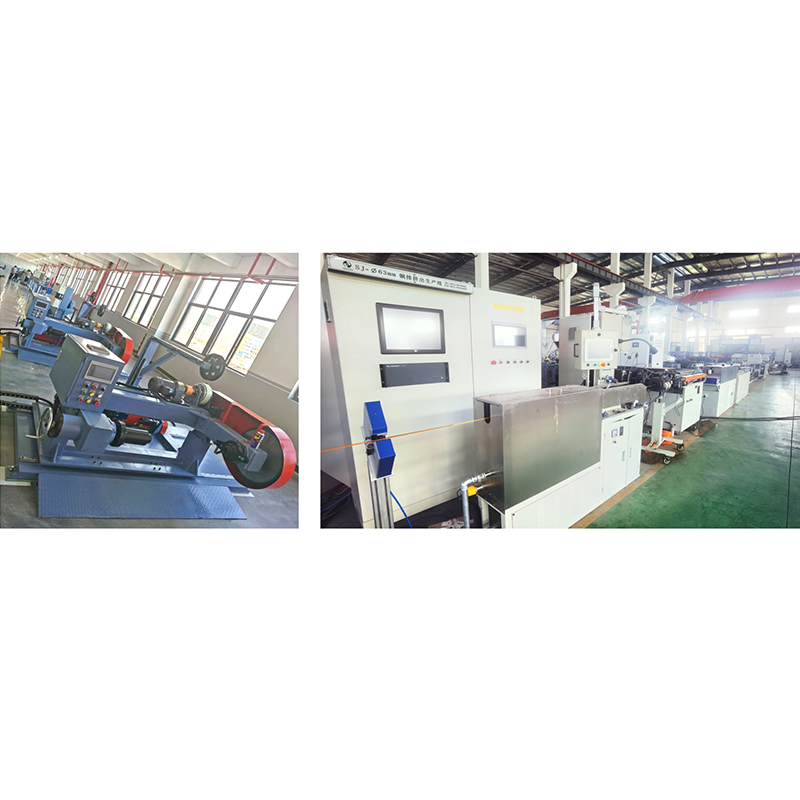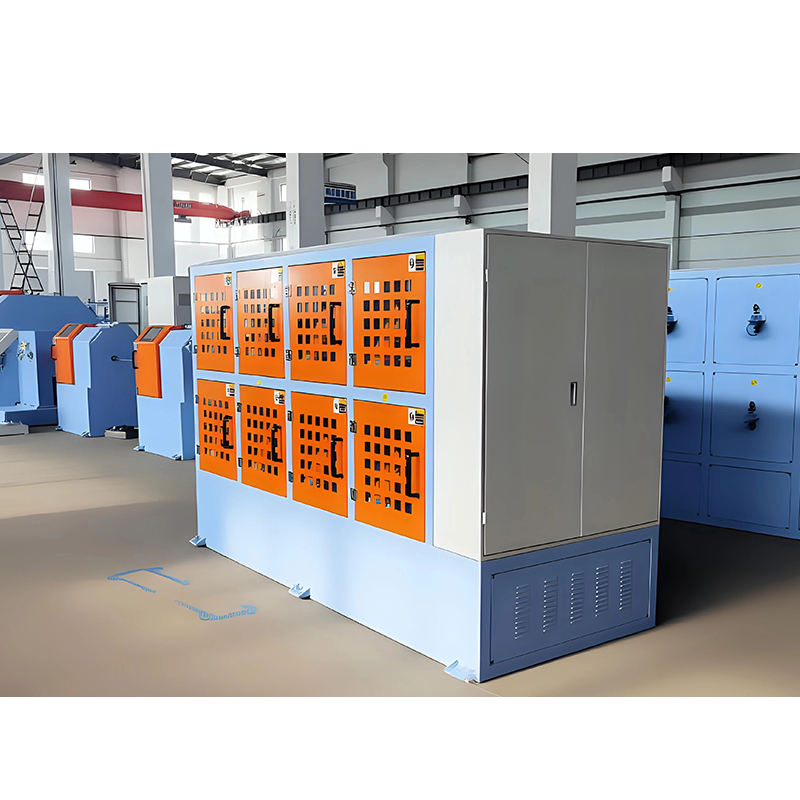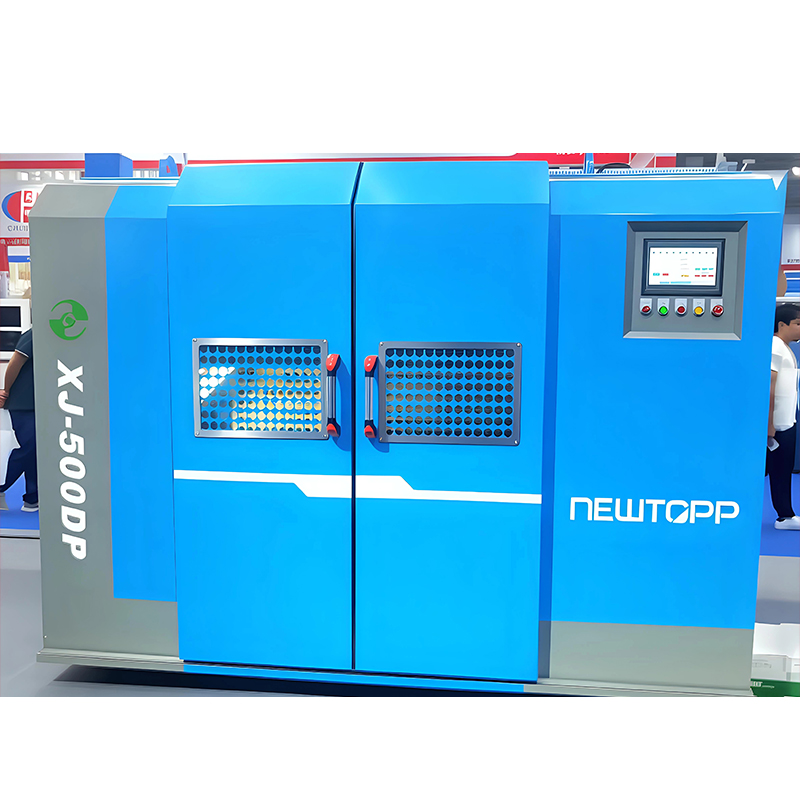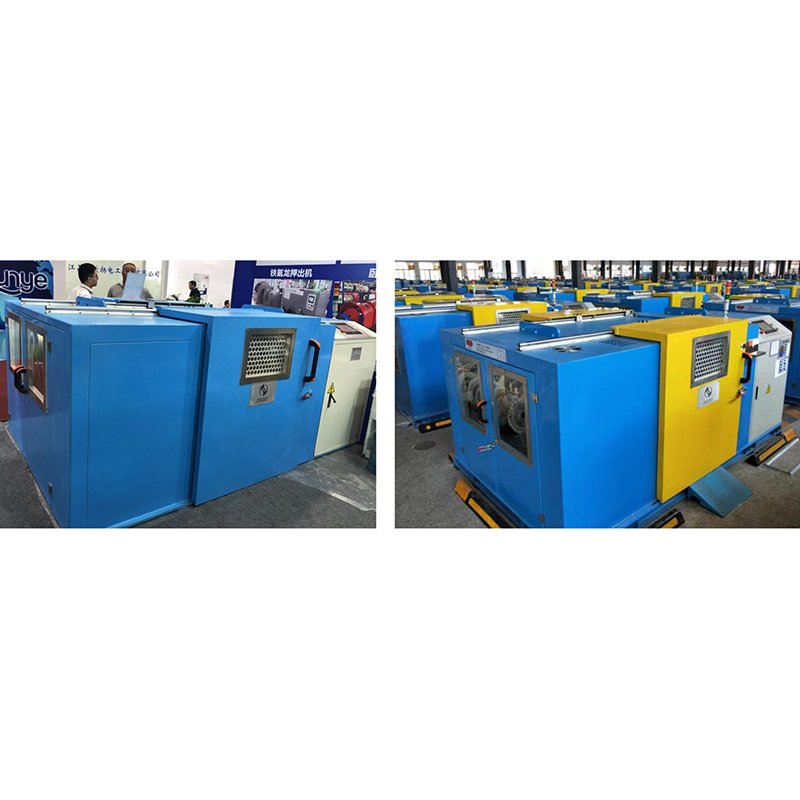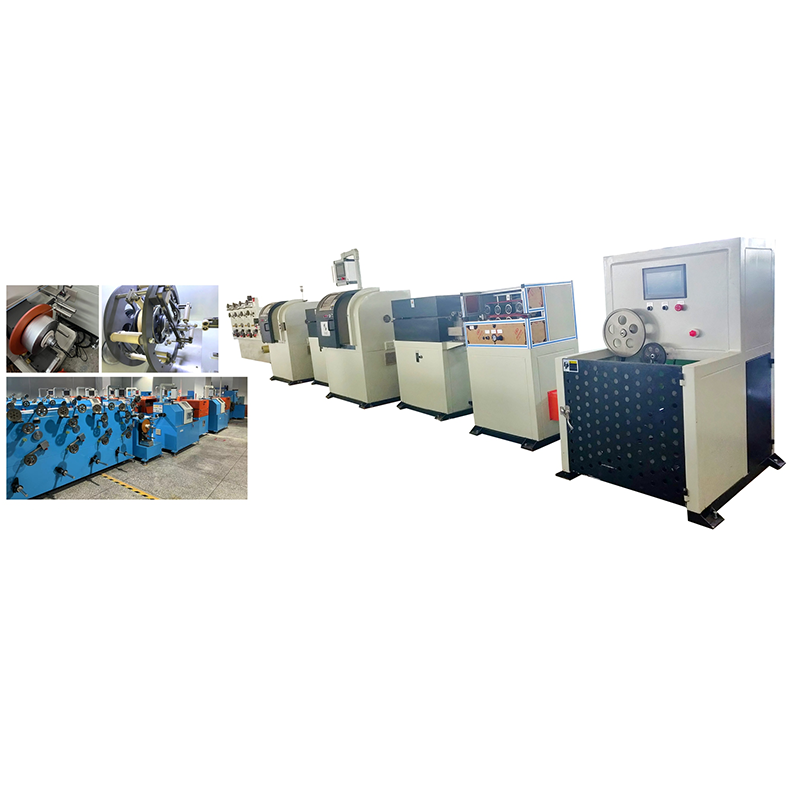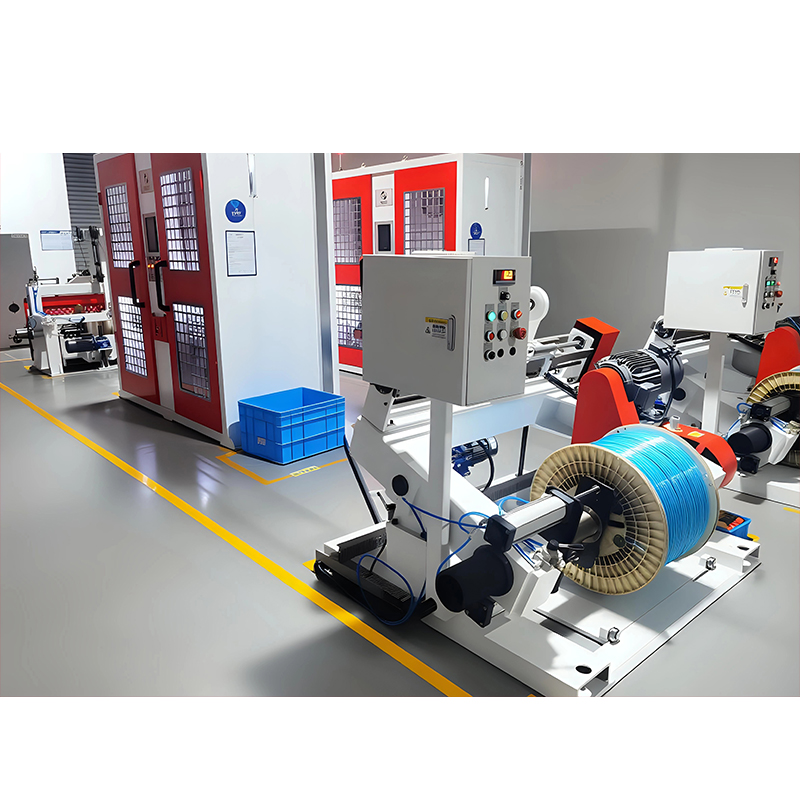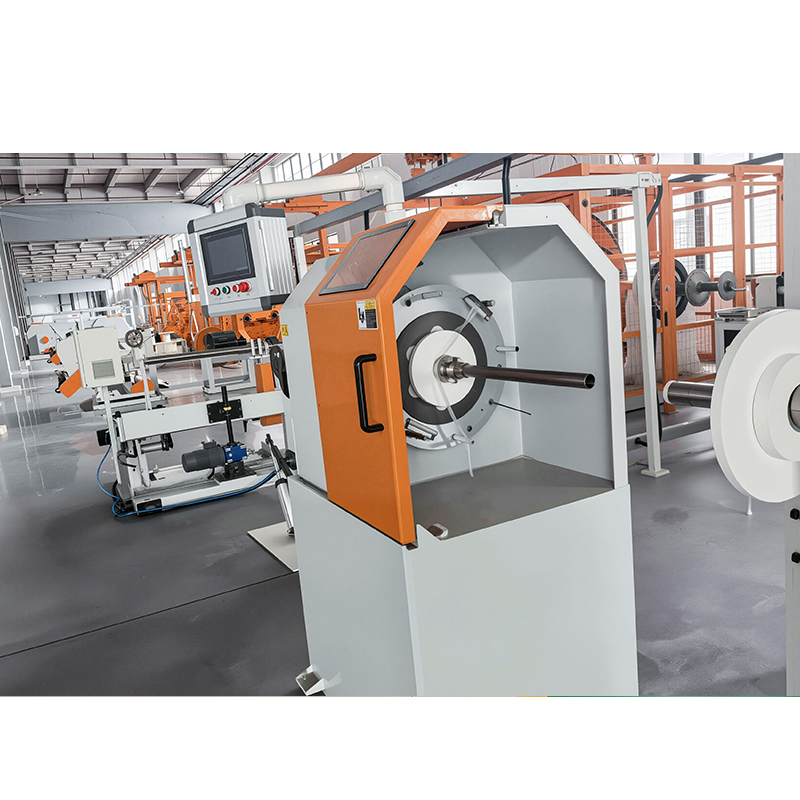




A koncentrikus sodrógép két vagy több réteg kerek huzalt csavar egy központi vezeték köré úgy, hogy minden vezeték meghatározott sugárirányú helyzetben üljön, és a kész vezeték kerek, szimmetrikus és méretstabil legyen. Ez a gép a szabványos eszköz sodrott vezetők készítéséhez tápkábelekben, vezérlőkábelekben, robotkábelekben és autókábelekben. Az alábbiakban elmagyarázzuk, mit csinál a gép, miben különböznek a fő típusok, mely specifikációk igényelnek figyelmet, és mit kell a vásárlónak ellenőriznie a vásárlás előtt.
Ha egy új gépsorhoz választ gépet, vagy cserél egy régi kötélgépet, az ebben a cikkben található információk úgy vannak felépítve, hogy segítsenek a gépelvtől a vásárlási döntésig elmozdulni.
Mi az a koncentrikus láncoló gép?
A koncentrikus sodrású gép olyan kábelgyártó gép, amely meghatározott kör alakú rétegekbe rendezi az egyes kerek huzalokat egy központi vezeték vagy mag körül. Mindegyik réteg előre meghatározott hosszával és irányával van csavarva, és a csavarási irány egyik rétegről a másikra változik. Az eredmény egy sima, kerek kontúrú és kompakt keresztmetszetű vezető.
A kötegsodrással ellentétben, amelyben a vezetékek egy csoportja laza, véletlenszerű kötegként van csavarva, a koncentrikus sodrás minden vezetéket a saját geometriai helyzetében tart. Ez a kiszámítható szerkezet az, ami miatt a későbbi folyamatok, mint például a szigetelés extrudálása, szitálása és burkolata stabil vastagságban futnak anélkül, hogy az alakhibák megzavarnák.
Hogyan működik a koncentrikus láncoló gép
Típustól függetlenül minden koncentrikus sodrógép ugyanazon az elven működik: a kifizető orsók az egyes huzalokat szabályozott feszültség alatt egy forgó formázóegységhez táplálják, és egy felvevő egység szinkronizált sebességgel húzza előre a kész vezetőt.
- Kifizetés: Mindegyik huzalt a saját orsójáról húzzák ki feszességgel vezérelt görgőkön.
- Útmutató: A huzalvezetők körkörösen helyezik el a vezetékeket a középső vezeték körül.
- Az elhúzódó fej forgása: A forgó ketrec, dob vagy íj meghatározott csavarvonalszögben csavarja a vezetékeket.
- Konvergencia kocka: A vezetékek egy szerszámban találkoznak, amely a köteget kerek, tiszta külső felületté tömöríti.
- Felvétel: A vezetőt előrehúzó vagy lehúzó egység húzza; a forgási sebesség és a lineáris sebesség aránya rögzíti a fektetési hosszt.
A koncentrikus sodrógépek fő típusai
Nincs egyetlen legjobb koncentrikus sodrógép. A megfelelő típust a huzalátmérő, a rétegszám, az anyag és a gyártási sebesség határozza meg.
Merevvázas sodrógépek tartsa minden orsót a keret forgó részén, és az összes réteg egyetlen forgási menetben sodródik. Pontos geometriát biztosítanak közepes és nagy vezetékméretekhez, de hosszabb beállítási időt igényelnek. Bolygó típusú sodródó gépek Forgassa el az egyes orsótartókat oly módon, hogy elkerülje az egyes vezetékek extra csavarását, így ezek a legelőnyösebb választás a rugalmas és vezérlőkábel-vezetők számára, ahol a maradék csavarodás károsítja a hajlítási viselkedést. Csőpodorító gépek egyszerűbbek és nagyobb sebességgel működnek, de a feszültség szabályozása a dob teljes hosszában nehezebb; széles körben használják erősáramú kábelek kerek réz- és alumíniumvezetőihez. Kettős íves sodrású gépek használjon olyan íjat, amely a felvevő oldal körül forog, így nagy forgási sebességet és kompakt lábnyomot biztosít, ami praktikus választássá teszi a kis és közepes kerek vezetékek számára.
| A gép típusa | Tipikus vezetéktartomány | Sebesség | Rugalmasság | Gyakori alkalmazások |
|---|---|---|---|---|
| Merev keret | 0,5 – 4,0 mm | Alacsony-közepes | Közepes | Erősáramú kábelvezetők, nagy kerek konstrukciók |
| Bolygós | 0,05 – 1,5 mm | Alacsony-közepes | Magas | Rugalmas kábelek, vezérlőkábelek, robotkábelek |
| Csőszerű | 0,3 – 3,0 mm | Magas | Alacsony | Réz/alumínium áramvezetők |
| Kettős íj | 0,1 – 2,0 mm | Magas | Közepes | Kis és közepes körvezetékek, távközlési kábelek |
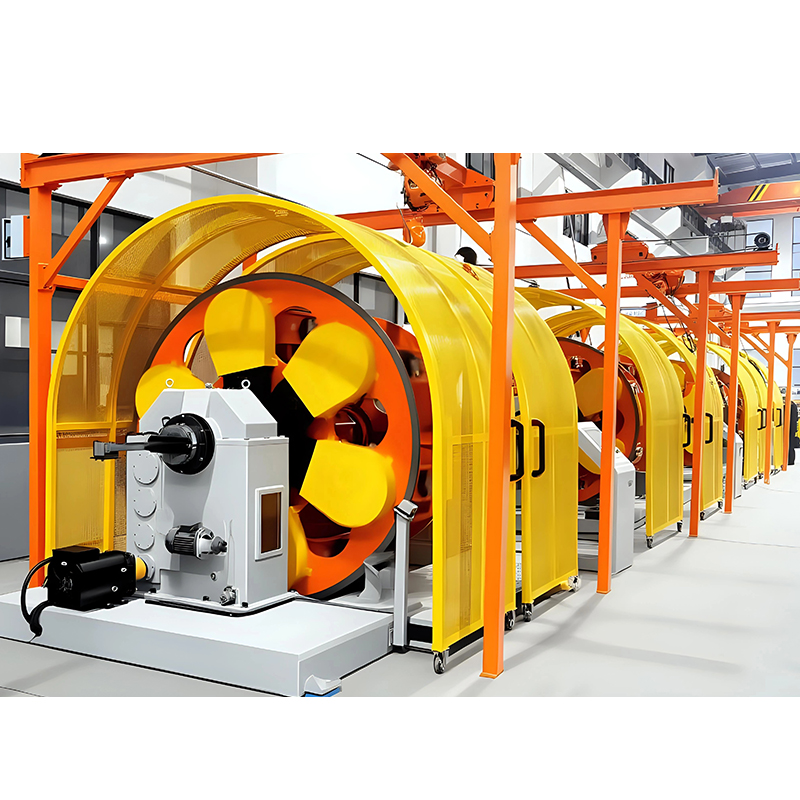 Bolygós Type Stranding Machine for Precision Cable Manufacturing Ez a gép bolygómozgást használ több mag szinkronizálására egy központi tengely körül, csökkentve a maradék nyomatékot és javítva a geometriai szimmetriát. A nagy teljesítményű kábelekhez, például az USB 3.1-hez és az orvosi eszközök kábeleihez illeszkedik, egyenletes árnyékolást és hosszú távú rugalmasságot biztosítva. Termék megtekintése →
Miért kritikus a koncentrikus sodrás a kábelminőség szempontjából?
A koncentrikus sodrógép által előállított geometria közvetlenül szabályozza az elektromos teljesítményt, a későbbi folyamatstabilitást és a kész kábel mechanikai élettartamát.
- Kerek és egyenletes átmérő: Biztosítja, hogy a szigetelés és a köpenyrétegek egyenletes vastagságúak legyenek, csökkentve ezzel az anyagköltséget és a selejt mennyiségét.
- Kiegyensúlyozott nyomaték: A váltakozó rétegirányok megakadályozzák a kész kábel felkunkorodását vagy csavarodását a telepítés során.
- Stabil elektromos tulajdonságok: A kompakt, egyenletes vezető csökkenti az egyenáramú ellenállás ingadozását a gyártódobok között.
- Hajlítási tartósság: A meghatározott pozíciókban tartott vezetékek kevésbé kopnak egymáshoz, amikor a kábel meghajlik, ami meghatározó a húzóláncos és robotalkalmazásoknál.
Az a gép, amely az első néhány száz méteren elfogadható mintákat állít elő, de utána feszültségben sodródik, továbbra is meghibásodást okoz a folyásirányban. A következetes feszültségszabályozás ezért nem választható extra; ez a fő tényező, amely elválasztja a stabil gyártósort egy olyantól, amely minden orsócsere után selejtet termel.
Vásárlás előtt összehasonlítandó legfontosabb jellemzők
A vásárlóknak a gépeket a teljes gyártási rendszer alapján kell összehasonlítaniuk, nem csak a csúcsfordulatszám alapján. A fektetési hossz, a vezeték hatótávolsága, a feszültségszabályozás és a felvételi kapacitás határozza meg, hogy a gép valóban képes-e a kívánt tűréseken belül elkészíteni a célvezeték-terveket.
| Paraméter | Mit irányít | Gyakorlati megjegyzés |
|---|---|---|
| Fekvési hossz tartomány | Csavarja el az egyes rétegeket | Állíthatónak kell lennie a vonal futása közben |
| Huzal átmérő tartomány | Lehetséges vezető konstrukciók | A szűk tartomány korlátozza a termék rugalmasságát |
| A vezetékek maximális száma | A legnagyobb szimmetrikus konstrukció | Ellenőrizze, hogy a gép egy menetben eléri-e a célt |
| Feszültségszabályozás | Kerekség, külső átmérő, selejt arány | Az orsónkénti szervo feszültség egyenletesebb, mint a súrlódó betéteké |
| Felvevőképesség | Dobméret és gyártási hossz | A közvetlen felszívás és a kosárbevétel különböző üzemelrendezésekhez illeszkedik |
Kombinálja ezeket a paramétereket a vezető kialakításával, mielőtt árajánlatot kérne. Az a gép, amely nem illeszkedik a kitűzött fektetési hosszhoz és a vezetékek számához, extra áthaladást igényel, és csökkenti a gyakorlati teljesítményt még akkor is, ha a maximális sebessége lenyűgözőnek tűnik.
Hogyan válasszuk ki a megfelelő koncentrikus sodrógépet
A legmegbízhatóbb kiválasztási módszer az, ha a kész kábeltervezéssel kezdjük, és visszafelé haladunk a gépkonfigurációig.
- Először határozza meg a vezető kialakítását: az anyag, az egyhuzal átmérője, a vezetékek száma, a fektetési hossz és az egyes rétegek csavarási iránya.
- Válassza ki a gépcsaládot a rétegszám és a visszacsavarási igények alapján: bolygókerekes az alacsony torziós rugalmas kialakításokhoz, merev vagy cső alakú nagy és egyszerű szerkezetekhez.
- A gép méretezése áteresztőképesség szerint: kiszámítja a havi termelési cél eléréséhez szükséges maximális forgási sebességet és felszívási sebességet.
- Ellenőrizze a vezérlőrendszert: keresse meg a recepttárolást, a hibanaplózást és a feszültség-visszajelzést, amelyek a vonal futása közben figyelhetők.
- Gyakorlati tényezők megerősítése: hozzáférhető rakodási pozíciók, szerszámcsere eljárások és pótalkatrészek elérhetősége.
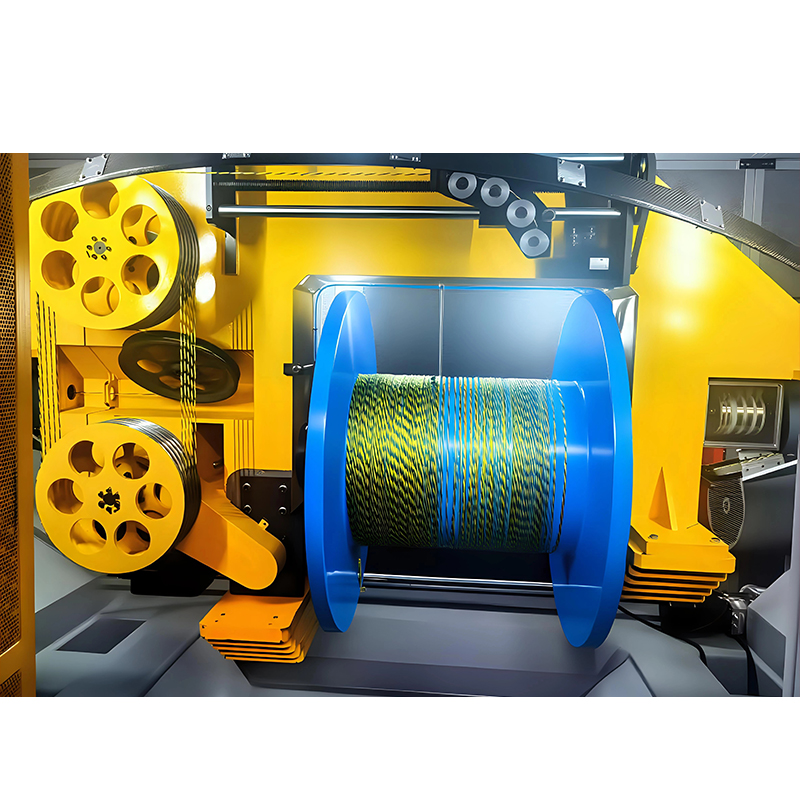 1250-es dupla íjfelhúzó gép a hatékony huzalozáshoz A nagysebességű csavarás közbeni feszültséget kiegyenlítő dupla íj kialakítású gép több vezetéket, optikai szálat vagy ötvözetet dolgoz fel precíz menetemelkedés-szabályozással. Támogatja a különféle anyagokat és konfigurációkat, biztosítva a kábelegységek egyenletes sodrását és stabil gyártási folyamatát. Termék megtekintése →
Kérjen próbaüzemet saját vezetékével a gépbemutató helyett. Látni fogja, hogy a gép megőrzi-e az átmérők egyenletességét, amikor a kifizető orsók már majdnem üresek, amikor a feszítési rendszerek gyakran különböznek egymástól.
Karbantartási és hibaelhárítási alapok
A legtöbb előre nem tervezett leállás a koncentrikus sodrógépen elkerülhető okokból ered: instabil feszültség, kopott matricák és kenési hézagok. A strukturált karbantartási rutin megakadályozza ezen problémák többségét, mielőtt azok befolyásolnák a vezető minőségét.
| Tünet | Valószínű oka | Korrekciós intézkedés |
|---|---|---|
| A külső átmérő ingadozik | Instabil megtérülési feszültség vagy elhasználódott konvergencia kocka | A feszültségszabályozás kalibrálása; cserélje ki a szerszámot a kopási ütemterv szerint |
| Gyakori vezetékszakadások | Magas friction on guide pulleys or incorrectly set brake | Igazítsa újra a vezeték útvonalát; csökkenti a húzófeszültséget |
| Karcos vagy kopott felület | Rossz matrica megközelítési szög vagy piszkos szerszámfelület | Állítsa vissza a szerszám pozícióját; tiszta szerszám minden műszakban |
| Rezgés és zaj | Kopott csapágy, fogaskerekek vagy kiegyensúlyozatlan orr | Ellenőrizze a kenést és végezzen rezgésellenőrzést |
GYIK
Mi a különbség a koncentrikus sodrás és a csomózás között?
A kötegelés lazán és véletlenszerűen csavarja össze a vezetékköteget, ami gyors, de szabálytalan keresztmetszetet ad. A koncentrikus sodrás minden vezetéket egy meghatározott rétegbe helyez a mag körül, így kerek és kompakt vezető jön létre, kiszámítható elektromos és hajlítási tulajdonságokkal.
Meg lehet dolgozni egy koncentrikus sodrógép alumínium vezetőket?
Igen, az alumínium a tápkábelek szabványos anyaga. Az alacsonyabb szakítószilárdság és a lágyabb felület beállított feszültségértékeket, jól lekerekített vezetőhornyokat és tiszta szerszámfelületet igényel a felületi bekarcolódás elkerülése érdekében.
Melyik típus a legjobb a rugalmas robotkábelekhez?
Általában a bolygórendszerű gépet részesítik előnyben. Az orsótartók visszacsavaró mozgása minden vezetéket mentesen tart a további torziós feszültségtől, ami megőrzi a kábel hajlítási tartósságát a robotizált és húzóláncos alkalmazásokban.
Hogyan befolyásolja a fektetési hossz a vezető teljesítményét?
A rövidebb fektetés nagyobb rugalmasságot biztosít, de kissé növeli az egyenáramú ellenállást. A hosszabb fektetés csökkenti az ellenállást, de merevebb vezetőt eredményez. A választásnak követnie kell a végső kábel specifikációit és a telepítési környezetet.
Szükségem van tömörítő szerszámra sodrás után?
Nem mindig. A tömörítés csökkenti a vezeték átmérőjét és lezárja a vezetékek közötti hézagokat, ami segít az autó- és tápkábeleknél. De ez növeli az anyagi feszültséget, és további egységet igényel. Csak akkor használja, ha a kábel kialakítása kisebb külső átmérőt kíván meg.
Végső gondolatok
A megfelelő koncentrikus sodrógép kiválasztása kevésbé a leggyorsabb gép kiválasztásáról szól, hanem sokkal inkább a gép szerkezetének a ténylegesen gyártott vezetőkialakításhoz való igazításáról. Ellenőrizze a specifikációkat a gyártási programhoz képest, futtasson egy próbaverziót saját anyagaival, és győződjön meg arról, hogy a szállító támogatja a telepítést és a folyamatoptimalizálást. A megfelelő géppel stabil kerek vezetékeket, kevesebb hulladékot és kiszámítható áteresztőképességet kap az első dobtól.
A sodort felszerelések különböző családjainak bővebb magyarázatáért olvassa el a cikkünket átfogó útmutató a kábelsodrógépekhez . Gyártási tanácsért és vállalati frissítésekért látogasson el oldalunkra hír rovat .